
Agua de enfriamiento en siderurgia: sólidos y dureza

El tratamiento de agua de enfriamiento en siderurgia es un caso extremo dentro de la industria: ningún otro sector combina caudales tan altos, temperaturas de superficie tan elevadas y un aporte continuo de sólidos generados por el propio proceso. La escama de laminación, los aceites de los cilindros y la concentración de sales por evaporación conviven en el mismo circuito, y cada uno castiga una parte distinta de la instalación. Este artículo ordena el problema en sus tres componentes —sólidos, incrustación y corrosión— y plantea cómo se resuelve cada uno sin descargar sal ni salmuera. El marco general del problema está desarrollado en la guía sobre prevención de incrustaciones sin sal.
Qué caracteriza al agua de enfriamiento en una acería
Definición y química del problema
En un circuito de enfriamiento conviven tres fenómenos. El primero son los sólidos: la cascarilla de óxido que se desprende en el laminado, el polvo captado por la torre y los productos de corrosión del propio circuito. El segundo es la incrustación, que en siderurgia no es solo carbonato: al concentrarse el agua por evaporación, aparecen también sulfatos y silicatos, que son incrustaciones aniónicas mucho más difíciles de remover que el sarro clásico. El tercero es la corrosión, favorecida por el oxígeno disuelto, por los cloruros concentrados y por las aleaciones de cobre de intercambiadores y condensadores.
A eso se suma el ciclo de concentración: cada vez que el agua se evapora en la torre, las sales quedan. Operar a ciclos altos ahorra agua y purga, pero acerca todos los parámetros a su límite de solubilidad. El diseño del tratamiento es, en el fondo, la discusión sobre hasta qué ciclo se puede llegar sin incrustar.
Valores típicos en siderurgia
Los circuitos directos de laminación —donde el agua toca el material caliente— reciben una carga de sólidos y aceites mucho mayor que los indirectos. El agua de aporte de la llanura pampeana suele traer dureza de moderada a alta, alcalinidad apreciable y sílice en concentraciones que importan cuando se multiplican por el ciclo de concentración. El valor que define el diseño no es un promedio del sector sino el análisis del agua de aporte y del agua de circulación en el ciclo real de operación.
Cómo se detecta en planta: análisis e indicadores de campo
- Sólidos suspendidos y turbidez en el agua de circulación, más análisis granulométrico si se sospecha escama fina.
- Dureza total y cálcica, alcalinidad, sílice, sulfatos y cloruros en aporte y circulación, para calcular el ciclo real.
- Conductividad como indicador continuo del ciclo de concentración.
- Hierro, cobre y aceites y grasas en circulación.
- Indicador de campo: depósitos duros y blanquecinos en la torre indican incrustación; barro rojizo en el fondo de la pileta indica escama y corrosión; película iridiscente en superficie indica arrastre de aceite.
Causas: de dónde viene el problema
Escama y óxidos arrastrados por el circuito
La cascarilla que se desprende en el laminado entra al agua en una distribución de tamaños muy amplia. La fracción gruesa sedimenta en las fosas; la fina permanece en suspensión, circula, erosiona bombas y sellos, y se deposita en las zonas de baja velocidad, donde después favorece la corrosión bajo depósito.
Aceites de laminación en el agua
Los aceites y emulsiones de los cilindros llegan al circuito por arrastre. Una parte se separa por flotación, pero la fracción emulsionada permanece, ensucia el relleno de la torre, actúa como nutriente para el desarrollo biológico y degrada la transferencia térmica.
Dureza y sulfatos concentrados por evaporación
La torre es un concentrador. Si el agua de aporte tiene 200 mg/L de dureza y se opera a 4 ciclos, el agua de circulación tiene 800. El mismo razonamiento vale para sílice y sulfatos, que son los que forman las incrustaciones más difíciles de remover. Este mecanismo se analiza en detalle en el artículo sobre incrustación silícea en enfriadores.
Consecuencias operativas y costos
Impacto sobre equipos, proceso y producto
Una capa delgada de incrustación en un intercambiador degrada la transferencia térmica de forma desproporcionada a su espesor. En siderurgia eso se traduce en temperaturas de salida fuera de especificación, en pérdida de productividad del tren de laminación y, en los circuitos de moldes y lingoteras, en riesgo de daño al equipo. La escama en suspensión, por su parte, erosiona impulsores y sellos y obliga a mantenimientos correctivos.
Riesgo normativo y de descarga
La purga de torre es un efluente. Su descarga se encuadra en el permiso de la autoridad provincial —la Autoridad del Agua (ADA) en la provincia de Buenos Aires, ACUMAR en la cuenca Matanza-Riachuelo, o la autoridad que corresponda en cada jurisdicción— y suele controlarse por sólidos, aceites y grasas, metales y, cuando se usan inhibidores fosfatados, por fósforo total. El uso de un ablandador de resina agrega cloruros y sodio a esa purga. Los límites concretos dependen de la jurisdicción: consultar el límite aplicable.
Costo total: OPEX, paradas no programadas y reposición de activos
El costo se reparte entre agua de reposición, energía de bombeo perdida por pérdida de carga, limpiezas químicas de intercambiadores, recambio de relleno de torre, mantenimiento de bombas erosionadas y, la partida más cara de todas, la parada no programada del tren de laminación. Subir un ciclo de concentración reduce simultáneamente el agua de reposición y el volumen de purga a tratar.
Tratamiento de agua de enfriamiento en siderurgia: soluciones convencionales y sus límites
Filtros de arena: corte insuficiente para escama fina
Un filtro de arena o de arena-antracita trabaja en el rango de 12 a 20 micras. La fracción fina de la escama y los coloides pasan de largo, se acumulan en el circuito y siguen erosionando. Aumentar el caudal de filtración lateral con el mismo corte no mejora el resultado.
Ablandamiento del agua de aporte: salmuera y descarga de cloruros
Ablandar el aporte resuelve la incrustación de carbonato, pero a costa de un consumo permanente de sal, de una regeneración que descarga cloruros y sodio y de un equipo adicional a mantener. Además no actúa sobre las incrustaciones aniónicas —sulfatos y silicatos— que en circuitos de alto ciclo son el problema real.
Solo purga: consumo de agua elevado
Controlar la incrustación bajando el ciclo de concentración funciona, pero es la alternativa más cara en agua y en efluente. Es, además, la que peor envejece: a medida que sube el costo del agua o se restringe el caudal disponible, deja de ser viable.
Solución Watch Water: Crystolite®, Filtersorb® CT e INSTANT I-SOFT®
Crystolite®: mecanismo de acción y qué resuelve
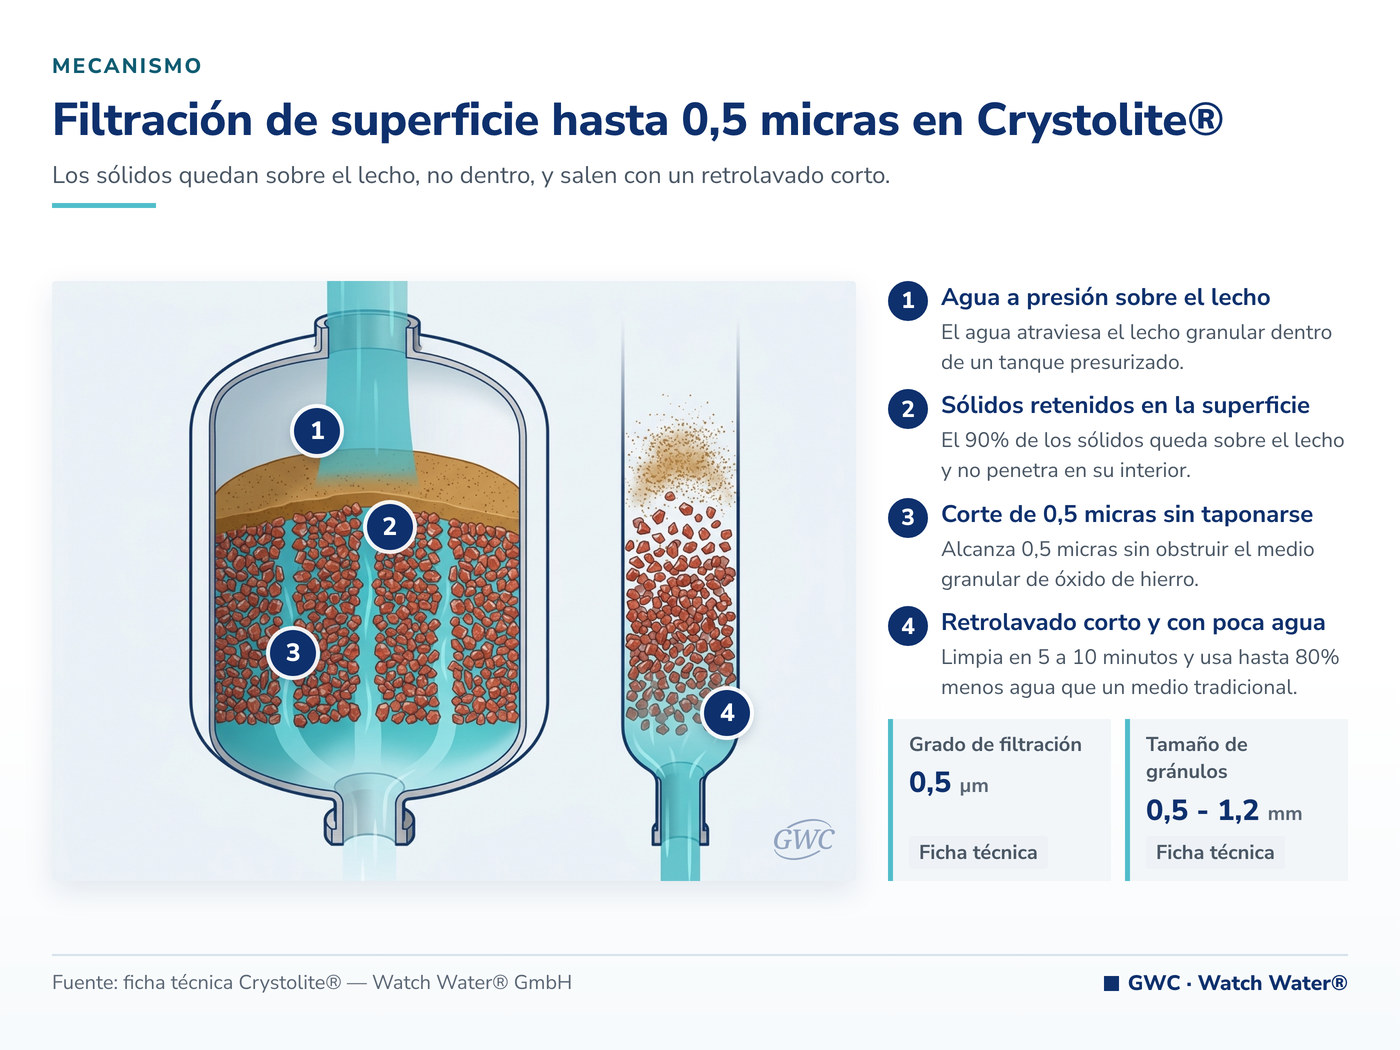
Crystolite®, el medio granular de microfiltración retiene partículas de hasta 0,5 micras en un filtro a presión convencional. Trabaja por filtración de superficie: alrededor del 90% de los sólidos queda retenido sobre el lecho y no dentro de él, lo que permite ese corte sin colmatación y con retrolavados cortos de 5 a 10 minutos que consumen hasta 80% menos agua que un medio tradicional. La filtración lateral de torres de enfriamiento es una de sus aplicaciones declaradas.
Frente a la arena, el salto es de un orden de magnitud: pasar de 12–20 µm a 0,5 µm cambia por completo qué fracción de escama queda en circulación. Tolera pH de 3 a 12 y declara una vida útil de 10 a 15 años.
Filtersorb® CT: mecanismo de acción y qué resuelve
Filtersorb® CT, la media que previene incrustación catiónica y aniónica es una mezcla 50:50 de Filtersorb® SP3 —que actúa sobre los cationes de dureza temporal por cristalización asistida por nucleación— y Filtersorb® SPA, que actúa sobre los aniones: sulfatos, silicatos y fosfatos. SPA no se comercializa por separado; solo existe como parte de CT.
El mecanismo aniónico es un proceso exotérmico de superficie: las perlas, con carga positiva muy fuerte, separan los aniones de los cationes formando enlaces iónicos sobre la superficie. El sistema opera en flujo ascendente continuo, sin regeneración, sin químicos, sin válvulas eléctricas y sin agua de desecho. Está indicado para agua con dureza superior a 15 granos o con dureza permanente superior a 250 mg de Ca + Mg + SiO₂ + SO₄, situación habitual en un circuito de alto ciclo.
INSTANT I-SOFT®: mecanismo de acción y qué resuelve
INSTANT I-SOFT®, la gama de inhibidores en polvo instantáneo aporta la protección química del circuito. El producto base actúa como inhibidor de umbral frente a incrustaciones de sarro, sulfatos y sílice, y forma una capa anticorrosiva en tuberías y equipos, incluida la protección frente a la corrosión por cloruros. Su formulación es libre de fosfatos, fosfonatos, EDTA y NTA, lo que evita aportar fósforo a la purga.
Su rango de protección óptima es agua a menos de 90 °C con sulfatos y sílice de hasta 300 mg/L. El rendimiento logístico es notable: 5 kg rinden 100 litros de solución al 5% y una bolsa de 5 kg trata hasta 5.000 m³ de agua. Para circuitos de enfriamiento con carga microbiológica, la gama ofrece las variantes NB —con biocida no oxidante y toliltriazol— y OB —con biocida oxidante de peróxido estabilizado—.
Tren de tratamiento recomendado y orden de las etapas
- Separación gruesa en fosas y desaceitado, que sigue siendo responsabilidad del layout existente.
- Filtración lateral con Crystolite® sobre un porcentaje del caudal de circulación, para controlar la escama fina.
- Filtersorb® CT sobre el agua de aporte, en flujo ascendente, para prevenir incrustación catiónica y aniónica sin sal ni descarga.
- Dosificación de INSTANT I-SOFT® en el circuito, para inhibición de umbral y protección anticorrosiva; variante NB u OB si se requiere control biológico.
- Limpieza periódica de intercambiadores con desincrustante ácido cuando exista incrustación ya formada.
Qué NO hacen estos productos
- Filtersorb® CT no es un ablandador. No reduce la dureza medida, no cambia el TDS ni el pH: previene la formación de incrustación adherente. Reemplaza al ablandador de resina como estrategia de protección, no como equipo de reducción de dureza.
- Filtersorb® CT tiene límites de entrada declarados: hierro máx. 0,5 mg/L, manganeso máx. 0,05 mg/L, cobre máx. 1,3 mg/L, cloro libre máx. 3 mg/L, dureza carbonato máx. 1.400 mg/L, salinidad máx. 35.000 mg/L, y sin presencia de aceite ni H₂S. En un circuito siderúrgico, verificar aceites es tan importante como verificar dureza.
- El producto base INSTANT I-SOFT® protege hasta 300 mg/L de sulfatos y sílice y por debajo de 90 °C; fuera de ese rango corresponde evaluar otra variante de la gama.
- Crystolite® es un filtro, no un adsorbente: no remueve sales disueltas ni aceite emulsionado.
¿Esta solución aplica a su agua? Envíenos el análisis fisicoquímico y el caudal de diseño y le indicamos qué tren corresponde. Escríbanos y solicite el análisis de factibilidad.
Parámetros de diseño y dosificación
Análisis de agua requerido antes de dimensionar
Hacen falta dos análisis, no uno: el del agua de aporte y el del agua de circulación, para poder calcular el ciclo real. En ambos: dureza total y cálcica, alcalinidad, sílice, sulfatos, cloruros, conductividad, pH, hierro, cobre, sólidos suspendidos, aceites y grasas y temperatura. Del lado del circuito: caudal de circulación, caudal de evaporación estimado, caudal de purga actual y volumen del sistema.
Dimensionamiento y dosificación
| Parámetro | Crystolite® | Filtersorb® CT |
|---|---|---|
| Función | Filtración lateral, hasta 0,5 µm | Prevención de incrustación catiónica y aniónica |
| Granulometría | 0,5 – 1,2 mm | < 0,55 – 0,75 mm |
| Densidad aparente | 1.050 kg/m³ | 780 kg/m³ |
| Dirección de flujo | Ascendente o descendente | Ascendente |
| pH de entrada | 3 – 12 | 6,5 – 9,5 |
| Temperatura | — | 5 – 90 °C |
| Profundidad de lecho | Mínima 75 cm / óptima 120 cm | Según diseño Watch Water |
| Velocidad de servicio | 10 – 30 m/h; óptimo 10 – 15 m/h | Flujo ascendente continuo |
| Velocidad de retrolavado | 20 – 25 m/h | Sin regeneración ni salmuera |
| Vida útil declarada | 10 – 15 años | Reposición periódica según desgaste |
La dosificación de INSTANT I-SOFT® se calcula sobre el agua de reposición, según dureza y sílice:
| Dureza (mg/L) | Dosis | SiO₂ (mg/L) | Dosis |
|---|---|---|---|
| < 225 | 2 g/m³ | < 20 | 0,5 g/m³ |
| < 450 | 4 g/m³ | < 40 | 1,0 g/m³ |
| < 675 | 6 g/m³ | < 60 | 1,5 g/m³ |
| < 900 | 8 g/m³ | < 80 | 2,0 g/m³ |
El producto se disuelve al 5% en agua desmineralizada u osmótica —5 kg en 100 litros— y se dosifica con bombas volumétricas MiniDOS® o MaxiDOS® según el diámetro de la línea.
Puesta en marcha, control analítico y mantenimiento
La puesta en marcha empieza por establecer el ciclo de concentración objetivo y verificar que los parámetros de circulación queden dentro de la ventana de protección. El control de rutina es conductividad en continuo, dureza y sílice semanales, y hierro y cobre mensuales. Conviene instalar cupones de corrosión y un intercambiador testigo para verificar la eficacia sobre el metal real del circuito. El mantenimiento se reduce a retrolavados del filtro lateral y a la recarga del tanque de dosificación.
Ejemplo típico de aplicación
Filtración lateral y prevención de incrustación en un circuito de laminación
Considérese una planta siderúrgica del cordón industrial del Gran Buenos Aires con circuito semiabierto de laminación, torre de enfriamiento y limpiezas químicas frecuentes de intercambiadores. El planteo consiste en instalar filtración lateral con Crystolite® sobre un porcentaje del caudal de circulación, tratar el agua de aporte con Filtersorb® CT y dosificar INSTANT I-SOFT® en el circuito, con el objetivo de subir el ciclo de concentración sin aumentar la incrustación.
Qué se mide antes y después
Antes: sólidos suspendidos en circulación, dureza y sílice en aporte y circulación, conductividad, ciclo real, frecuencia de limpieza química de intercambiadores y consumo de agua de reposición. Después: los mismos parámetros, más el peso de depósito en el intercambiador testigo y la velocidad de corrosión de los cupones. El indicador económico es el consumo de agua de reposición por tonelada producida.
Qué se puede y qué no se puede extrapolar
Se puede extrapolar la estructura del tratamiento y el criterio de separar el problema en sólidos, incrustación y corrosión. No se puede extrapolar el ciclo de concentración alcanzable: depende de la química del agua de aporte, de la temperatura de piel de los intercambiadores y de la carga de aceites. Ese número se establece con el balance del circuito y con seguimiento real.
Próximo paso: análisis de agua y cotización
Qué datos enviar a GWC
- Análisis del agua de aporte y del agua de circulación.
- Caudal de circulación, volumen del sistema, evaporación y purga actual.
- Ciclo de concentración actual y objetivo.
- Temperatura de piel de los intercambiadores críticos y materiales del circuito.
- Carga de aceites y grasas y esquema de desaceitado existente.
Ensayo de laboratorio y prueba piloto en sitio
Con esos datos se calcula el ciclo alcanzable, el caudal de filtración lateral y la dosis de inhibidor, y se propone un esquema de verificación con cupones e intercambiador testigo. Si la planta tiene además generación de vapor, conviene revisar el artículo sobre tratamiento de agua de calderas, y para el panorama general de circuitos de refrigeración, el post sobre refrigeración industrial.
General Water Company representa a Watch Water® en la Argentina y acompaña el diagnóstico del circuito, el dimensionamiento, la provisión y el seguimiento analítico. Envíenos los dos análisis y los datos del circuito y le devolvemos la propuesta completa. Si el caso excede este escenario, la referencia general es dureza e incrustación sin salmuera.
Preguntas frecuentes
¿Qué corte de filtración se logra en lateral?
Crystolite retiene partículas de hasta 0,5 micras en un filtro a presión convencional, frente a los 12 a 20 micras de un filtro de arena o arena-antracita. El 90% de los sólidos queda retenido en la superficie del lecho, lo que permite retrolavados cortos de 5 a 10 minutos con hasta 80% menos agua que un medio tradicional.
¿Esto ablanda el agua?
No. Filtersorb CT no reduce la dureza medida, no cambia el TDS y no cambia el pH: previene la formación de incrustación adherente, tanto catiónica como aniónica. Reemplaza al ablandador de resina como estrategia de protección del circuito, sin sal, sin salmuera y sin agua de desecho, pero no es un equipo de reducción de dureza.
¿Cómo se manejan los aceites?
Los aceites se resuelven aguas arriba, con separación y desaceitado, porque tanto Filtersorb CT como SP3 declaran como condición de entrada la ausencia de aceite y de H₂S. En un circuito de laminación la verificación de aceites y grasas debe hacerse con la misma frecuencia que la de dureza antes de habilitar cualquier medio antiincrustante.
¿Qué caudal lateral se recomienda?
El caudal de filtración lateral se define a partir del volumen del sistema, de la carga de sólidos generada por el proceso y de la turbidez objetivo en circulación, no por una regla fija. Con el análisis del agua de circulación y los datos del circuito se calcula el caudal y el número de recipientes necesarios para sostener esa calidad.
¿Necesitás asesoramiento?
Cuéntenos su caso: un especialista en tratamiento de agua analiza el análisis y el caudal, y le recomienda la solución.
Pedir asesoramiento Escribir por WhatsApp (se abre en una pestaña nueva) o llamanos al +54 9 11 6184-7548

