
Agua de proceso en papeleras: sólidos, color y orgánicos

El tratamiento de agua en industria papelera se enfrenta a un circuito que trabaja en contra: cuanto más se recircula el agua blanca para ahorrar consumo —objetivo correcto y cada vez más exigido—, más se concentran las fibras finas, las cargas minerales y los orgánicos disueltos que degradan el proceso y el producto.
Este artículo describe qué hay realmente en el agua de proceso de una papelera, por qué los filtros de arena existentes no alcanzan, y cómo duplicar la capacidad de filtración cambiando el medio en lugar de agregar tanques.
Qué son los sólidos y el color y por qué aparecen en industria papelera
Definición y química del problema
El agua de proceso papelera arrastra tres fracciones con comportamientos distintos. Las fibras finas y las cargas minerales —caolín, carbonato, dióxido de titanio— son material en suspensión, el más abundante en masa. Las sustancias húmicas, ligninas y taninos están disueltas y son las responsables del color, que no se remueve por filtración mecánica. Y los compuestos disueltos acumulados por la recirculación —sales, orgánicos, aditivos— que elevan la conductividad y la demanda química del sistema.
Valores típicos en industria papelera (mg/L)
El relevamiento debe cubrir sólidos suspendidos totales, turbidez, color, DQO total y soluble, conductividad, dureza, alcalinidad, sílice, hierro, manganeso, pH, temperatura y caudal por circuito. El dato que más condiciona el diseño es la distribución de tamaño de partícula: define qué corte de filtración hace falta y cuál es inútil.
Cómo se detecta en planta: análisis e indicadores de campo
- Filtros de arena que retrolavan cada vez más seguido sin mejorar la turbidez de salida.
- Color en el agua de proceso que se traslada al producto en papeles de gramaje claro.
- Boquillas y duchas de la máquina que se tapan con frecuencia.
- Depósitos y pintas (stickies) que aparecen en la hoja.
- Consumo creciente de coagulante y floculante con el mismo resultado.
Causas: de dónde viene el problema
Fibras finas y cargas minerales en suspensión
Son el aporte más voluminoso y el más fácil de subestimar: gran parte del material tiene tamaños por debajo del corte de un filtro de arena, de modo que atraviesa el tren y vuelve al circuito. Cada pasada lo deja más fino y más difícil de retener.
Sustancias húmicas y ligninas disueltas
Provienen de la materia prima y del proceso de pulpado. Están disueltas: ninguna filtración mecánica las retiene, por fina que sea. Requieren adsorción u oxidación, y son la causa del color que persiste después de una clarificación aparentemente correcta.
Recirculación que concentra sólidos y orgánicos
El circuito cerrado es una decisión acertada desde el punto de vista del consumo de agua y del cumplimiento ambiental, pero concentra todo lo que no se remueve. Sin una etapa de filtración adecuada, la recirculación transforma un problema menor en uno estructural.
Consecuencias operativas y costos
Impacto sobre equipos, proceso y producto
Obstrucción de duchas y boquillas, desgaste abrasivo de bombas y sellos por cargas minerales, defectos visibles en la hoja, color fuera de especificación, y una demanda creciente de aditivos químicos para compensar una calidad de agua que se deteriora. En el circuito de enfriamiento, la sílice acumulada agrega su propio problema, tratado en incrustación silícea en enfriadores de papelera.
Riesgo normativo y de descarga
El efluente papelero se evalúa contra el límite de vertido aplicable de la jurisdicción —ADA en provincia de Buenos Aires, las resoluciones provinciales correspondientes en Santa Fe, Entre Ríos o Misiones, y ACUMAR en la cuenca Matanza-Riachuelo— en parámetros como sólidos suspendidos, DQO y color. Corresponde consultar el límite vigente aplicable a su establecimiento y cuerpo receptor.
Costo total: OPEX, paradas no programadas y reposición de activos
Agua de reposición, agua de retrolavado, coagulantes y floculantes, disposición del lodo químico, paradas de máquina por limpieza de duchas, rechazo por defectos de hoja y desgaste acelerado de bombas.
Tratamiento de agua en industria papelera: soluciones convencionales y sus límites
Filtros de arena: corte de 12 a 20 micras
Es el equipo instalado en la mayoría de las plantas y su limitación es de corte, no de operación: arena y antracita filtran entre 12 y 20 µm, y la fracción fina —que es la que más molesta en el circuito— pasa de largo. Aumentar la altura del lecho o bajar la velocidad mejora marginalmente el resultado y empeora el caudal.
Coagulantes y floculantes: lodo y costo
La coagulación agrega los finos y los hace retenibles, y es necesaria en muchos esquemas. Su contrapartida es el lodo químico que hay que espesar, deshidratar y disponer, más el costo del reactivo y un control de dosificación que exige atención permanente frente a las variaciones del circuito.
Discos y tamices: no retienen finos
Los filtros de disco y los tamices rotativos son eficientes en caudal y en consumo energético, pero su corte está muy por encima de la fracción problemática. Sirven como desbaste, no como clarificación.
Solución Watch Water: Zeosorb® y Crystolite®
Zeosorb®: mecanismo de acción y qué resuelve
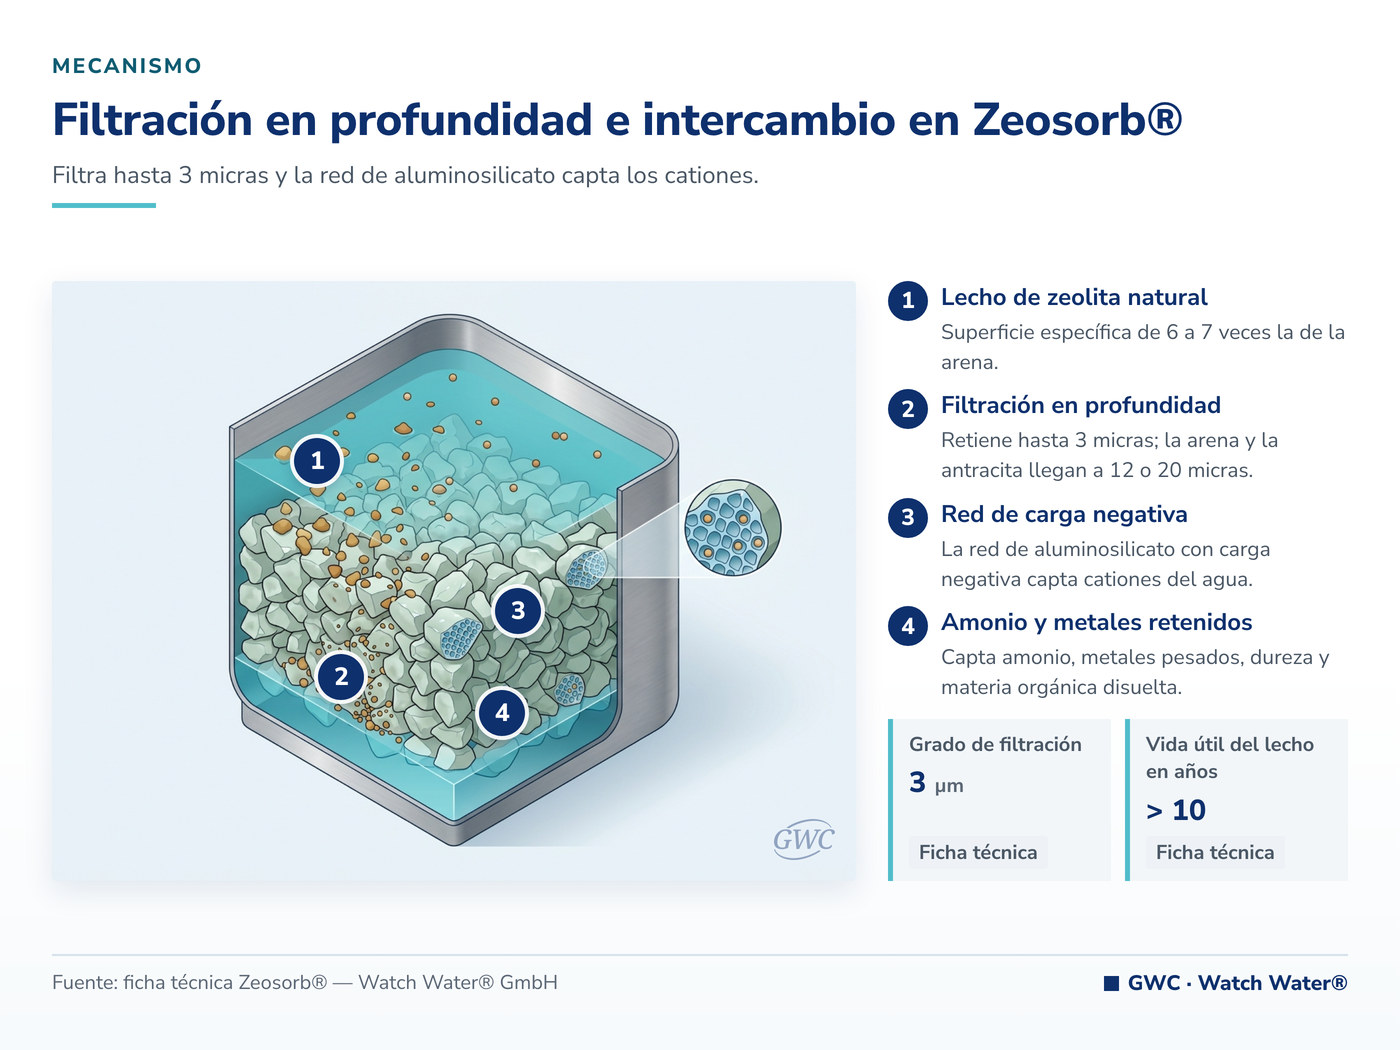
Zeosorb®, la zeolita natural que reemplaza arena y antracita, es un medio de clinoptilolita con estructura de aluminosilicato de carga negativa y una superficie específica 6 a 7 veces mayor que la de la arena. Trabaja con dos mecanismos a la vez:
- Filtración mecánica en profundidad hasta 3 micras, gracias a su porosidad interna y a poros permeables por debajo de 0,5 µm, contra los 12–20 µm de arena y antracita.
- Adsorción e intercambio catiónico: la red de carga negativa capta amonio, metales pesados, cationes de dureza y materia orgánica disuelta, que es la que aporta color.
La ventaja práctica decisiva en una papelera con filtros instalados es que duplica la capacidad del tren sin agregar tanques: basta cambiar el medio. Además es un lecho mono-media, más simple de cargar y de operar que arena más antracita, requiere la mitad de ciclos de retrolavado y entre un tercio y la mitad menos de agua por ciclo, y tiene una vida útil superior a 10 años.
Crystolite®: mecanismo de acción y qué resuelve
Crystolite®, el primer medio granular que filtra hasta 0,5 micras, es la etapa de pulido cuando el agua tiene un destino exigente: alimentación de duchas de alta presión, pretratamiento de membranas o reúso. Construido sobre minerales basados en óxido de hierro, retiene los sólidos en la superficie del lecho —cerca del 90% del material queda allí—, lo que le permite alcanzar corte submicrónico sin colmatarse y retrolavar en 5 a 10 minutos con hasta 80% menos agua que un medio tradicional.
Tolera un rango de pH de 3 a 12, lo que lo hace apto también para efluentes, y tiene una vida útil declarada de 10 a 15 años. En la práctica elimina o reduce drásticamente el costo recurrente de cartuchos descartables.
¿Tiene filtros de arena que ya no dan el corte que necesita? Envíenos el análisis del agua de proceso, el caudal y los datos de los filtros instalados y evaluamos la reconversión. Escríbanos a GWC.
Tren de tratamiento recomendado y orden de las etapas
- Desbaste con tamiz o disco para la fracción gruesa.
- Clarificación con Zeosorb® en los filtros existentes, reemplazando arena y antracita.
- Pulido con Crystolite® sobre la corriente que requiere corte submicrónico.
- Etapa de adsorción u oxidación sobre la fracción de color y DQO que persiste, tema desarrollado en efluentes de pulpa y papel: DQO y color persistente.
Qué NO hace el producto (límites declarados por el fabricante)
- Zeosorb® no adsorbe aniones por su carga superficial negativa: es una limitación declarada por el fabricante y define qué fracción de orgánicos queda fuera de su alcance.
- Crystolite® filtra, no adsorbe iones disueltos: no remueve color disuelto ni DQO soluble.
- Ninguno de los dos reemplaza a una etapa de oxidación cuando hay DQO recalcitrante, como se explica en DQO recalcitrante.
- La documentación disponible de Zeosorb® no incluye la tabla completa de características —densidad aparente, superficie en m²/g, composición mineralógica exacta—: esos datos deben solicitarse en la ficha técnica.
- Duplicar la capacidad del tren no significa duplicar el caudal de la planta: el resultado depende del diseño hidráulico existente y debe verificarse.
Parámetros de diseño y dosificación
Análisis de agua requerido antes de dimensionar
Sólidos suspendidos totales y distribución de tamaño de partícula, turbidez, color, DQO total y soluble, conductividad, dureza, alcalinidad, sílice, hierro, manganeso, pH, temperatura, caudal por circuito y datos de los filtros instalados: diámetro, altura de lecho, caudal y régimen de retrolavado.
Dimensionamiento: caudal, velocidad de servicio y retrolavado
| Parámetro | Zeosorb® | Crystolite® |
|---|---|---|
| Material | Zeolita natural (clinoptilolita) | Minerales basados en óxido de hierro |
| Granulometría | 0,5 – 1,0 mm y 1,5 – 2,5 mm | 0,5 – 1,2 mm (16×35 mesh) |
| Grado de filtración | Hasta 3 micras | Hasta 0,5 micras |
| Superficie específica | 6 – 7 × la de la arena | — |
| Velocidad de servicio (gravedad) | 4 gpm/pie² (vs. 1,2 – 2 de arena/antracita) | — |
| Velocidad de servicio (a presión) | 7,5 – 17,5 gpm/pie² | 10 – 30 m/h (óptimo 10 – 15) |
| Velocidad de retrolavado | Según diseño del filtro | 20 – 25 m/h (8 – 10 gpm/pie²) |
| Agua de retrolavado | 1/3 a 1/2 menos que arena/antracita | Hasta 80% menos que un medio tradicional |
| Profundidad de lecho | Según diseño del filtro existente | 75 cm mín. / 120 cm óptimo |
| pH del agua de entrada | Según aplicación | 3 – 12 |
| Vida útil declarada | > 10 años | 10 – 15 años |
Puesta en marcha, control analítico y mantenimiento
La reconversión de un filtro existente empieza por vaciar el medio anterior, verificar el estado de las toberas y el falso fondo, cargar el nuevo lecho y hacer un retrolavado inicial de clasificación y eliminación de finos. El control de rutina mide turbidez y sólidos a la entrada y salida, color, presión diferencial, caudal real por filtro y volumen de agua de retrolavado por ciclo.
Caso de aplicación
Reconversión de filtros de arena existentes cambiando solo el medio
Como ejemplo típico, una papelera del litoral con un circuito de agua blanca muy recirculado operaba tres filtros de arena que retrolavaban con frecuencia creciente sin mejorar la turbidez de salida. La planta evaluaba ampliar la sala de filtración, lo que implicaba obra civil, tanques nuevos y una parada larga.
La alternativa en un caso así es la reconversión: reemplazar el medio de los filtros existentes por Zeosorb®, que baja el corte de 12–20 µm a 3 µm y suma capacidad de adsorción sobre materia orgánica disuelta, y reservar una etapa de Crystolite® solo para la corriente que necesita corte submicrónico. No hay obra civil, no hay tanques nuevos y la parada se limita al recambio de medio.
Qué se midió antes y después
Turbidez y sólidos suspendidos a la salida de cada filtro, color, frecuencia de retrolavado, volumen de agua de retrolavado por ciclo, consumo de coagulante y floculante, frecuencia de limpieza de duchas y defectos de hoja atribuibles a la calidad del agua.
Qué se puede y qué no se puede extrapolar
El corte de filtración y la relación de superficie específica son propiedades del medio y se sostienen en cualquier instalación. La ganancia de capacidad, en cambio, depende del diseño hidráulico del filtro existente, del estado de las toberas y de la carga real de sólidos: se verifica con un ensayo sobre el agua propia antes de reconvertir todo el tren.
Próximo paso: análisis de agua y cotización
Qué datos enviar a GWC
Caudal por circuito en m³/h, análisis del agua de proceso y del agua blanca, datos constructivos de los filtros instalados, régimen de retrolavado actual, consumo de coagulantes y floculantes, destino del agua tratada y límite de vertido aplicable. La guía que ordena todas las alternativas es turbidez y sólidos en agua de proceso minera.
Ensayo de laboratorio y prueba piloto en sitio
Con esos datos se evalúa la reconversión filtro por filtro y se define si corresponde una etapa de pulido adicional. Para el resto del circuito papelero conviene leer antiincrustantes sin fósforo, además de los artículos existentes sobre filtración de arena y por qué la clarificación es esencial.
Preguntas frecuentes
¿Se puede cambiar solo el medio del filtro?
Sí, y es la aplicación más habitual de Zeosorb®: reemplaza arena y antracita en los filtros existentes sin agregar tanques. El fabricante declara que duplica la capacidad del tren de filtración con solo cambiar el medio, y que el lecho mono-media simplifica la logística y la carga frente a un esquema de arena más antracita.
¿Qué corte de filtración se logra?
Zeosorb® filtra hasta 3 micras, frente a los 12 a 20 micras de un filtro de arena o antracita. Crystolite® llega hasta 0,5 micras reteniendo los sólidos en la superficie del lecho. La combinación de ambos permite escalonar el corte: un desbaste fino primero y un pulido submicrónico después, según el destino del agua.
¿Reduce el consumo de agua de retrolavado?
Según la documentación, Zeosorb® requiere la mitad de ciclos de retrolavado que arena o antracita y entre un tercio y la mitad menos de agua por ciclo. Crystolite®, por su parte, retrolava en 5 a 10 minutos usando hasta un 80% menos de agua que un medio tradicional, porque retiene los sólidos en la superficie del lecho.
¿Adsorbe orgánicos disueltos?
Zeosorb® adsorbe materia orgánica disuelta, color, amonio, metales pesados y cationes de dureza por intercambio catiónico sobre su red de aluminosilicato. Tiene una limitación conocida y declarada: no adsorbe aniones, por su carga superficial negativa. Para orgánicos aniónicos y fracciones recalcitrantes corresponde otra etapa.
¿Necesitás asesoramiento?
Cuéntenos su caso: un especialista en tratamiento de agua analiza el análisis y el caudal, y le recomienda la solución.
Pedir asesoramiento Escribir por WhatsApp (se abre en una pestaña nueva) o llamanos al +54 9 11 6184-7548

