
Ósmosis inversa industrial: cómo funciona y cuándo conviene

La ósmosis inversa industrial es la tecnología de referencia para producir agua de alta pureza a partir de agua de pozo, de red, salobre o de mar. Su desempeño no depende tanto de la membrana como de lo que ocurre antes de ella: el pretratamiento es lo que separa una planta con limpiezas semestrales de otra que limpia cada tres semanas. Ese pretratamiento se dimensiona con un dato concreto: cuánta turbidez y cuántos sólidos trae el agua de alimentación. En minería, donde esa carga cambia a lo largo del año, la remoción de sólidos del agua de proceso es la que termina fijando el intervalo entre limpiezas.
Qué es la ósmosis inversa
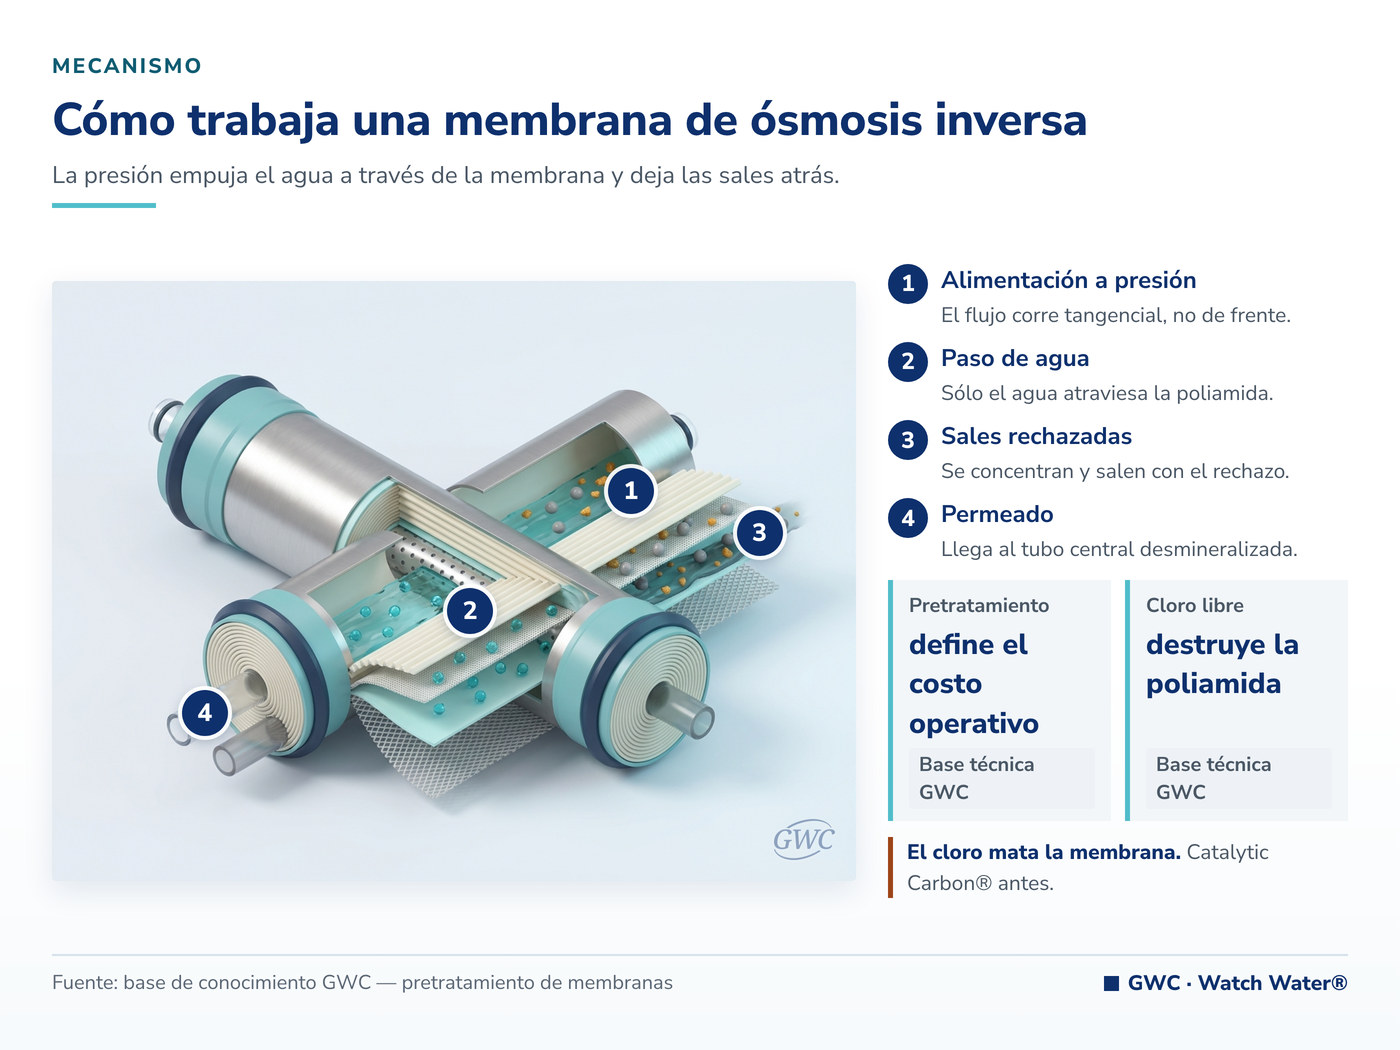
Es un proceso de separación que emplea una membrana semipermeable para retener las impurezas del agua. En la ósmosis natural el agua fluye desde la solución menos concentrada hacia la más concentrada; en la ósmosis inversa se aplica presión para forzar el paso en sentido contrario, de modo que el agua atraviesa la membrana y las sales y contaminantes quedan del otro lado. Frente a la destilación o al intercambio iónico, separa por tamaño y carga en una sola etapa y sin reactivos de tratamiento, la diferencia que más pesa al comparar métodos para purificar agua en procesos industriales.
Por qué importa en la industria
- Calidad de producto: en farmacéutica, electrónica y bebidas, la composición iónica del agua forma parte de la especificación.
- Protección de equipos: en calderas y circuitos de refrigeración, las sales disueltas producen incrustación y acortan la vida útil.
- Cumplimiento ambiental: permite recuperar agua de efluentes tratados y reducir la extracción de agua fresca.
Beneficios de la ósmosis inversa industrial
- Alta remoción de contaminantes: retiene del orden del 99% de las sales disueltas, metales pesados y compuestos inorgánicos, un nivel difícil de alcanzar con otras tecnologías.
- Ahorro a mediano plazo: la inversión inicial es significativa, pero al evitar incrustación y paradas reduce el costo de mantenimiento del resto de la planta.
- Versatilidad: se adapta a agua de pozo, salobre o de mar, con distintas configuraciones de presión y recuperación.
- Proceso físico: la separación no requiere reactivos de tratamiento, aunque sí antiincrustante y limpiezas periódicas.
Selección de la membrana
Existen distintas familias de membranas, principalmente de poliamida compuesta y de acetato de celulosa, que difieren en resistencia química, tolerancia al cloro y capacidad de rechazo. La poliamida ofrece mayor rechazo y menor consumo energético, pero es intolerante al cloro libre: la exposición acumulada admisible ronda los 1.000 ppm·h y el daño es irreversible.
El pretratamiento define el costo operativo
Toda membrana falla por cuatro mecanismos: ensuciamiento coloidal, incrustación, bioensuciamiento y ataque por oxidantes. El pretratamiento los ataca uno por uno:
- Sólidos y coloides: Crystolite® filtra hasta 0,5 micras en filtro a presión convencional y logra una reducción de SDI entre 5 y 8 veces mayor que sus competidores más cercanos, con retrolavados de 5 a 10 minutos y hasta 80% menos agua de lavado. Reemplaza o reduce drásticamente el consumo de cartuchos.
- Cloro y orgánicos: Catalytic Carbon® adsorbe cloro, cloraminas, sustancias húmicas y fenoles, y se regenera in situ con Oxydes-P® con vida útil de 2 a 5 años.
- Hierro y manganeso: Katalox Light® los oxida y los retiene gracias a su recubrimiento de 10% de MnO₂, evitando que precipiten sobre la membrana.
- Incrustación: la gama INSTANT I-SOFT® aporta antiincrustantes en polvo sin fosfatos ni fosfonatos; la variante I-SOFT® RO suma dispersante para alta sílice y sulfatos, y la ROB incorpora biocida compatible con membranas para controlar el biofouling.
- Sílice: el proceso SilicaTrapp®, que combina Trappsorb® y Crystolite®, remueve hasta el 70% de la sílice reactiva y coloidal, que suele ser el limitante real de la recuperación.
Operación y mantenimiento
- Normalizar los datos: comparar flujo, presión diferencial y paso de sales corregidos por temperatura y presión, no los valores crudos.
- Disparar la limpieza a tiempo: cuando la presión diferencial normalizada sube alrededor de 15%, el flujo cae 10% o el paso de sales aumenta 10%.
- Respetar la recuperación de diseño: forzarla precipita sales en el último elemento de la última etapa.
- Gestionar el rechazo: su volumen y su composición deben preverse desde el proyecto, no al final.
Para el detalle de los mecanismos de falla, vea el artículo sobre ensuciamiento de membranas. El plan de mantenimiento se completa con un stock definido de antemano: membranas, cartuchos, sellos y bombas dosificadoras son repuestos para equipos de tratamiento de agua cuya falta extiende una parada mucho más que su costo.
Del lado del producto, el permeado sale sin alcalinidad ni dureza y resulta agresivo para cañerías y accesorios: antes de enviarlo a una red metálica hay que estabilizarlo con una etapa de remineralización del agua.
Datos de contexto
- Más de la mitad de las plantas desalinizadoras del mundo utilizan ósmosis inversa, tanto para agua de mar como para agua salobre.
- El mercado global de sistemas de ósmosis inversa continúa creciendo por la demanda de agua potable y de agua de proceso.
- La eficiencia energética del proceso mejoró de forma sostenida en las últimas décadas gracias a recuperadores de energía y membranas de alto rendimiento.
Diseñemos su sistema de ósmosis inversa
GWC representa a Watch Water® GmbH en Argentina y dimensiona el pretratamiento y el régimen de operación de plantas de ósmosis inversa. Envíe el análisis completo del agua de alimentación, el caudal y la calidad objetivo; si el agua proviene de un circuito minero, agregue la medición de sólidos en agua de proceso minera, que es la que define la etapa previa a la membrana. Ver también la página de ósmosis inversa.
Solicitar una propuesta técnica
Fuentes consultadas
Preguntas frecuentes
¿Cuánta agua de rechazo genera una planta de ósmosis inversa?
Depende de la recuperación de diseño, que a su vez depende de la salinidad del agua de alimentación. En agua salobre las recuperaciones son altas; en agua de mar, sensiblemente menores por la presión osmótica.
¿Por qué cae el caudal de permeado con el tiempo?
Por ensuciamiento coloidal, incrustación o biopelícula. La señal de cuál de los tres está actuando la da el patrón de presión diferencial, flujo y paso de sales a lo largo de las etapas.
¿Se puede usar agua de ósmosis inversa directamente en la red?
No sin estabilizarla. El permeado carece de alcalinidad y de dureza, por lo que resulta agresivo para cañerías y accesorios; corresponde remineralizarlo.
¿Cuánto dura una membrana?
Entre 2 y 5 años según la calidad del agua de alimentación, el pretratamiento y la frecuencia de limpiezas. Un SDI por encima de lo especificado acorta drásticamente ese plazo.
¿Necesitás asesoramiento?
Cuéntenos su caso: un especialista en tratamiento de agua analiza el análisis y el caudal, y le recomienda la solución.
Pedir asesoramiento Escribir por WhatsApp (se abre en una pestaña nueva) o llamanos al +54 9 11 6184-7548

