
Reemplazar la hidrazina en calderas: alternativas reales

Buscar un sustituto de hidrazina en calderas dejó de ser una discusión técnica para volverse una decisión de seguridad ocupacional. La hidrazina funciona: secuestra oxígeno, es volátil, pasiva la superficie formando magnetita y no aporta sólidos disueltos. El problema no es su desempeño sino que es un carcinógeno reconocido y que alguien tiene que manipularla todos los días en la sala de calderas.
Este artículo explica qué hay que reemplazar exactamente cuando se reemplaza la hidrazina —no es solo el secuestrante, es el alcance sobre el condensado—, qué alternativas existen y qué cambia en el control analítico del programa.
Qué se reemplaza realmente y por qué aparece en calderas de vapor
Definición y química del problema
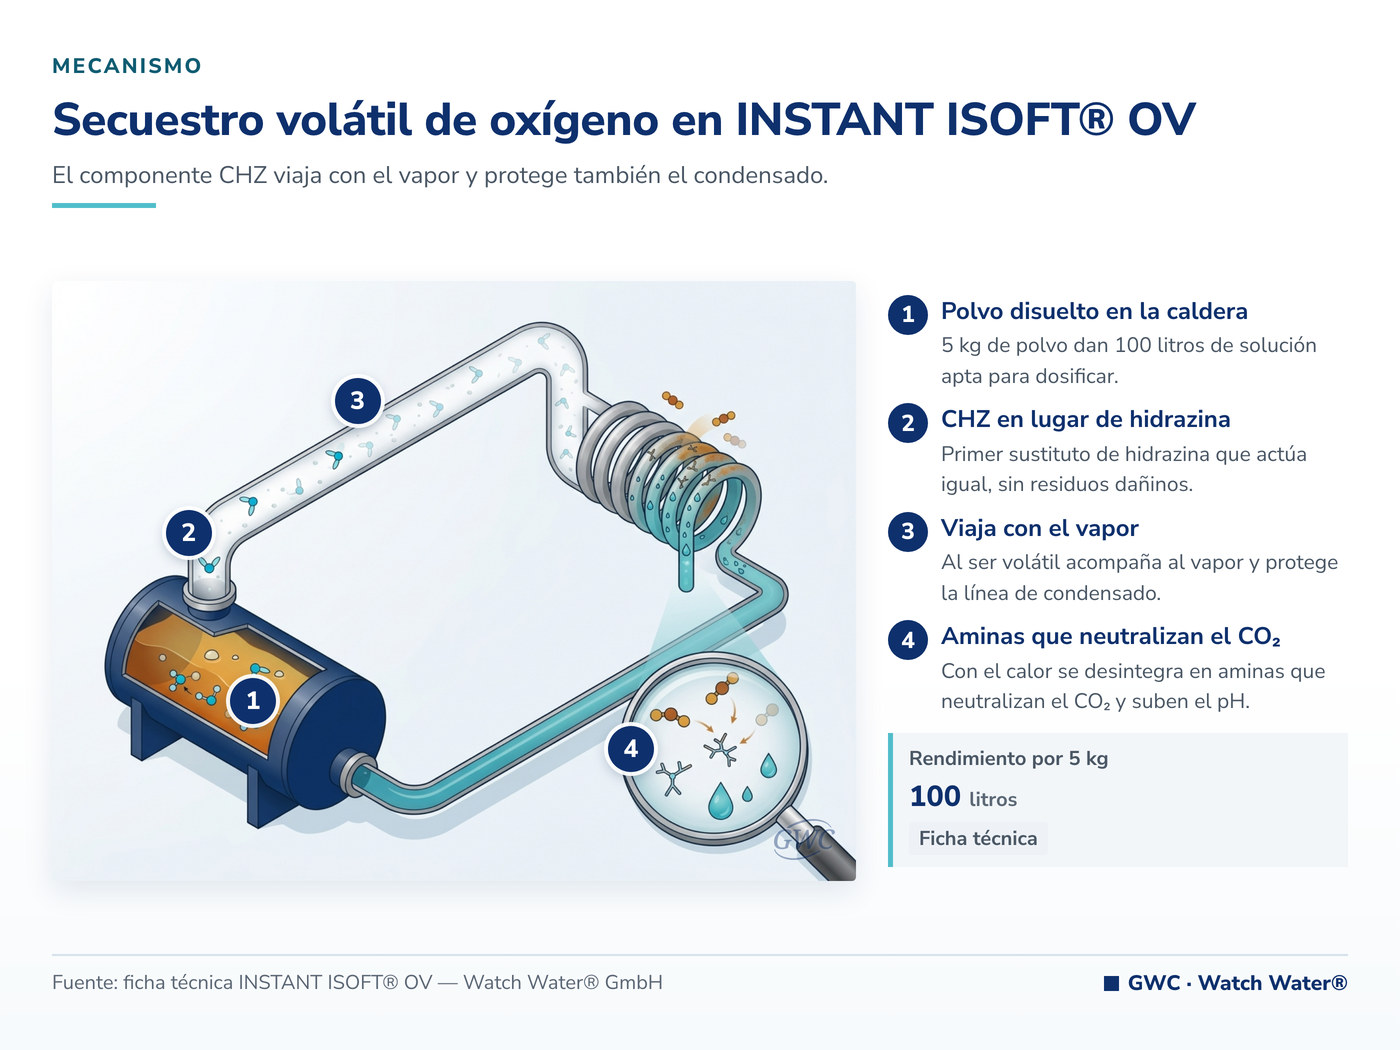
La hidrazina cumple dos funciones a la vez en un circuito de vapor. Primero, reacciona con el oxígeno disuelto residual que deja el desaireador, evitando la corrosión por picadura. Segundo, al ser volátil, viaja con el vapor y protege la línea de condensado y el condensador, donde el sulfito —que no es volátil— simplemente no llega.
Ese segundo atributo es el que se pasa por alto en muchos reemplazos: se cambia la hidrazina por sulfito, el agua de caldera sigue en parámetro, y a los pocos meses aparecen fallas en los accesorios de la línea de retorno.
Valores típicos en calderas de vapor (mg/L)
Los datos que ordenan el reemplazo son el oxígeno disuelto a la salida del desaireador, el porcentaje y la calidad del retorno de condensado, el pH y la conductividad del retorno, y el hierro en el agua de alimentación. El hierro del retorno es el indicador más honesto de si la línea de condensado está protegida o no.
Cómo se detecta en planta: análisis e indicadores de campo
- Roscas, accesorios y tramos de la línea de retorno adelgazados o perforados.
- pH del condensado por debajo del rango esperado, señal de CO₂ disuelto.
- Hierro creciente en el agua de alimentación sin cambios en el agua de aporte.
- Trampas de vapor con falla prematura por corrosión interna.
- Picaduras en el cuerpo de caldera o en el economizador.
Causas: de dónde viene el problema
Clasificación toxicológica de la hidrazina
La hidrazina está clasificada como carcinógeno reconocido. Esa clasificación es la que dispara su reemplazo, y no admite compensación por desempeño: ningún ahorro técnico justifica mantener un carcinógeno en manipulación diaria si existe una alternativa equivalente.
Exposición del personal en sala de calderas
El riesgo no está solo en el uso normal sino en la carga del tanque de dosificación, en el trasvase, en la limpieza de derrames y en el mantenimiento de la bomba dosificadora. Cada una de esas tareas exige un protocolo, elementos de protección y control de exposición que tienen un costo de gestión permanente.
Restricciones de uso en industria alimentaria
En plantas que producen alimentos, bebidas o productos farmacéuticos, la sola presencia de hidrazina en la sala de calderas es un punto observable del sistema de gestión, independientemente de que el vapor tenga o no contacto con el producto. El tema se amplía en calderas en industria alimenticia.
Consecuencias operativas y costos
Impacto sobre equipos, proceso y producto
Un reemplazo mal resuelto —típicamente, pasar a sulfito sin cubrir el condensado— traslada la corrosión del cuerpo de caldera a la línea de retorno. El hierro que esa corrosión genera vuelve a la caldera y se deposita sobre la superficie de intercambio, sumando un problema térmico al problema de corrosión. Las condiciones de operación figuran en la ficha de I-SOFT ON para agua caliente sanitaria.
Riesgo normativo y de descarga
Del lado ocupacional, el uso de hidrazina obliga a un régimen de control de exposición propio bajo la normativa de higiene y seguridad aplicable. Del lado ambiental, los programas basados en sulfito aumentan los sólidos disueltos y el volumen de purga, evaluado contra el límite de vertido de la jurisdicción —ADA en provincia de Buenos Aires, ACUMAR en la cuenca Matanza-Riachuelo, o la resolución provincial correspondiente—.
Costo total: OPEX, paradas no programadas y reposición de activos
El costo del secuestrante es marginal frente al de reemplazar tramos de línea de condensado, al de una parada por trampa de vapor fallada y al costo de gestión permanente que implica mantener un carcinógeno en planta.
Sustituto de hidrazina en calderas: soluciones convencionales y sus límites
Sulfito: no volátil, no protege el condensado
Es la alternativa más inmediata y la más económica por kilo, pero tiene dos límites estructurales: no es volátil, así que deja el condensado sin cobertura, y cada miligramo que reacciona deja sulfato en el agua de caldera, lo que sube la conductividad y obliga a purgar más. La purga adicional devuelve por el lado energético lo que se ahorró en el químico.
DEHA y carbohidrazida: costo y desempeño variable
Son secuestrantes orgánicos volátiles que sí alcanzan el condensado y no aportan sólidos, lo que los vuelve candidatos razonables. Su desempeño depende fuertemente de la temperatura, del pH y del tiempo de residencia, y su costo por unidad de oxígeno removido es mayor que el del sulfito. Requieren, además, una etapa de ajuste fino del programa.
Solo desaireación: oxígeno residual
La desaireación térmica bien regulada elimina la mayor parte del oxígeno, pero deja un residual suficiente para sostener la corrosión por picadura. El secuestrante no reemplaza al desaireador y el desaireador no reemplaza al secuestrante: el programa correcto usa los dos.
Solución Watch Water: INSTANT I-SOFT® OV
I-SOFT® OV: mecanismo de acción y qué resuelve
INSTANT I-SOFT® OV, el tratamiento para calderas de vapor con secuestrante volátil CHZ, es la respuesta directa de Watch Water® al reemplazo de la hidrazina. El componente CHZ es descrito por el fabricante como el primer sustituto de hidrazina diseñado para actuar como ella sin residuos dañinos, y está patentado para su uso como secuestrador de oxígeno bajo el número #429717.
Al ser volátil, viaja con el vapor y protege también la línea de condensado y el condensador, no solo el cuerpo de caldera. Además, en presencia de calor la fórmula se desintegra formando aminas que neutralizan el CO₂ y elevan el pH del condensado, cubriendo así los dos mecanismos de ataque del retorno.
El producto no es solo un secuestrante: integra antiincrustante sin fosfatos ni fosfonatos, dispersante y toliltriazol biodegradable como inhibidor de corrosión para aleaciones no ferrosas. Se presenta como polvo instantáneo —5 kg rinden 100 litros de solución apta para dosificar— y cuenta con certificación NSF/ANSI 60. Forma parte de la gama INSTANT I-SOFT®, formulada libre de fosfatos, fosfonatos, EDTA, NTA y agentes complejantes no biodegradables.
¿Está planificando salir de la hidrazina? Envíenos el esquema del circuito, el porcentaje de retorno de condensado y el programa actual y le armamos el plan de migración con sus controles. Hable con el equipo técnico de GWC.
Comparación de alcances
| Criterio | Hidrazina | Sulfito | I-SOFT® OV (CHZ) |
|---|---|---|---|
| Volátil | Sí | No | Sí |
| Protege el condensado | Sí | No | Sí |
| Neutraliza CO₂ en el retorno | Parcial | No | Sí, por formación de aminas |
| Aporta sólidos disueltos | No | Sí (sulfato) | No declarado |
| Clasificación toxicológica | Carcinógeno reconocido | — | Sin residuos dañinos declarados |
| Funciones adicionales | Solo secuestrante | Solo secuestrante | Antiincrustante + dispersante + toliltriazol |
| Certificación | — | — | NSF/ANSI 60 |
| Presentación | Solución | Polvo o solución | Polvo: 5 kg = 100 L |
Qué NO hace el producto (límites declarados por el fabricante)
- No reemplaza al desaireador. Actúa sobre el oxígeno residual, no sobre una desaireación mecánica deficiente.
- No remueve incrustación ni corrosión ya existente: si el equipo viene de un período sin protección, la limpieza previa es un paso aparte.
- No es la formulación para calderas de agua caliente sin retorno de vapor: en ese caso corresponde I-SOFT® ON, con secuestrante no volátil aprobado por FDA.
- La aprobación FDA del secuestrante corresponde a la variante ON, no a OV.
- Los valores de control del agua de caldera dependen de la presión y los fija el fabricante del equipo: corresponde consultar el límite aplicable.
Parámetros de diseño y dosificación
Análisis de agua requerido antes de dimensionar
Oxígeno disuelto a la salida del desaireador, análisis fisicoquímico del agua de aporte y de alimentación, pH, conductividad y hierro del condensado, porcentaje de retorno, caudal de reposición en m³/h, presión de trabajo, materiales del circuito y detalle del programa químico vigente.
Dosificación y preparación
La preparación es la de toda la gama: 5 kg de polvo en 100 litros de agua desmineralizada u osmótica —nunca con agua dura, para no aportar dureza en la propia preparación— y dosificación con bomba volumétrica sobre el agua de alimentación. La dosis de arranque se define sobre el oxígeno residual medido y se ajusta con analítica durante las primeras semanas.
Puesta en marcha, control analítico y mantenimiento
La migración se hace con solapamiento: se arranca el nuevo programa antes de retirar el anterior y se verifica que los indicadores del condensado —pH, conductividad, hierro— se mantengan o mejoren. Los kits de prueba están disponibles a través de GWC. El retiro de la hidrazina remanente y de sus envases debe gestionarse según la normativa aplicable a residuos peligrosos.
Caso de aplicación
Migración de un programa con hidrazina a un secuestrante volátil patentado
Como ejemplo típico, una planta papelera del litoral con calderas de vapor de proceso y un retorno de condensado importante venía operando con hidrazina desde hacía años. La decisión de salir no fue técnica sino de seguridad: la manipulación diaria del producto en la sala de calderas era el único punto del sistema de gestión que no lograba cerrar.
El riesgo de la migración, en un caso así, es perder la protección del condensado. Por eso el reemplazo no puede ser por sulfito: tiene que ser por un secuestrante volátil. La secuencia consiste en establecer la línea de base del retorno —pH, conductividad y hierro— antes del cambio, arrancar el nuevo programa con solapamiento y verificar que esos tres indicadores no se deterioren.
Qué se midió antes y después
pH, conductividad y hierro del condensado, oxígeno disuelto a la salida del desaireador, hierro en el agua de alimentación, valores de control del agua de caldera, estado de accesorios y trampas en la inspección de la línea de retorno, y cantidad de productos distintos dosificados en la sala.
Qué se puede y qué no se puede extrapolar
El criterio —reemplazar volátil por volátil— es transferible a cualquier instalación con retorno de condensado. La dosis no lo es: depende del oxígeno residual real, del porcentaje de reposición y del régimen de purga, y se ajusta con analítica propia durante la puesta en marcha.
Próximo paso: análisis de agua y cotización
Qué datos enviar a GWC
Esquema del circuito de vapor y condensado, presión de trabajo, caudal de reposición en m³/h, porcentaje y calidad del retorno, oxígeno disuelto a la salida del desaireador, análisis del agua de aporte y programa químico actual con productos y dosis. Para el cuadro general del contaminante puede consultarse corrosión por oxígeno en calderas.
Ensayo de laboratorio y prueba piloto en sitio
Con esa información se define la dosis de arranque, el plan de solapamiento y los controles de verificación. Para el resto del circuito conviene leer corrosión por oxígeno en calderas, incrustación silícea en enfriadores y desincrustante industrial, además de los artículos existentes sobre acero inoxidable y la industria química.
Preguntas frecuentes
¿Qué es la tecnología CHZ?
CHZ es el componente de INSTANT I-SOFT® OV que actúa como secuestrador de oxígeno volátil. El fabricante lo describe como el primer sustituto de hidrazina diseñado para comportarse como ella pero sin residuos dañinos. Al ser volátil viaja con el vapor, de modo que protege el cuerpo de caldera y también la línea de condensado y el condensador.
¿Protege la línea de condensado?
Sí, y es su diferencia principal frente a los secuestrantes no volátiles como el sulfito. Además de acompañar al vapor, en presencia de calor la fórmula se desintegra formando aminas que neutralizan el CO₂ y elevan el pH del condensado, atacando así los dos mecanismos de corrosión del retorno: el oxígeno y el ácido carbónico.
¿Qué patente respalda el producto?
El componente CHZ está patentado para su uso como secuestrador de oxígeno bajo el número 429717, citado por el fabricante como el respaldo del sustituto de hidrazina. El producto cuenta además con certificación NSF/ANSI 60 para químicos de tratamiento de agua de consumo humano.
¿Qué controles analíticos cambian?
Al dejar el sulfito, el seguimiento se desplaza hacia el condensado: pH y conductividad del retorno, hierro en el agua de alimentación y estado de los accesorios de la línea. Se mantienen los controles del agua de caldera —alcalinidad, conductividad y sílice— ajustados al límite que fija el fabricante del equipo para la presión de trabajo.
¿Necesitás asesoramiento?
Cuéntenos su caso: un especialista en tratamiento de agua analiza el análisis y el caudal, y le recomienda la solución.
Pedir asesoramiento Escribir por WhatsApp (se abre en una pestaña nueva) o llamanos al +54 9 11 6184-7548

