
Desincrustante industrial: limpiar sin dañar el equipo

Un desincrustante industrial en polvo resuelve un problema que el tratamiento preventivo ya no puede resolver: el depósito que está adherido a la superficie de intercambio. Pero toda limpieza química plantea la misma tensión —disolver la incrustación sin atacar el metal base— y esa tensión se gestiona con la formulación y con el control del proceso, no con la fuerza del ácido.
Este artículo describe cuándo corresponde una limpieza química, por qué los ácidos minerales convencionales tienen un costo oculto y qué aporta un desincrustante en polvo con quelante, inhibidor de corrosión e indicador visual de agotamiento.
Qué es la limpieza química y por qué aparece en equipos de enfriamiento y calentamiento
Definición y química del problema
La limpieza química disuelve depósitos que la operación normal no puede remover. Los depósitos típicos son tres y no responden igual: el carbonato de calcio cede con facilidad a un ácido; el sulfato de calcio es mucho más resistente y suele requerir un quelante que secuestre el calcio a medida que se libera; y los óxidos de hierro necesitan capacidad de complejación sobre el hierro. La sílice, por su parte, es la más difícil de todas y suele exigir un enfoque distinto, tratado en incrustación silícea en enfriadores.
Valores típicos en equipos de enfriamiento y calentamiento
Antes de limpiar conviene saber qué se va a disolver. La composición del depósito se determina con un análisis de una muestra raspada: proporción de carbonato, sulfato, óxidos de hierro, sílice y materia orgánica. Ese dato define el producto, el tiempo y la temperatura de la limpieza, y evita el error de atacar con ácido un depósito mayoritariamente silíceo u orgánico.
Cómo se detecta en planta: análisis e indicadores de campo
- Caída de la transferencia térmica: aproximación que se deteriora o temperatura de gases que sube.
- Aumento de la pérdida de carga a través del equipo.
- Depósito visible en la inspección de bandeja, relleno, placas o tubos.
- Consumo de combustible o de energía creciente a igual carga.
- Bombas trabajando con más presión de descarga para el mismo caudal.
Causas: de dónde viene el problema
Depósitos de carbonato, sulfato y óxido
Son el resultado de concentrar sales por encima de su solubilidad en la superficie más caliente del sistema. En una torre, el ciclado; en una caldera, la evaporación. El óxido, en cambio, es producto de corrosión que se redeposita aguas abajo.
Biopelícula que actúa como aglomerante
El biofilm no solo aísla térmicamente: atrapa partículas y precipitados y los fija a la superficie. Un depósito mixto —mineral más orgánico— resiste mucho más que uno puramente mineral, y explica por qué una limpieza ácida sola a veces no da el resultado esperado.
Falta de tratamiento preventivo del agua de aporte
La causa de fondo. Cuando el agua de reposición entra sin acondicionar, la limpieza correctiva se vuelve rutina. Es más económico prevenir la formación del depósito, como se explica en incrustación en calderas de vapor, que financiar una limpieza cada pocos meses.
Consecuencias operativas y costos
Impacto sobre equipos, proceso y producto
El depósito degrada la transferencia térmica y eleva la temperatura del metal; la limpieza mal ejecutada ataca ese mismo metal. Entre los dos extremos está el riesgo real: una limpieza agresiva puede dejar el equipo peor que el depósito que removió, sobre todo en placas delgadas y tubos de pared fina.
Riesgo normativo y de descarga
La solución agotada es un efluente ácido cargado de metales disueltos. Debe neutralizarse y gestionarse conforme al límite de vertido aplicable de la jurisdicción —ADA en provincia de Buenos Aires, ACUMAR en la cuenca Matanza-Riachuelo, o la resolución provincial correspondiente— y, según su composición, puede resultar alcanzada por la Ley 24.051 y su Decreto 831/93. Corresponde definir el destino del efluente antes de iniciar la limpieza.
Costo total: OPEX, paradas no programadas y reposición de activos
El costo de una limpieza no es el del producto sino el de la parada: horas de producción perdidas, mano de obra, gestión del efluente y, cuando el procedimiento es agresivo, la vida útil que se le resta al equipo en cada intervención.
Desincrustante industrial en polvo: soluciones convencionales y sus límites
Ácido clorhídrico: riesgo y ataque al metal base
Es rápido y económico sobre carbonatos, y por eso sigue siendo el más usado. Sus contrapartidas son conocidas: vapores agresivos, riesgo para el personal, ataque al metal base cuando el inhibidor es insuficiente o se agota, y un efluente de manejo complejo. Además aporta cloruros, especialmente problemáticos donde hay aceros inoxidables. La alternativa Watch Water® correspondiente es INSTANT I-SOFT, sin fosfatos ni fosfonatos.
Limpieza mecánica: parada prolongada
El cepillado, el hidrolavado de alta presión y la limpieza de tubos uno por uno son efectivos y no aportan química al sistema, pero exigen desarmar el equipo y una parada larga. En geometrías complejas —placas, serpentines— simplemente no alcanzan todas las superficies.
Ácidos líquidos: logística y almacenamiento
Más allá del desempeño, los ácidos líquidos concentrados implican transporte de material peligroso, cubetos de contención, almacenamiento dedicado y un régimen de seguridad propio. Para una planta que limpia dos veces al año, esa infraestructura es desproporcionada.
Solución Watch Water: I-SOFT DESCALER®
I-SOFT DESCALER®: mecanismo de acción y qué resuelve
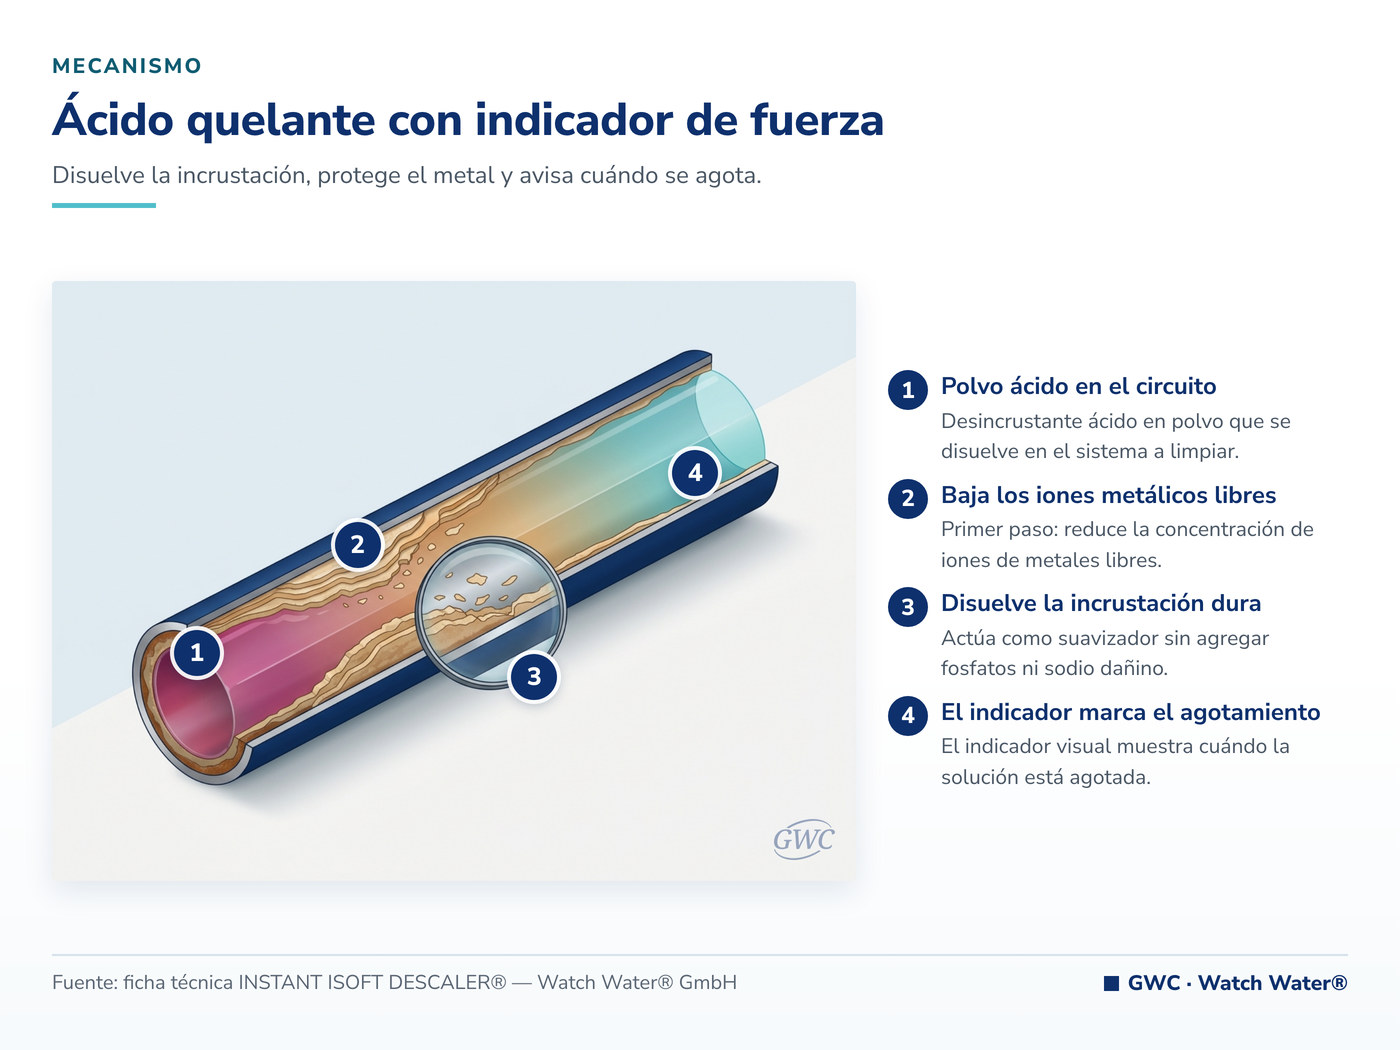
INSTANT I-SOFT DESCALER®, el desincrustante ácido en polvo con indicador visual de fuerza, combina cuatro componentes en una sola formulación: ácido, agente quelante, inhibidor de corrosión e indicador visual de la fuerza de la solución. Es descrito por el fabricante como el único ácido que se desfragmenta en tres pasos:
- Reduce la concentración de iones de metales libres en los circuitos de agua del sistema industrial.
- Disuelve las incrustaciones más resistentes actuando sobre la dureza sin agregar fosfatos ni sodio dañino.
- Modifica la reactividad de los iones metálicos en el agua, de modo de asegurar protección contra nuevas incrustaciones después de la limpieza.
El indicador visual es la diferencia práctica más importante: muestra cuándo la solución está agotada. Evita sobredosificar y evita cortar la limpieza antes de tiempo, dos errores que en una limpieza a ciegas se cometen todo el tiempo. El inhibidor de corrosión protege el metal base durante el ataque ácido, y la presentación en polvo elimina el transporte y el almacenamiento de ácidos líquidos. Forma parte de la línea de químicos instantáneos de Watch Water®.
¿Tiene que limpiar un intercambiador o una torre y no sabe con qué? Envíenos la composición del depósito, los materiales del equipo y la geometría del circuito y le proponemos el procedimiento. Consulte con el servicio técnico de GWC.
Aplicaciones documentadas
- Torres de enfriamiento
- Intercambiadores de calor y condensadores
- Calderas de agua caliente y calderas de vapor
- Tuberías de circuitos industriales
- Equipos comerciales: máquinas de café y lavavajillas
Qué NO hace el producto (límites declarados por el fabricante)
- Es un producto ácido. No es inocuo: exige elementos de protección personal, procedimiento escrito y gestión del efluente conforme a la normativa aplicable.
- No previene la formación de incrustación: es un correctivo. La prevención se hace con tratamiento del agua de aporte y del circuito.
- No reemplaza la limpieza mecánica cuando hay sedimento acumulado o relleno colmatado.
- La documentación disponible no especifica concentraciones, temperaturas ni tiempos de recirculación para cada aplicación: ese procedimiento se define con el servicio técnico según el depósito y los materiales.
- Sobre depósitos mayoritariamente silíceos, la limpieza ácida convencional tiene desempeño limitado: corresponde otro enfoque.
Parámetros de diseño y dosificación
Análisis requerido antes de limpiar
Composición del depósito sobre muestra raspada, materiales de todos los componentes del circuito (incluidos sellos y juntas), volumen a recircular, geometría y puntos altos del sistema, temperatura máxima admisible, equipo de recirculación disponible y destino previsto del efluente.
Procedimiento general de limpieza
| Etapa | Qué se hace | Qué se controla |
|---|---|---|
| 1. Diagnóstico | Análisis del depósito y verificación de materiales | Compatibilidad del producto con el equipo |
| 2. Aislamiento | Bloqueo, drenaje y enjuague previo del circuito | Ausencia de producto de proceso en el sistema |
| 3. Preparación | Disolución del polvo en el volumen definido | Concentración según procedimiento técnico |
| 4. Recirculación | Circulación de la solución por el equipo | Indicador visual de fuerza de la solución |
| 5. Fin de limpieza | Corte al agotarse la solución | Indicador agotado; inspección de superficies |
| 6. Enjuague y neutralización | Enjuague del circuito y tratamiento del efluente | pH de enjuague; gestión conforme al límite aplicable |
| 7. Puesta en marcha | Retorno a servicio con programa preventivo | Transferencia térmica y pérdida de carga |
Puesta en marcha, control analítico y mantenimiento
Después de la limpieza el equipo queda con superficie desnuda y, por lo tanto, más susceptible tanto a la corrosión como a una nueva incrustación. Por eso el retorno a servicio debe hacerse con el programa preventivo ya operativo. El registro de la intervención —composición del depósito, duración, resultado— es lo que permite ajustar la frecuencia y evaluar si el programa preventivo está funcionando.
Caso de aplicación
Limpieza de una torre y sus intercambiadores con control del agotamiento
Como ejemplo típico, una planta química del conurbano bonaerense con una torre abierta y tres intercambiadores de placas venía limpiando con ácido clorhídrico inhibido, con dos dificultades recurrentes: no había forma práctica de saber cuándo la solución se agotaba —de modo que se recirculaba "por las dudas" más tiempo del necesario— y el personal reportaba juntas deterioradas después de cada intervención.
El cambio de enfoque en un caso así pasa por tres decisiones: analizar el depósito antes de elegir el producto, usar una formulación con inhibidor de corrosión e indicador visual para cortar la limpieza en el momento justo, y definir el circuito de neutralización del efluente antes de empezar en lugar de resolverlo sobre la marcha.
Qué se midió antes y después
Aproximación térmica y pérdida de carga de cada intercambiador antes y después, duración efectiva de la limpieza, estado de juntas y superficies en la inspección posterior, volumen de efluente generado y pH final de neutralización.
Qué se puede y qué no se puede extrapolar
El procedimiento general es transferible; la concentración, la temperatura y el tiempo no. Dependen de la composición del depósito y de los materiales del equipo, y se definen con servicio técnico para cada intervención. Una limpieza que funcionó en un equipo puede dañar otro con materiales distintos.
Próximo paso: análisis de agua y cotización
Qué datos enviar a GWC
Composición del depósito, tipo y materiales del equipo, volumen del circuito, temperatura de trabajo, equipo de recirculación disponible, análisis del agua de aporte y límite de vertido aplicable al efluente de limpieza. La guía que ordena todas las alternativas es incrustación en calderas de vapor: costos y prevención.
Ensayo de laboratorio y prueba piloto en sitio
Con esos datos se define el procedimiento, la cantidad de producto y el plan de neutralización. Como la limpieza es un correctivo, conviene revisar en paralelo el programa preventivo: reemplazo de hidrazina en calderas y corrosión de cobre y latón en enfriamiento cubren las dos caras del circuito, y los artículos existentes sobre refrigeración y cal en el agua aportan contexto.
Preguntas frecuentes
¿Cómo se sabe cuándo terminar la limpieza?
I-SOFT DESCALER® incorpora un indicador visual de la fuerza de la solución que muestra cuándo está agotada. Eso evita dos errores frecuentes: cortar la limpieza antes de tiempo dejando depósito, o seguir recirculando una solución ya consumida. El control se hace a la vista, sin titulación en planta.
¿Protege el metal durante el ataque ácido?
La formulación incluye un inhibidor de corrosión que protege el metal base mientras el ácido disuelve el depósito. Aun así es un producto ácido: exige elementos de protección personal, control del procedimiento y verificación de compatibilidad con los materiales del equipo antes de aplicarlo.
¿Sirve en equipos comerciales?
Sí. La documentación lo indica para torres de enfriamiento, intercambiadores, condensadores, calderas de agua caliente y de vapor y tuberías en el ámbito industrial, y también para equipos comerciales como máquinas de café y lavavajillas. El procedimiento cambia de escala, no de principio.
¿Cómo se neutraliza el efluente?
La solución agotada es un efluente ácido con metales disueltos y debe neutralizarse y gestionarse según el límite de vertido aplicable a su establecimiento, que fija la autoridad de la jurisdicción. No debe volcarse sin tratamiento. El procedimiento de neutralización y disposición se define antes de iniciar la limpieza, no después.
¿Necesitás asesoramiento?
Cuéntenos su caso: un especialista en tratamiento de agua analiza el análisis y el caudal, y le recomienda la solución.
Pedir asesoramiento Escribir por WhatsApp (se abre en una pestaña nueva) o llamanos al +54 9 11 6184-7548

