
Sílice en calderas de alta presión y arrastre a turbina

La sílice en agua de caldera de alta presión es el contaminante que más problemas genera con menos concentración. A diferencia de la dureza, no se controla con un ablandador, no se elimina con purga adicional de forma económica y, por encima de cierta presión, deja de quedarse en el agua: volatiliza, viaja con el vapor y se deposita donde más caro sale, sobre los álabes de la turbina. El marco general del problema está desarrollado en la guía sobre sílice en salares de litio.
Este artículo explica el comportamiento de la sílice en un circuito de vapor, por qué las estrategias basadas solo en inhibición llegan a un techo físico y qué implica cambiar el enfoque hacia la remoción del contaminante en el agua de aporte.
Qué es la sílice y por qué aparece en calderas de alta presión
Definición y química del problema
La sílice está presente en el agua en dos formas: reactiva (disuelta, como ácido silícico) y coloidal o polimérica. Los métodos analíticos de rutina miden la reactiva; la coloidal puede pasar desapercibida y aparecer después como depósito, lo que explica por qué a veces el balance de sílice no cierra.
En la caldera la sílice se concentra con el ciclado y precipita formando silicatos de aspecto vítreo, mucho más duros y adherentes que el carbonato de calcio. Por encima de determinadas presiones, además, una fracción de la sílice se reparte hacia la fase vapor y sale del domo con él.
Valores típicos en calderas de alta presión (mg/L)
La documentación de Watch Water® señala como situación crítica el agua subterránea que supera los 50 ppm de sílice, un escenario frecuente en zonas volcánicas y en el noroeste argentino. Los límites admisibles de sílice en el agua de caldera dependen de la presión de trabajo y los fija el fabricante del equipo junto con las normas de operación aplicables: corresponde consultar el límite vigente para su caldera.
Cómo se detecta en planta: análisis e indicadores de campo
- Sílice en el agua de caldera que llega a su límite antes que la conductividad, forzando purgas que no serían necesarias.
- Depósito vítreo, translúcido y duro en la inspección interna, que no cede a los ácidos de limpieza habituales.
- Caída del rendimiento de la turbina sin causa mecánica identificable.
- Sílice detectable en el condensado, señal directa de arrastre o volatilización.
- Diferencia entre sílice total y sílice reactiva en el agua de aporte: indica presencia de fracción coloidal.
Causas: de dónde viene el problema
Sílice en el agua de aporte y en el condensado
El origen primario es geológico: el agua de pozo disuelve sílice de la formación. El condensado recuperado, en cambio, debería estar prácticamente libre de sílice; si aparece allí, indica arrastre desde el domo o una contaminación del retorno que hay que localizar.
Volatilización de sílice al aumentar la presión
A medida que sube la presión de operación, el coeficiente de reparto de la sílice entre agua y vapor se desplaza hacia el vapor. Esa es la razón por la que el problema cambia de naturaleza con la presión: en baja presión la sílice es un problema de depósito en caldera; en alta presión es, además, un problema de turbina.
Ciclos de concentración altos en el domo
Ciclar alto es deseable por eficiencia, pero concentra la sílice en la misma proporción que el resto de las sales. Cuando la sílice es el parámetro limitante, el número de ciclos posible queda definido por ella y no por la conductividad, que es lo que muchas plantas monitorean por costumbre.
Consecuencias operativas y costos
Impacto sobre equipos, proceso y producto
En la caldera, el depósito silíceo aísla la superficie de intercambio y sobrecalienta el metal. En la turbina, la capa vítrea sobre los álabes modifica el perfil aerodinámico, reduce el rendimiento y puede desbalancear el rotor. Su remoción suele requerir intervención mecánica con el equipo abierto, es decir, una parada larga.
Riesgo normativo y de descarga
El efluente de las purgas y, si el tratamiento externo es por desmineralización con resinas, el efluente de regeneración con su carga ácida y alcalina, se evalúan contra el límite de vertido aplicable de la jurisdicción —ADA en provincia de Buenos Aires, ACUMAR en la cuenca Matanza-Riachuelo, o la resolución provincial correspondiente—. Conviene verificar el límite vigente antes de definir el esquema.
Costo total: OPEX, paradas no programadas y reposición de activos
La cuenta reúne el combustible perdido por transferencia degradada, la energía que se va con cada purga, el costo de regenerantes si hay desmineralización, y —el más alto de todos— la parada de turbina para limpieza mecánica de álabes.
Soluciones convencionales y sus límites
Desmineralización con resinas: regenerantes y efluente
Es la vía clásica y técnicamente sólida para llegar a agua de muy baja conductividad. Su contrapartida es operativa y ambiental: consumo de ácido y soda, efluente de regeneración que hay que neutralizar, y una sensibilidad alta al ensuciamiento orgánico de las resinas aniónicas, que es justamente lo que acorta su vida útil.
Purga continua elevada: pérdida energética
Aumentar la purga mantiene la sílice bajo el límite, pero cada metro cúbico purgado sale a temperatura y presión de caldera. Es la solución más simple y la más cara en energía, y además incrementa el consumo de agua de reposición y de tratamiento externo.
Solo dispersante: límite de solubilidad
Un buen dispersante mantiene la sílice en suspensión y desplaza el punto de precipitación, pero no puede eludir el límite de solubilidad ni evitar la volatilización. Es una herramienta de margen, no una solución cuando la sílice del aporte es estructuralmente alta.
Solución Watch Water: SilicaTrapp® e I-SOFT® OV
SilicaTrapp®: mecanismo de acción y qué resuelve
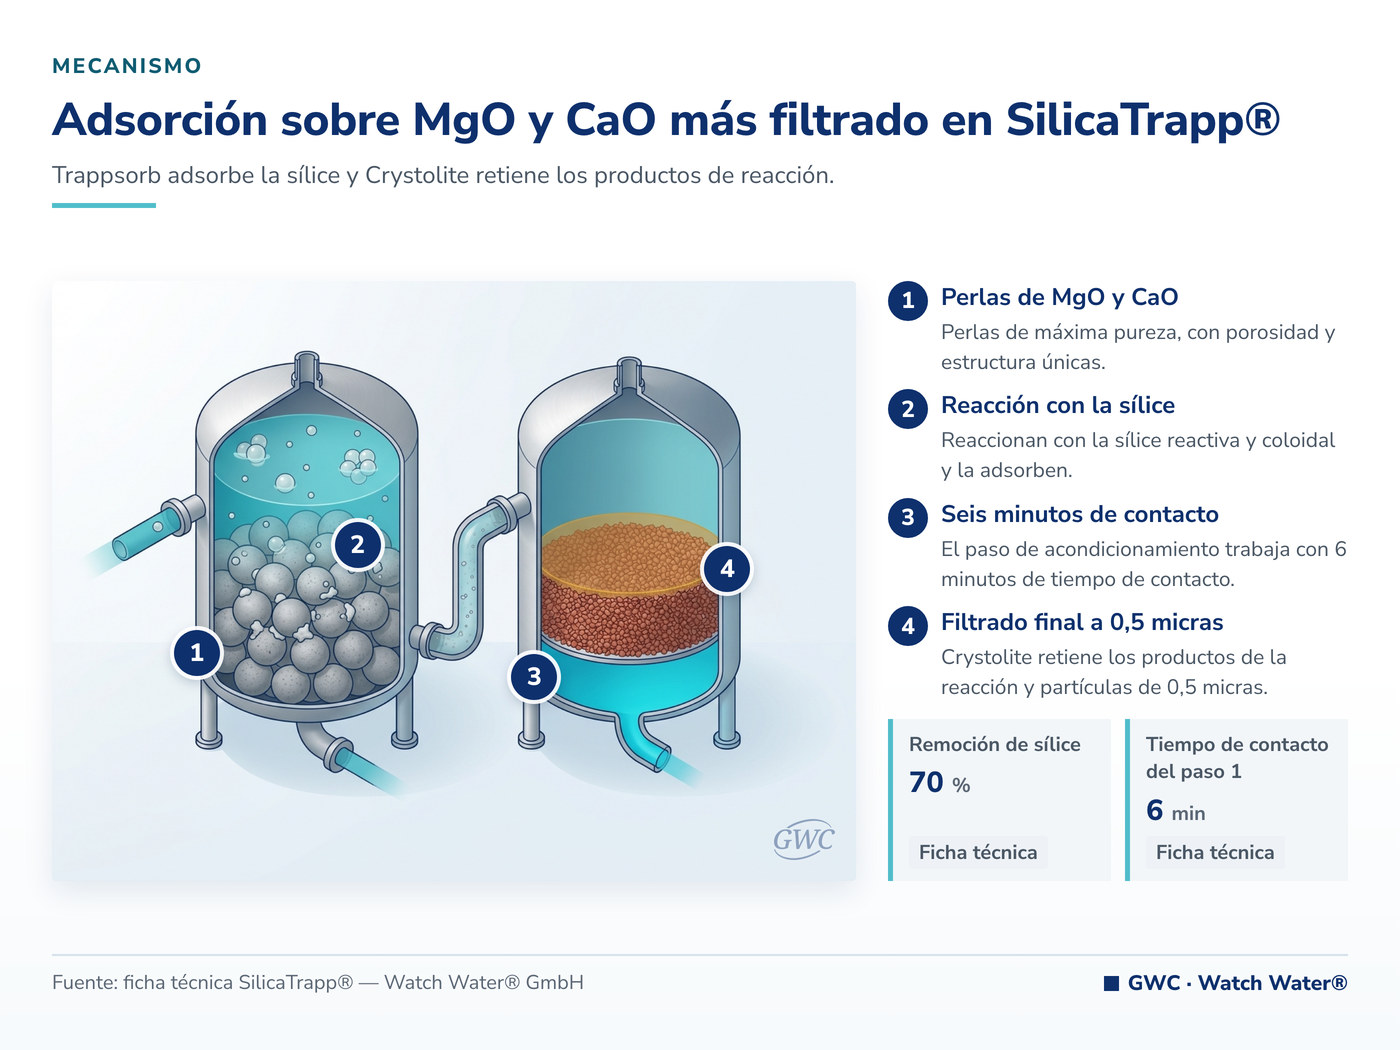
SilicaTrapp®, el proceso de dos etapas que remueve hasta el 70% de la sílice, es lo que cambia el enfoque: en lugar de inhibir la precipitación, saca la sílice del agua antes de que entre al circuito. No es un producto único sino un tren desarrollado por Watch Water®:
- Paso 1 — acondicionamiento con Trappsorb®, las perlas de MgO y CaO de alta pureza. Su estructura de macroporos reacciona de forma rápida con la sílice reactiva y coloidal, adsorbiéndola. Tiempo de contacto 6 minutos, velocidad de servicio 4–6 gpm/pie², retrolavado 20–22 gpm/pie².
- Paso 2 — filtración con Crystolite®, el medio granular de 0,5 micras. Retiene los productos de la reacción y las partículas finas, entregando agua de claridad excepcional. Profundidad de lecho 75–120 cm, velocidad de servicio 8 gpm/pie², retrolavado 8–10 gpm/pie².
Según la química del agua, el proceso remueve hasta un 70% del contenido total de sílice. Es una remoción efectiva, no una eliminación total: el porcentaje real se determina con ensayo sobre el agua del cliente.
I-SOFT® OV: mecanismo de acción y qué resuelve
INSTANT I-SOFT® OV, el tratamiento interno para calderas de vapor y condensado, cubre el margen que queda después de la remoción externa. Combina antiincrustante sin fosfatos ni fosfonatos —con desempeño documentado sobre incrustaciones de dureza, sulfatos y sílice—, dispersante, toliltriazol biodegradable y un secuestrador de oxígeno volátil con tecnología CHZ, patente #429717, que viaja con el vapor y protege la línea de condensado. Cuenta con certificación NSF/ANSI 60 y se prepara disolviendo 5 kg en 100 litros.
¿Su caldera purga por sílice y no por conductividad? Envíenos el análisis del agua de aporte con sílice total y reactiva, la presión de trabajo y el régimen de purga actual. Consulte con el equipo técnico de GWC.
Tren de tratamiento recomendado y orden de las etapas
- Filtración previa de sólidos, hierro y manganeso hasta los valores admitidos por los medios.
- Acondicionamiento con Trappsorb® sobre el agua de reposición, con el tiempo de contacto orientado a remoción de sílice.
- Filtración con Crystolite® para retener los productos de reacción.
- Desaireación mecánica.
- Tratamiento interno con I-SOFT® OV sobre el agua de alimentación.
Qué NO hace el producto (límites declarados por el fabricante)
- SilicaTrapp® remueve hasta el 70% de la sílice: no la remueve en su totalidad y no reemplaza a una desmineralización cuando el proceso exige agua de conductividad mínima.
- El porcentaje de remoción depende de la química del agua y debe verificarse con ensayo; no es un valor garantizado.
- Trappsorb® eleva el pH y aporta calcio y magnesio: ese efecto es deseable en remineralización, pero debe contemplarse en el balance del circuito.
- I-SOFT® OV no reemplaza al desaireador ni remueve depósitos ya formados.
- Los límites de sílice por presión los define el fabricante de la caldera; el tratamiento se diseña contra ese valor, no contra un número genérico.
Parámetros de diseño y dosificación
Análisis de agua requerido antes de dimensionar
Sílice total y sílice reactiva del agua de aporte y del condensado, dureza, alcalinidad, cloruros, sulfatos, hierro, manganeso, conductividad, pH, temperatura, caudal de reposición en m³/h, presión de trabajo y porcentaje de retorno de condensado.
Dimensionamiento: caudal, tiempo de contacto, profundidad de lecho y retrolavado
| Parámetro | Paso 1 — Trappsorb® | Paso 2 — Crystolite® |
|---|---|---|
| Apariencia | Perlas grises | Granulado rojizo |
| Densidad aparente | 1.300 kg/m³ | 1.050 kg/m³ |
| Tamaño de partícula | 2 – 5 mm | 0,5 – 1,2 mm |
| Tiempo de contacto | 6 min | — |
| Velocidad de servicio | 4 – 6 gpm/pie² | 8 gpm/pie² |
| Velocidad de retrolavado | 20 – 22 gpm/pie² | 8 – 10 gpm/pie² |
| Profundidad de lecho | Según TCCV objetivo | 75 – 120 cm |
| Remoción declarada del proceso | Hasta 70% de la sílice total (reactiva y coloidal) | |
Puesta en marcha, control analítico y mantenimiento
Trappsorb® se retrolava al arranque y luego en forma semanal o según necesidad. El control de rutina mide sílice total y reactiva a la entrada y salida de cada etapa, pH de salida del paso 1, turbidez a la salida del paso 2, y sílice y conductividad del agua de caldera. El seguimiento de sílice en el condensado permite detectar arrastre antes de que se manifieste en la turbina.
Caso de aplicación
Acondicionamiento externo de sílice previo al desaireador
Como ejemplo típico, una planta de proceso del noroeste argentino abastecida con agua de pozo de sílice elevada operaba una caldera de alta presión cuyo régimen de purga estaba definido por la sílice del agua de caldera y no por la conductividad. El costo energético de esa purga era significativo y la inspección interna mostraba depósito vítreo en zonas de alta transferencia.
El esquema propuesto para un caso así ubica el tren SilicaTrapp® sobre el agua de reposición, aguas arriba del desaireador, y mantiene el tratamiento interno con I-SOFT® OV para cubrir el remanente. El objetivo no es eliminar la sílice sino bajarla lo suficiente como para que el parámetro limitante del ciclado vuelva a ser la conductividad, que sí se controla con purga de forma eficiente.
Qué se midió antes y después
Sílice total y reactiva del agua de aporte y del agua de caldera, número de ciclos de concentración alcanzado, volumen purgado por hora, temperatura de gases de chimenea, sílice en el condensado y resultado de la inspección interna.
Qué se puede y qué no se puede extrapolar
El porcentaje de remoción declarado corresponde a las condiciones ensayadas por el fabricante y depende de la proporción entre sílice reactiva y coloidal, del pH y del tiempo de contacto. Cada agua se comporta distinto: el dimensionamiento definitivo se hace sobre ensayo propio, nunca sobre el resultado de otra instalación.
Próximo paso: análisis de agua y cotización
Qué datos enviar a GWC
Caudal de reposición en m³/h, análisis con sílice total y reactiva, presión y temperatura de trabajo, límite de sílice indicado por el fabricante de la caldera, régimen de purga actual y porcentaje de retorno de condensado. Si el caso excede este escenario, la referencia general es sílice en salares de litio.
Ensayo de laboratorio y prueba piloto en sitio
Sobre esa base se define el ensayo de remoción, el dimensionamiento de cada etapa y el ajuste del tratamiento interno. Para el resto del circuito de vapor conviene leer corrosión por oxígeno en calderas e incrustación en calderas de vapor, además de los artículos existentes sobre desmineralización del agua y electrodesionización.
Preguntas frecuentes
¿Qué límite de sílice admite cada presión?
Los límites de sílice en el agua de caldera se endurecen a medida que sube la presión, pero el valor concreto lo fija el fabricante del equipo junto con las normas de operación aplicables. Corresponde consultar el límite vigente para su caldera y su presión de trabajo, y usarlo como dato de partida del diseño del tratamiento externo.
¿Cuánta sílice se puede remover?
El proceso SilicaTrapp® remueve hasta un 70% del contenido total de sílice, reactiva y coloidal, según la química del agua. Es una remoción efectiva, no una eliminación total, y el porcentaje real depende del agua de cada planta. Se determina con ensayo sobre muestra propia antes de dimensionar el equipo.
¿Qué pasa si la sílice llega a la turbina?
A presiones elevadas una fracción de la sílice volatiliza y viaja con el vapor. Al expandirse en la turbina se deposita sobre los álabes en forma de capa vítrea que modifica el perfil aerodinámico, reduce el rendimiento y desbalancea el rotor. Es un depósito difícil de remover que suele exigir intervención mecánica.
¿Cómo se controla el arrastre?
Con tres controles combinados: sílice y conductividad del agua de caldera dentro del límite fijado por el fabricante, régimen de purga ajustado a ese límite, y verificación del funcionamiento de los separadores de humedad del domo. El seguimiento de sílice en el vapor o en el condensado cierra el diagnóstico.
¿Necesitás asesoramiento?
Cuéntenos su caso: un especialista en tratamiento de agua analiza el análisis y el caudal, y le recomienda la solución.
Pedir asesoramiento Escribir por WhatsApp (se abre en una pestaña nueva) o llamanos al +54 9 11 6184-7548

