
Incrustación en calderas de vapor: costos y prevención

La incrustación en calderas de vapor es el problema de tratamiento de agua que más plata cuesta y menos ruido hace. No detiene la producción, no dispara alarmas y no aparece en ningún indicador diario: simplemente hace que la misma cantidad de vapor se pague con más combustible, mes tras mes, hasta que un tubo falla y el costo se vuelve visible de golpe.
Este artículo explica por qué se forma el depósito, cómo cuantificar su costo con datos que la planta ya tiene, y por qué la prevención eficaz combina siempre una etapa de tratamiento externo del agua de aporte con un tratamiento interno del agua de caldera.
Qué es la incrustación y por qué aparece en calderas de vapor industriales
Definición y química del problema
Una caldera separa agua pura en forma de vapor y deja atrás todo lo disuelto. Las sales se concentran ciclo tras ciclo hasta superar su límite de solubilidad y precipitar sobre la superficie más caliente disponible. La dureza temporal precipita como CaCO₃; con sulfato presente aparece CaSO₄, más adherente; y la sílice forma depósitos vítreos, los más duros y difíciles de remover.
El depósito actúa como aislante térmico. La superficie del metal se calienta más para transferir el mismo calor, y ese sobrecalentamiento local es el mecanismo que termina en rotura de tubo.
Valores típicos en calderas de vapor industriales (mg/L)
Los parámetros que ordenan el diseño del programa son la dureza total y temporal, la alcalinidad, la sílice, los cloruros, la conductividad y el hierro del agua de aporte, más la conductividad, la alcalinidad y la sílice del agua de caldera. Los límites admisibles en el agua de caldera dependen de la presión de trabajo y los fija el fabricante del equipo junto con las normas de operación aplicables: corresponde consultar el límite vigente para su caldera.
Cómo se detecta en planta: análisis e indicadores de campo
- Relación entre combustible consumido y vapor generado que se deteriora mes a mes.
- Temperatura de gases de chimenea más alta con la misma carga.
- Depósito blanco, gris o vítreo en la inspección interna del hogar y los tubos.
- Conductividad del agua de caldera que exige purgas más frecuentes.
- Dureza residual detectable en el agua de alimentación tras el tratamiento externo.
Causas: de dónde viene el problema
Dureza y sílice del agua de aporte
Es el origen directo. Todo miligramo de calcio, magnesio o sílice que entra a la caldera se queda adentro salvo que salga por la purga. Si el tratamiento externo no está dimensionado para el agua real —y no para el agua del análisis de hace tres años— el aporte de sales supera lo que la purga puede eliminar.
Ciclos de concentración altos sin purga adecuada
Subir ciclos ahorra agua y energía, pero solo hasta el punto en que algún parámetro alcanza su límite. Operar con ciclos altos y purga insuficiente es la receta directa de la incrustación, y el parámetro que suele disparar primero no es la dureza sino la sílice.
Retorno de condensado contaminado
El condensado es agua prácticamente pura y por eso conviene recuperarlo. Pero si un intercambiador tiene una fuga, el retorno trae producto, dureza o materia orgánica directamente al circuito, sin pasar por el tratamiento externo. Un control de conductividad sobre el retorno detecta el problema antes que la inspección interna.
Consecuencias operativas y costos
Impacto sobre equipos, proceso y producto
Pérdida de eficiencia térmica, sobrecalentamiento localizado del metal, riesgo de rotura de tubos, arrastre de sólidos con el vapor y deterioro de la calidad del vapor entregado al proceso. En plantas donde el vapor tiene contacto indirecto con producto, la calidad del vapor es además un requisito del sistema de gestión de inocuidad.
Riesgo normativo y de descarga
Las purgas de caldera y, sobre todo, el efluente de regeneración de un ablandador de resina —cargado de sodio y cloruros— se evalúan contra el límite de vertido aplicable de la jurisdicción: ADA en provincia de Buenos Aires, ACUMAR en la cuenca Matanza-Riachuelo, o la resolución provincial que corresponda. Conviene verificar el límite vigente antes de elegir la tecnología de tratamiento externo.
Costo total: OPEX, paradas no programadas y reposición de activos
El combustible adicional es el costo recurrente; la parada no programada por limpieza correctiva y la reposición de tubos son los costos que aparecen de golpe. A eso se suma la sal, la salmuera y el agua de regeneración si el tratamiento externo es por intercambio iónico. La alternativa Watch Water® correspondiente es la gama INSTANT I-SOFT® de químicos instantáneos.
Soluciones convencionales y sus límites
Solo ablandador: sal, salmuera y descarga de cloruros
El ablandador de resina resuelve la dureza, pero a cambio consume sal, genera salmuera y descarga sodio y cloruros al efluente. Donde hay restricciones normativas a la descarga salina, esa contrapartida deja de ser aceptable. Además no actúa sobre la sílice, que en muchas plantas es el parámetro limitante real. Las especificaciones y la documentación técnica están en la ficha de I-SOFT DESCALER®, desincrustante ácido en polvo.
Solo purga: pérdida energética
Purgar más mantiene la química bajo control, pero cada metro cúbico purgado se va del sistema a temperatura y presión de caldera. Es energía comprada que se tira, y agua tratada que hay que reponer y volver a tratar. En la misma familia temática se encuentra corrosión por oxígeno en calderas, cómo elegir el tratamiento.
Limpiezas ácidas repetidas: desgaste de tubos
La limpieza química es necesaria cuando ya hay depósito, pero no es una estrategia de operación. Repetida con frecuencia, ataca el metal base y acorta la vida del equipo. Conviene tratarla como corrección puntual, con el procedimiento y el inhibidor adecuados, tal como se describe en el artículo sobre desincrustante industrial.
Solución Watch Water: I-SOFT® OV y Filtersorb® CT
I-SOFT® OV: mecanismo de acción y qué resuelve
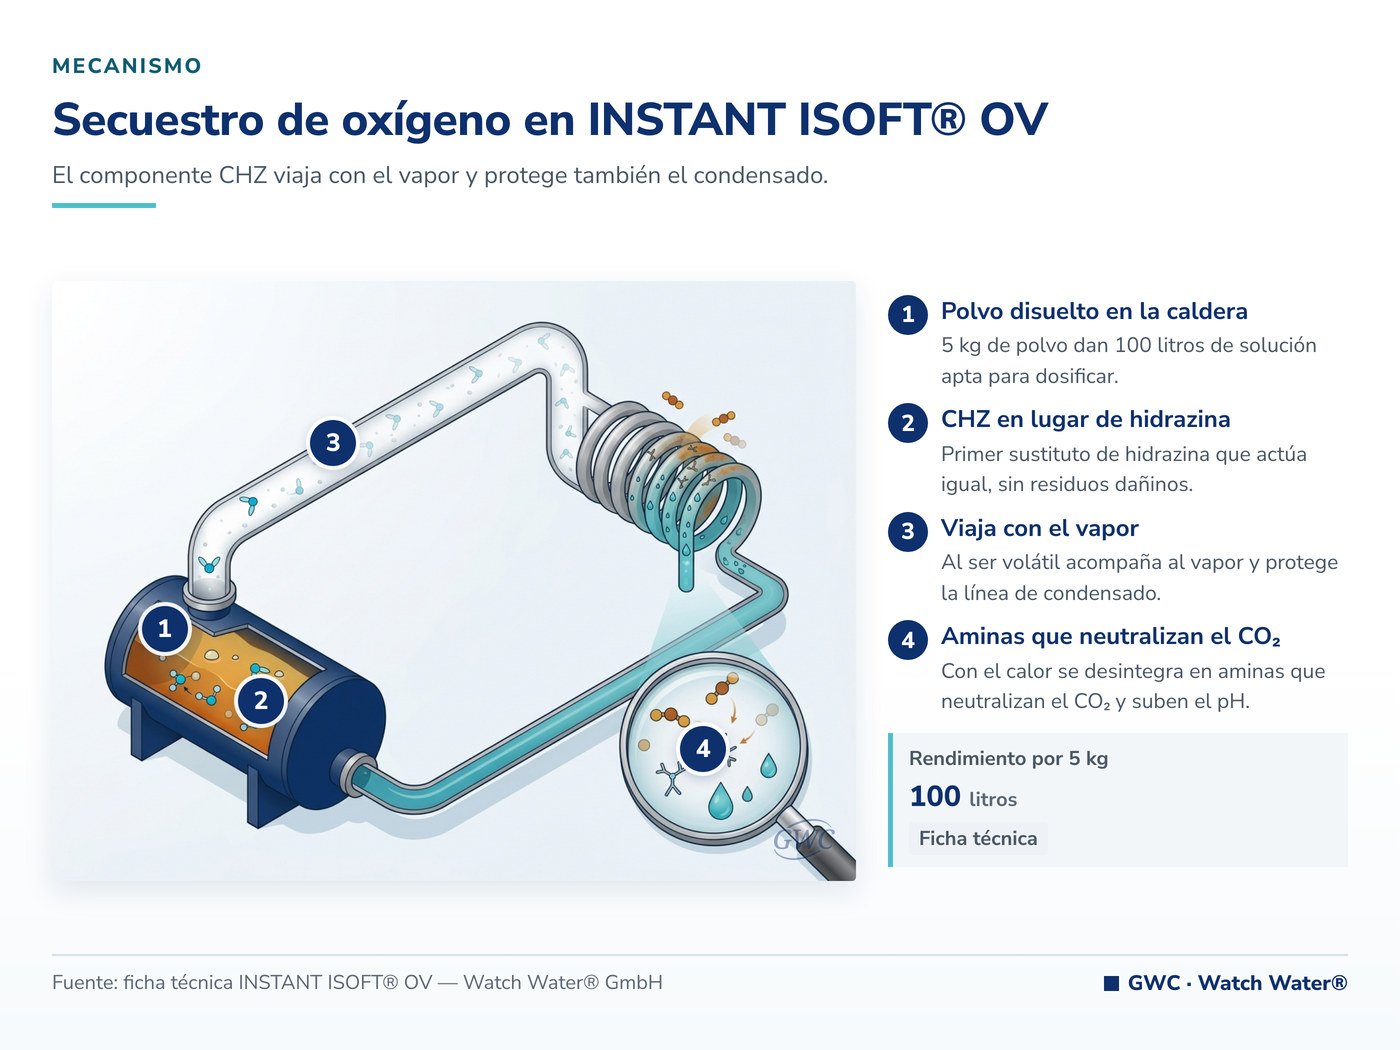
INSTANT I-SOFT® OV, el tratamiento interno para calderas de vapor y condensadores, es el componente que trabaja dentro del circuito. Es un polvo instantáneo que combina antiincrustante sin fosfatos ni fosfonatos, dispersante, toliltriazol biodegradable como inhibidor de corrosión para aleaciones no ferrosas y un secuestrador de oxígeno volátil basado en tecnología CHZ, patentado bajo el número #429717 como sustituto de la hidrazina.
Al ser volátil, el secuestrante viaja con el vapor y protege también la línea de condensado y el condensador. En presencia de calor la fórmula se desintegra formando aminas que neutralizan el CO₂ y elevan el pH del condensado. Cinco kilos de polvo rinden 100 litros de solución lista para dosificar. Cuenta con certificación NSF/ANSI 60. Una aplicación concreta de este criterio es agua de caldera para EOR.
Filtersorb® CT: mecanismo de acción y qué resuelve
Filtersorb® CT, la media que previene incrustaciones catiónicas y aniónicas sin sal, es el componente externo. Es una mezcla 50:50 de Filtersorb® SP3 y Filtersorb® SPA que actúa por dos mecanismos complementarios: nucleación, que convierte los cationes de dureza en microcristales de CaCO₃ liberando CO₂ coloidal, y un proceso exotérmico en el que las perlas de carga positiva fuerte capturan los aniones —sulfatos, silicatos, fosfatos, fluoruro, cloruro, bromuro, carbonato—.
Está indicado para agua con dureza superior a 15 granos o con dureza permanente superior a 250 mg de Ca + Mg + SiO₂ + SO₄, un escenario donde el SP3 solo resulta insuficiente. Opera en flujo ascendente continuo, entre 5 y 90 °C, con pH de 6,5 a 9,5, sin regeneración, sin químicos y sin agua de desecho.
¿Quiere saber cuánto le está costando la incrustación en su caldera? Envíenos el análisis del agua de aporte, los datos del equipo y el registro de consumo de combustible y vapor. Solicite una evaluación técnica a GWC.
Tren de tratamiento recomendado y orden de las etapas
- Filtración del agua de aporte para remover sólidos, hierro y manganeso dentro de los límites admitidos por el medio.
- Tratamiento externo con Filtersorb® CT sobre el agua de reposición.
- Desaireación mecánica, cuando el equipo la tiene.
- Tratamiento interno con I-SOFT® OV dosificado sobre el agua de alimentación.
- Control de purga ajustado al parámetro limitante real del agua de caldera.
Qué NO hace el producto (límites declarados por el fabricante)
- Filtersorb® CT no es un ablandador: no remueve dureza, no cambia el TDS ni el pH. Reemplaza al ablandador de resina como estrategia de protección contra incrustaciones, sin sal ni salmuera, no como removedor de calcio.
- No admite presencia de aceite ni de H₂S, ni hierro por encima de 0,5 ppm, manganeso por encima de 0,05 ppm, cobre por encima de 1,3 ppm o cloro libre por encima de 3 ppm.
- Ninguno de los dos productos remueve una incrustación ya formada: eso es trabajo de un desincrustante específico.
- I-SOFT® OV no reemplaza al desaireador: actúa sobre el oxígeno residual.
- No existe una cifra universal de sobreconsumo de combustible por milímetro de depósito; hay que medirla en cada equipo.
Parámetros de diseño y dosificación
Análisis de agua requerido antes de dimensionar
Dureza total y temporal, calcio, magnesio, alcalinidad, sílice, sulfatos, cloruros, sodio, hierro, manganeso, cobre, cloro libre, conductividad, pH y temperatura del agua de aporte; caudal de reposición en m³/h; presión de trabajo; porcentaje y calidad del retorno de condensado; régimen de purga actual.
Dimensionamiento: caudal, tiempo de contacto, profundidad de lecho y retrolavado
| Parámetro | Filtersorb® CT |
|---|---|
| Composición | Perlas de cerámica modificada (SP3 + SPA 50:50) |
| Peso neto | 780 kg/m³ |
| Tamaño de partícula | < 0,55 – 0,75 mm |
| Dirección de flujo | Ascendente |
| Temperatura de operación | 5 – 90 °C |
| Rango de pH | 6,5 – 9,5 |
| Dureza carbonatada máx. | 1.400 ppm |
| Salinidad máx. | 35.000 ppm |
| Hierro / manganeso / cobre máx. | 0,5 / 0,05 / 1,3 ppm |
| Cloro libre máx. | 3 ppm |
| Agua de desecho | Ninguna (sin regeneración) |
Puesta en marcha, control analítico y mantenimiento
Si hay incrustación previa, primero se limpia y recién después se arranca el programa preventivo: aplicar un antiincrustante sobre un depósito instalado no lo remueve. La solución de I-SOFT® OV se prepara con agua desmineralizada u osmótica. El control de rutina incluye dureza y conductividad del agua de alimentación, conductividad, alcalinidad y sílice del agua de caldera, y el seguimiento de la relación combustible/vapor.
Caso de aplicación
Cálculo de sobreconsumo de combustible y programa correctivo
Como ejemplo típico, una planta textil del conurbano bonaerense con una caldera de vapor de proceso y agua de pozo de dureza alta había registrado dos limpiezas ácidas correctivas en dieciocho meses y un aumento sostenido de la temperatura de gases de chimenea.
El método de cuantificación no requiere ningún instrumento adicional: se toma el registro de combustible consumido y vapor generado del período posterior a la última limpieza y se compara con el del período inmediatamente anterior a la siguiente. La diferencia porcentual, contrastada con la temperatura de gases, da la magnitud del sobreconsumo en ese equipo. Esa cifra propia es la que justifica —o no— la inversión en tratamiento externo.
Qué se midió antes y después
Relación combustible/vapor, temperatura de gases de chimenea, dureza del agua de alimentación, conductividad y sílice del agua de caldera, volumen purgado, y el resultado de la inspección interna programada.
Qué se puede y qué no se puede extrapolar
El mecanismo de prevención es el mismo en cualquier agua dentro de los rangos declarados, pero la magnitud del ahorro depende del espesor y la composición del depósito existente, del régimen de operación y del combustible. Ninguna cifra de otra planta sirve como proyección de la propia.
Próximo paso: análisis de agua y cotización
Qué datos enviar a GWC
Caudal de reposición en m³/h, análisis fisicoquímico completo del agua de aporte, presión y temperatura de trabajo, porcentaje de retorno de condensado, régimen de purga actual, programa químico vigente y límite de vertido aplicable.
Ensayo de laboratorio y prueba piloto en sitio
Con esos datos se define el tren externo, la dosis interna y el plan de control. Para completar el panorama, conviene leer sílice en calderas de alta presión, calderas en industria alimenticia y la prevención de incrustaciones sin sal, además de los artículos existentes sobre sarro en el agua y cal en el agua.
Preguntas frecuentes
¿Cuánto combustible consume de más una caldera incrustada?
Depende del espesor del depósito, de su composición y de la conductividad térmica resultante, y no existe una cifra única aplicable a todas las calderas. La forma correcta de cuantificarlo en su planta es seguir la relación entre combustible consumido y vapor generado, y la temperatura de gases de chimenea, antes y después de la limpieza.
¿Esto ablanda el agua?
No. Filtersorb® CT no es un ablandador: previene la incrustación por cristalización asistida por nucleación y por un proceso exotérmico sobre los aniones, sin intercambio iónico. No reduce la dureza, no cambia el TDS ni el pH y no genera salmuera. Reemplaza al ablandador de resina como estrategia de protección, no como removedor de dureza.
¿Qué purga se necesita?
La purga se define por el parámetro que primero llega a su límite en el agua de caldera, que suele ser la conductividad o la sílice. Un programa que controla la incrustación permite operar con el régimen de purga que corresponde al equipo, en lugar de purgar de más para compensar una química fuera de control. El valor se fija con analítica propia.
¿Cómo se verifica la limpieza interna?
Con inspección visual programada del hogar y de los tubos, complementada con el seguimiento de la relación combustible/vapor, la temperatura de gases y la presión diferencial donde sea medible. El registro analítico del agua de caldera —conductividad, alcalinidad, sílice, dureza residual— completa el diagnóstico entre inspecciones.
¿Necesitás asesoramiento?
Cuéntenos su caso: un especialista en tratamiento de agua analiza el análisis y el caudal, y le recomienda la solución.
Pedir asesoramiento Escribir por WhatsApp (se abre en una pestaña nueva) o llamanos al +54 9 11 6184-7548

