
Sílice en calderas de planta minera: cómo controlarla

La incrustación de sílice en calderas es, entre todas las incrustaciones posibles, la que menos margen deja: el depósito silíceo es durísimo, se adhiere con fuerza al metal y su remoción química requiere reactivos peligrosos. En una planta minera, donde el agua de aporte suele venir de pozos profundos con sílice elevada, el problema aparece temprano y no se va solo.
Este artículo explica cómo se concentra la sílice en un cuerpo de caldera, por qué la purga alta y la desmineralización total no siempre son la respuesta económica, y qué combinación de remoción previa y acondicionamiento interno propone Watch Water® para calderas de faena.
Qué es la incrustación silícea y por qué aparece en calderas de planta minera
Definición y química del problema
La sílice (SiO₂) está presente en el agua en dos formas: reactiva, que es la disuelta y la que los métodos analíticos habituales detectan, y coloidal o polimérica, que escapa a esa determinación y que, sin embargo, también precipita. Ambas terminan formando depósitos de silicatos sobre las superficies de intercambio.
El problema técnico es la conductividad térmica del depósito: un silicato deposita una capa aislante mucho más efectiva que el carbonato de calcio. El mismo espesor de incrustación silícea cuesta bastante más en eficiencia térmica que el equivalente en sarro común.
Valores típicos en calderas de planta minera (mg/L)
Watch Water identifica como problema crítico el agua subterránea con sílice por encima de 50 mg/L, escenario frecuente en el noroeste argentino y en zonas volcánicas y de salares. Con esa agua de aporte, la concentración por ciclos dentro de la caldera lleva rápidamente la sílice del cuerpo a valores incompatibles con la operación.
El límite de sílice admisible en el agua de caldera lo fija el fabricante del equipo según la presión de trabajo: cuanto mayor la presión, más estricto el límite, porque aumenta la volatilidad de la sílice y con ella el riesgo de arrastre. Corresponde consultar el límite aplicable al equipo antes de definir ciclos de concentración.
Cómo se detecta en planta: análisis e indicadores de campo
- Sílice reactiva en agua de aporte, agua de caldera y condensado. La diferencia entre aporte y caldera confirma el factor de concentración real.
- Sílice total frente a sílice reactiva, para estimar la fracción coloidal.
- Conductividad y alcalinidad del agua de caldera como control de ciclos.
- Indicadores de campo: aumento de la temperatura de gases de chimenea a igual carga, caída del rendimiento térmico, depósitos vidriosos y grisáceos en tubos durante una parada, y pérdida de eficiencia en el equipo que usa el vapor.
Causas: de dónde viene el problema
Agua de aporte con sílice alta de pozos profundos
En zonas volcánicas y de salares, la disolución de silicatos del acuífero aporta sílice de forma natural. Un ablandador convencional no la remueve —intercambia cationes, no aniones ni especies neutras—, de modo que toda la sílice del pozo entra al circuito.
Concentración por ciclos en el cuerpo de caldera
La caldera evapora agua pura y deja atrás las sales. Cada ciclo de concentración multiplica la sílice del cuerpo respecto de la del aporte. Operar con ciclos altos, que es lo deseable en términos de consumo de agua y energía, es exactamente lo que dispara la sílice al límite.
Arrastre de sílice volátil a alta presión
Por encima de cierta presión, la sílice se vuelve apreciablemente volátil y viaja con el vapor. Ese arrastre deposita silicatos en válvulas, sobrecalentadores y —donde exista— álabes de turbina, en zonas donde la limpieza es mucho más costosa que en el propio cuerpo de caldera.
Consecuencias operativas y costos
Impacto sobre equipos, proceso y producto
La capa aislante de silicato provoca sobrecalentamiento localizado del metal, que es el mecanismo por el que se rompen los tubos. Antes de llegar a eso, la pérdida de transferencia térmica se paga en combustible: la misma producción de vapor exige más energía.
Riesgo normativo y de descarga
Dos frentes. Las purgas altas generan un efluente caliente y concentrado que hay que acondicionar antes de descargar, alcanzado por el permiso de vertido provincial. Y las limpiezas químicas de incrustación silícea, que habitualmente emplean compuestos fluorados, generan un residuo peligroso y un riesgo de manipulación considerable.
Costo total: OPEX, paradas no programadas y reposición de activos
El costo se compone de combustible adicional, agua tratada perdida en la purga, energía perdida con esa purga, paradas para limpieza química, reactivos peligrosos y, en el peor escenario, reemplazo de tubos. Una parada no programada de la caldera detiene todos los servicios de la planta que dependen del vapor.
Soluciones convencionales y sus límites
Purga alta: pérdida de energía y de agua tratada
Bajar los ciclos de concentración mantiene la sílice bajo control, pero a costa de descartar agua ya tratada y caliente. Es la solución más simple y también la más cara en operación continua, especialmente en sitios donde el agua es un recurso escaso.
Desmineralización total: CAPEX y regenerantes
Un tren de desmineralización resuelve la sílice, pero implica inversión, lechos de intercambio aniónico, regenerantes ácidos y alcalinos, y un efluente de regeneración a neutralizar y disponer. En una faena remota, la logística de los regenerantes es un problema en sí mismo.
Limpiezas con fluoruros: peligrosidad
Remover una incrustación silícea ya formada exige compuestos fluorados, que son peligrosos de manipular, agresivos con el metal y generan un residuo de disposición compleja. Es una solución de último recurso, no un plan de mantenimiento.
Solución Watch Water: SilicaTrapp® e I-SOFT® OV
SilicaTrapp®: mecanismo de acción y qué resuelve
SilicaTrapp®, el proceso de dos etapas que remueve la sílice en lugar de solo inhibirla, ataca el problema en la raíz: reduce la sílice antes de que entre a la caldera. No es un producto con SKU propio sino un tren desarrollado en los laboratorios de Watch Water.
El paso 1 es un lecho de Trappsorb®, perlas de MgO y CaO de máxima pureza activadas térmicamente, cuya porosidad y estructura de macroporos reaccionan de forma rápida y eficiente con la sílice reactiva y coloidal, adsorbiéndola. El paso 2 es un filtro de Crystolite®, el medio granular de microfiltración a 0,5 micras, que retiene los productos de la reacción y entrega agua de claridad excepcional.
Watch Water declara que, según la química del agua, el proceso remueve hasta un 70% del contenido total de sílice. Es una reducción, no una eliminación: el diseño debe partir de ese techo y no de un supuesto optimista.
I-SOFT® OV: mecanismo de acción y qué resuelve
INSTANT I-SOFT® OV, el tratamiento para calderas de vapor con secuestrador de oxígeno volátil se ocupa del acondicionamiento interno. Es un inhibidor de incrustaciones y corrosión multifuncional, con dispersante, que actúa sobre incrustaciones de dureza, sulfatos y sílice y sobre la corrosión por oxígeno disuelto.
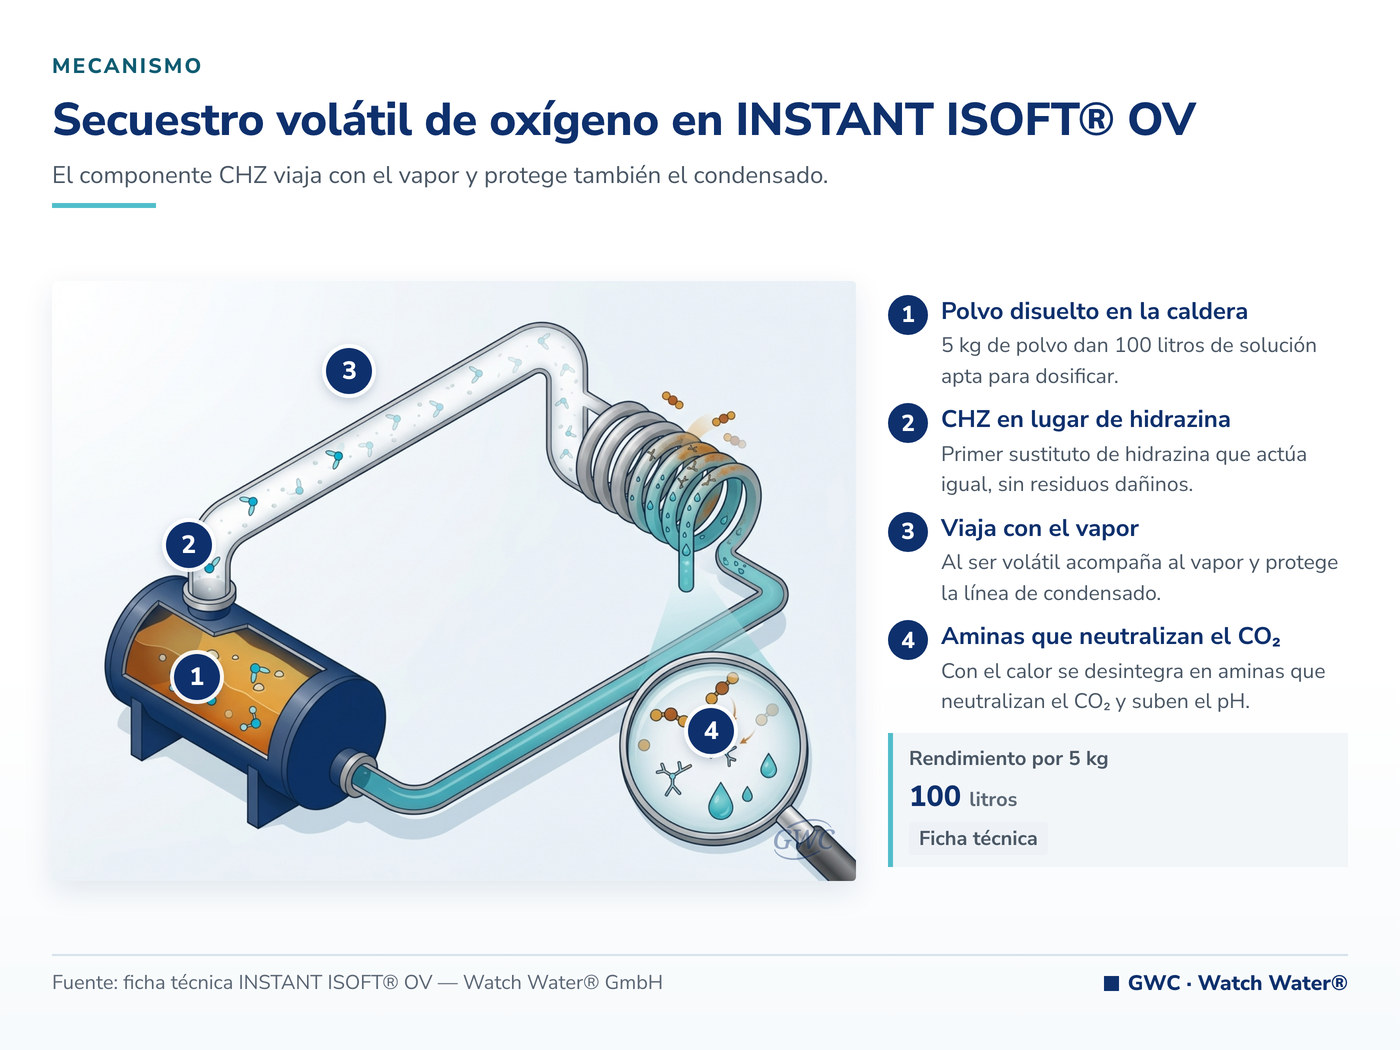
Su componente distintivo es el CHZ, el primer sustituto de hidrazina diseñado para actuar como ella sin dejar residuos dañinos, patentado como secuestrador de oxígeno bajo la patente #429717. La hidrazina es un carcinógeno reconocido; el CHZ ofrece el mismo desempeño sin ese riesgo.
Al ser volátil, viaja con el vapor y protege también la línea de condensado y el condensador, no solo el cuerpo de caldera. En presencia de calor, la fórmula se desintegra formando aminas que neutralizan el CO₂ y elevan el pH del condensado, que es donde se origina la corrosión por ácido carbónico. Contiene toliltriazol biodegradable como inhibidor para aleaciones no ferrosas, no lleva fosfatos ni fosfonatos y cuenta con certificación NSF/ANSI 60. Se presenta en polvo instantáneo: 5 kg rinden 100 litros de solución lista para dosificar.
Tren de tratamiento recomendado y orden de las etapas
- Remoción de sólidos, hierro y manganeso del agua de pozo, si están presentes.
- Lecho de Trappsorb® con tiempo de contacto largo, orientado a remoción de sílice.
- Filtro de Crystolite® para retener los productos de reacción del paso anterior.
- Desaireación mecánica o térmica, según el equipo disponible.
- Dosificación de I-SOFT® OV para acondicionamiento interno y protección del condensado.
Qué NO hace el producto (límites declarados por el fabricante)
- SilicaTrapp® remueve hasta un 70% de la sílice según la química del agua. No la elimina y no reemplaza a un tren de desmineralización cuando el equipo exige agua de muy baja conductividad.
- I-SOFT® OV es un acondicionador interno: inhibe y dispersa, no remueve sílice del agua. Las dos funciones son complementarias, no intercambiables.
- Ningún programa químico sustituye la purga: la reduce y la optimiza.
- Los límites de sílice y conductividad del agua de caldera los fija el fabricante del equipo según la presión de trabajo. El tratamiento se diseña contra ese límite, no contra un valor genérico.
- El secuestrador volátil actúa sobre el oxígeno disuelto remanente; no reemplaza una desaireación mecánica correctamente operada.
¿Quiere saber si esta solución aplica a su agua? Envíenos el análisis del agua de aporte y del agua de caldera, con sílice reactiva y total, dureza, conductividad y la presión de trabajo del equipo. Contáctenos y solicite el asesoramiento técnico.
Parámetros de diseño y dosificación
Análisis de agua requerido antes de dimensionar
Sílice reactiva y total en aporte y en caldera, dureza total, alcalinidad, conductividad, cloruros, sulfatos, hierro, oxígeno disuelto, pH y temperatura, más el caudal de aporte en m³/h, la presión de trabajo, el porcentaje de retorno de condensado y los ciclos de concentración actuales.
Dimensionamiento del proceso de remoción
| Parámetro | Paso 1: Trappsorb® | Paso 2: Crystolite® |
|---|---|---|
| Apariencia | Perlas grises de MgO + CaO | Granulado cristalino rojizo |
| Tamaño de partícula | 2 – 5 mm | 0,5 – 1,2 mm |
| Densidad aparente | 1.300 kg/m³ | 1.050 kg/m³ |
| Tiempo de contacto | 6 min (8 min para remoción de sílice) | Según velocidad de servicio |
| Velocidad de servicio | 10 – 15 m/h (4 – 6 gpm/pie²) | Aprox. 20 m/h (8 gpm/pie²) |
| Velocidad de retrolavado | 50 – 55 m/h (20 – 22 gpm/pie²) | 20 – 25 m/h (8 – 10 gpm/pie²) |
| Profundidad de lecho | Según tiempo de contacto de diseño | 75 – 120 cm |
| Remoción declarada | Hasta 70% de la sílice total, según la química del agua | |
Para el acondicionamiento interno, I-SOFT® OV se prepara disolviendo el polvo instantáneo: 5 kg rinden 100 litros de solución. La dosis de trabajo se define con el análisis del agua de caldera y el régimen de purgas, y debe ajustarse con el control analítico de rutina.
Puesta en marcha, control analítico y mantenimiento
Trappsorb® requiere retrolavado óptimo al arranque y luego semanal o según necesidad. El control de rutina incluye sílice reactiva en aporte y en caldera, conductividad, alcalinidad, pH y oxígeno disuelto. La relación entre la sílice de caldera y la de aporte es el mejor indicador de si los ciclos de concentración están donde se creía.
Ejemplo típico de aplicación
Caldera de faena alimentada con agua de pozo del NOA
Se presenta como ejemplo típico, no como caso documentado. Una planta minera del NOA alimenta su caldera de vapor con agua de pozo cuya sílice supera los 50 mg/L y opera con ciclos bajos para mantener la sílice del cuerpo bajo el límite del fabricante. El esquema evaluado suma una etapa previa de remoción con el proceso de dos pasos y un programa de acondicionamiento interno con secuestrador de oxígeno volátil, con el objetivo de subir los ciclos de concentración y reducir la purga.
Qué se mide antes y después
Sílice reactiva en aporte y en caldera, ciclos de concentración efectivos, caudal de purga, consumo de combustible por tonelada de vapor, pH y hierro en el condensado, y oxígeno disuelto a la salida del desaireador. El ahorro se cuantifica sobre purga y combustible, no sobre el número de sílice en sí.
Qué se puede y qué no se puede extrapolar
Se pueden extrapolar el mecanismo y los parámetros hidráulicos publicados. No se puede extrapolar el porcentaje de remoción: el 70% es el techo declarado por el fabricante y el valor real depende de la química del agua, en particular de la proporción entre sílice reactiva y coloidal. El ensayo previo es indispensable.
Próximo paso: análisis de agua y cotización
En GWC dimensionamos la remoción previa de sílice y el programa de acondicionamiento interno sobre los datos del agua y del equipo. El ensayo de remoción sobre el agua real es lo que permite estimar hasta dónde se pueden subir los ciclos de concentración. El panorama completo, con las rutas de tratamiento comparadas, está en sílice en salmueras y agua de salar.
Qué datos enviar a GWC
- Caudal de aporte en m³/h y presión de trabajo de la caldera.
- Sílice reactiva y total en agua de aporte y en agua de caldera.
- Dureza, alcalinidad, conductividad, cloruros y sulfatos.
- Porcentaje de retorno de condensado y ciclos de concentración actuales.
- Límites de agua de caldera indicados por el fabricante del equipo.
Si el problema de sílice viene del agua de un salar, corresponde leer el artículo sobre sílice en salares de litio. Si además hay dureza en los circuitos de servicio, el de prevención de incrustaciones sin sal, y para el circuito de enfriamiento, el de torres de enfriamiento en minería. Como contexto general están disponibles los artículos sobre desmineralización del agua y sobre acero inoxidable en el tratamiento del agua.
Preguntas frecuentes
¿Cuánta sílice tolera una caldera?
El límite lo fija el fabricante del equipo en función de la presión de trabajo: a mayor presión, límite más estricto, porque aumenta la volatilidad de la sílice y el riesgo de arrastre al vapor. No existe un valor único aplicable a cualquier caldera; corresponde consultar la especificación del equipo antes de definir ciclos de concentración y régimen de purga.
¿Se puede remover sílice antes del desaireador?
Sí, y es el orden recomendado. El proceso SilicaTrapp® trabaja sobre el agua de aporte, antes del desaireador y de la caldera: un lecho de Trappsorb® que adsorbe la sílice reactiva y coloidal, seguido de un filtro de Crystolite® que retiene los productos de reacción hasta 0,5 micras. La remoción declarada es de hasta 70% según la química del agua.
¿Qué hace el secuestrante volátil de oxígeno?
El componente CHZ de I-SOFT® OV captura el oxígeno disuelto remanente y, al ser volátil, viaja con el vapor y protege la línea de condensado y el condensador. En presencia de calor forma aminas que neutralizan el CO₂ y elevan el pH del condensado. Está patentado como sustituto de la hidrazina, un carcinógeno reconocido, con el mismo desempeño y sin residuos dañinos.
¿Cómo se controla el condensado?
Con tres parámetros de rutina: pH, hierro y conductividad del condensado retornado. Un pH bajo indica ataque por ácido carbónico; el hierro señala corrosión activa en la línea. Ambos deben seguirse junto con el oxígeno disuelto a la salida del desaireador, porque la corrosión del circuito de condensado y la del cuerpo de caldera tienen causas distintas.
¿Necesitás asesoramiento?
Cuéntenos su caso: un especialista en tratamiento de agua analiza el análisis y el caudal, y le recomienda la solución.
Pedir asesoramiento Escribir por WhatsApp (se abre en una pestaña nueva) o llamanos al +54 9 11 6184-7548

