
Aceites y emulsiones en efluentes metalmecánicos

El tratamiento de efluentes con aceites y emulsiones en metalmecánica se topa siempre con el mismo muro. El separador retira el aceite libre, el flotador por aire disuelto se lleva el emulsionado mecánicamente, y aun así el análisis de la descarga da hidrocarburos y DQO por encima de lo esperado. La explicación es que el aceite en un efluente de taller no está en una sola forma: hay aceite libre, aceite emulsionado y aceite disuelto, y este último no se separa por vía física. Este artículo explica esa distinción, por qué las taladrinas agotadas son un caso aparte y cómo se plantea una etapa oxidativa para la fracción que ninguna separación alcanza. Para el diagnóstico de base conviene repasar DQO recalcitrante en efluentes.
Qué son los aceites y emulsiones en un efluente metalmecánico
Definición y química del problema
Conviene separar tres estados. El aceite libre forma gotas grandes que ascienden por diferencia de densidad: es el que retira un separador por gravedad. El aceite emulsionado está disperso en gotas finas estabilizadas por tensioactivos, y requiere romper la emulsión o flotarlo con burbujas finas. El aceite disuelto —fracciones de bajo peso molecular, aditivos, biocidas y productos de degradación— está en solución verdadera: no hay separación física posible.
Las taladrinas o fluidos de corte solubles son emulsiones diseñadas para ser estables durante meses de uso. Sus emulsionantes, inhibidores de corrosión, biocidas y agentes de extrema presión hacen que la emulsión resista justamente lo que uno querría hacerle en la planta de tratamiento. Una taladrina agotada, además, llega cargada de metales disueltos del mecanizado y de productos de degradación biológica.
Valores típicos en talleres y plantas metalmecánicas
Un efluente combinado de lavado de piezas tiene DQO de cientos de mg/L y aceites y grasas en el rango de decenas; una taladrina agotada tiene DQO de varios miles a decenas de miles de mg/L y debe tratarse como corriente concentrada, nunca mezclada con el caudal general. La regla de diseño en metalmecánica es la segregación: la relación entre volumen y carga de esas dos corrientes es tan distinta que un solo tren no sirve para ambas. El dato para dimensionar es el protocolo de cada corriente por separado.
Cómo se detecta en planta: análisis e indicadores de campo
- Hidrocarburos totales y aceites y grasas, informando el método usado, porque no todos capturan la misma fracción.
- DQO y DBO₅, para estimar qué parte de la carga es biodegradable.
- Tensioactivos aniónicos y pH, que explican la estabilidad de la emulsión.
- Metales disueltos —cinc, cobre, cromo, níquel— aportados por el mecanizado.
- Indicador de campo: si el efluente sale del separador sin película superficial pero con aspecto lechoso persistente, hay emulsión; si sale transparente y la DQO sigue alta, hay fracción disuelta.
Causas: de dónde viene el problema
Fluidos de corte y taladrinas agotadas
Toda emulsión de corte tiene vida útil. Cuando el control microbiológico se pierde o la relación de dilución se degrada, el fluido se descarta. Ese descarte concentrado es la fuente puntual de carga más alta de un taller.
Detergentes que estabilizan la emulsión
Los desengrasantes alcalinos del lavado de piezas son excelentes emulsionantes: mantienen el aceite disperso para que no se redeposite sobre la pieza. Esa misma propiedad hace que el efluente llegue al separador con una emulsión ya formada y estabilizada. El efecto de los tensioactivos sobre la tratabilidad se desarrolla en el artículo sobre el impacto de los detergentes en el agua.
Lavado de piezas y de equipos
El lavado de pisos, bandejas y máquinas aporta un caudal variable con aceite, virutas finas y detergente. Es una corriente difícil porque es intermitente y porque su carga depende de quién limpie y de con qué.
Consecuencias operativas y costos
Impacto sobre equipos, proceso y producto
Los aceites ensucian los medios filtrantes, envenenan las resinas y son incompatibles con varios medios de tratamiento —Filtersorb® SP3 y CT, por ejemplo, declaran explícitamente ausencia de aceite como condición de entrada—. En plantas con reúso, una fracción oleosa residual es suficiente para arruinar la etapa siguiente.
Riesgo normativo y de descarga
Los parámetros de hidrocarburos, aceites y grasas y DQO figuran en prácticamente todos los permisos de vuelco. En la provincia de Buenos Aires el permiso lo otorga la Autoridad del Agua (ADA); en la cuenca Matanza-Riachuelo rige ACUMAR; en el resto del país, las resoluciones provinciales de vertido. Los límites concretos dependen de la jurisdicción y del cuerpo receptor: corresponde consultar el límite aplicable.
Las taladrinas agotadas y los lodos oleosos suelen quedar comprendidos en el régimen de residuos peligrosos de la Ley 24.051 y su Decreto 831/93, con inscripción de generador, manifiesto y disposición en operador habilitado.
Costo total: OPEX, paradas no programadas y reposición de activos
La partida más visible es el costo por metro cúbico de retiro de taladrina agotada por un tercero. A eso se suman el reactivo de rotura de emulsión, el lodo oleoso a disponer, el mantenimiento del separador y el DAF, y el riesgo de vuelco observado. Reducir el volumen a retirar mediante tratamiento en sitio es, en la mayoría de los talleres, la palanca económica más grande.
Tratamiento de efluentes con aceites y emulsiones: soluciones convencionales y sus límites
Separador API y DAF: no retienen la fracción disuelta
Son la base imprescindible del tratamiento y hacen muy bien lo que les corresponde: aceite libre el primero, emulsionado el segundo. Ninguno actúa sobre el aceite disuelto ni sobre los aditivos solubles, que son los que sostienen la DQO después de la separación.
Rotura ácida de la emulsión: lodo y corrosión
Acidificar y coagular rompe la emulsión con eficacia, pero genera un lodo oleoso voluminoso, exige manipular ácido en planta, corroe equipos si el control es deficiente y obliga a neutralizar después. Es efectivo y caro en partes iguales.
Ultrafiltración: fouling y costo de membranas
La ultrafiltración concentra la fase oleosa con muy buena calidad de permeado, pero el fouling por aceite es severo, la frecuencia de limpieza química es alta y el concentrado sigue siendo un residuo a disponer. Funciona, con un OPEX que hay que mirar de cerca.
Solución Watch Water: WHITE-OXY®, RED-OXY® y Catalytic Carbon®
WHITE-OXY®: mecanismo de acción y qué resuelve
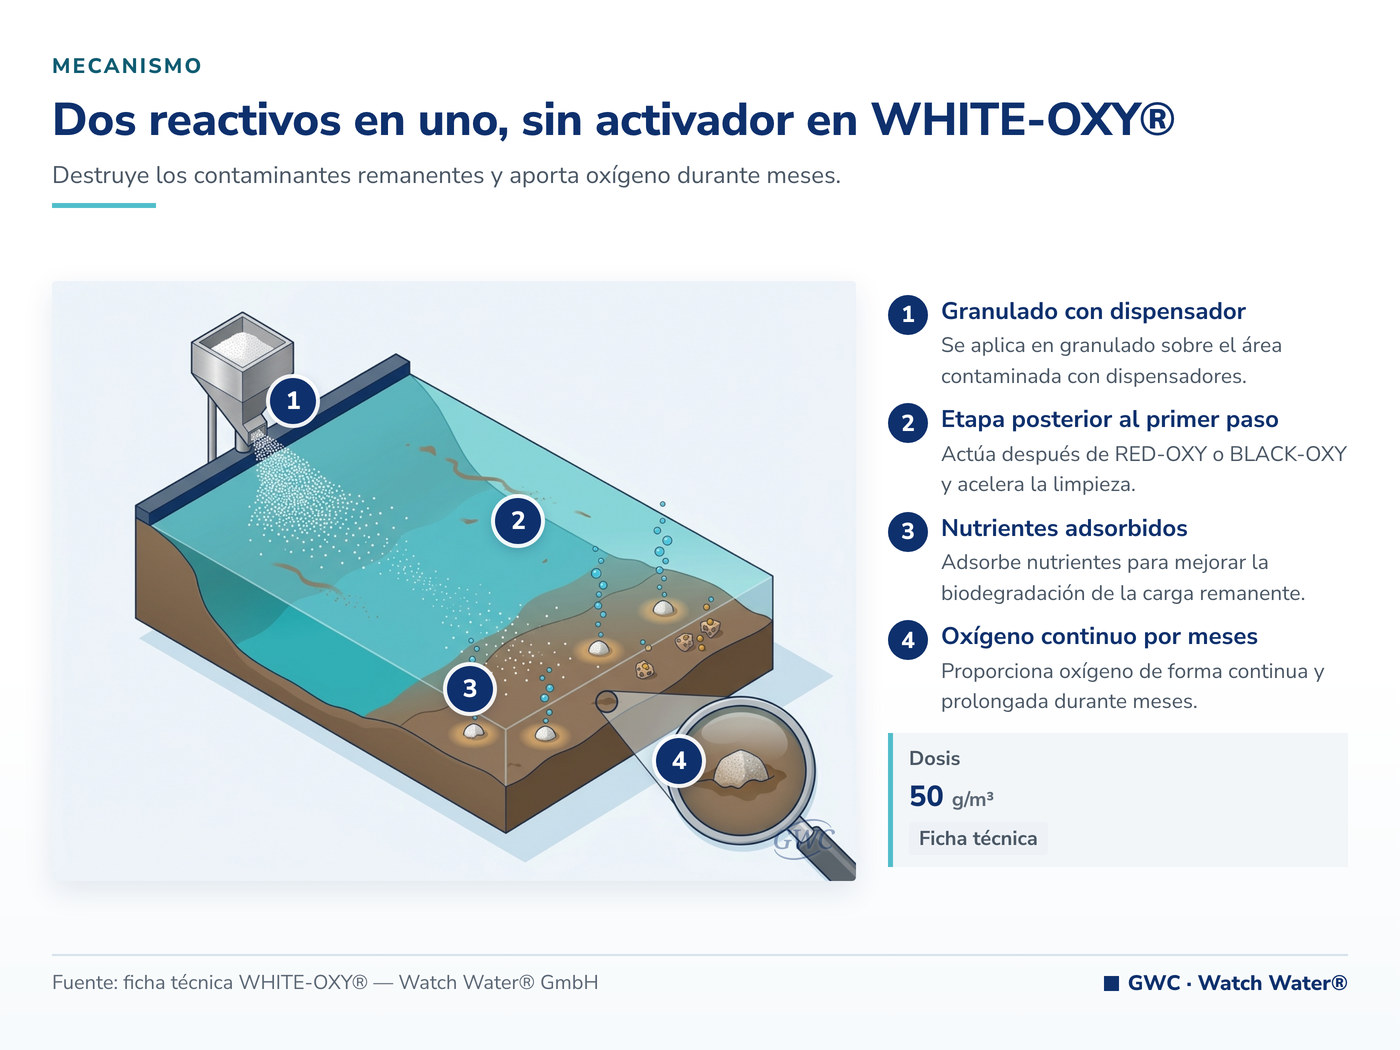
WHITE-OXY®, el oxidante catalizado de oxidación avanzada está formulado para la oxidación química de materia orgánica, hidrocarburos y aguas residuales altamente cargadas. Su particularidad es que ofrece dos reactivos en uno sin necesidad de activador externo, lo que simplifica la operación, y que su fórmula es libre de químicos peligrosos.
Se aplica en granulado sobre el área contaminada mediante dispensadores, a una dosis documentada de 50 gramos por metro cúbico de agua contaminada de cualquier tipo, dosis declarada capaz de actuar sobre contaminantes incluso en suelos y fango. Además adsorbe nutrientes para mejorar la biodegradación y aporta oxígeno de forma continua durante meses, lo que resulta útil en piletas y lagunas de efluentes.
RED-OXY®: mecanismo de acción y qué resuelve
RED-OXY®, el sistema de generación in situ de ferratos (VI) combina RED-X®, OXY-X® y ADSORB-X® en un tanque de contacto, seguidos de filtración con Katalox Light® y pulido con Catalytic Carbon®. Entre los contaminantes declarados figuran expresamente los hidrocarburos de petróleo y los hidrocarburos policíclicos aromáticos (HAP), además de la materia orgánica medida como DBO, DQO y COT, los metales pesados y los aniones tóxicos.
La combinación de oxidación por radicales sulfato y adsorción sobre floc férrico es lo que permite actuar simultáneamente sobre la fracción orgánica disuelta y sobre los metales que arrastra una taladrina agotada del mecanizado.
Catalytic Carbon®: mecanismo de acción y qué resuelve
Catalytic Carbon®, el carbón activado con recubrimiento catalítico es un GAC de cáscara de coco con recubrimiento de oxihidróxido y una superficie específica de 2.000 a 2.500 m²/g. En este tren cumple el papel de pulido final: adsorbe fenoles y p-nitrofenol, sustancias húmicas, color y olor, y remueve trazas de metales pesados por vía catalítica. Se regenera in situ con OXYDES®-P en un procedimiento de cinco pasos, lo que extiende su vida útil a 2–5 años sin recambio del lecho.
Tren de tratamiento recomendado y orden de las etapas
- Segregación: taladrina agotada por un lado, efluente de lavado por otro.
- Separación física: separador por gravedad y flotación, que siguen siendo obligatorios.
- Oxidación avanzada sobre la fracción disuelta remanente, con RED-OXY® en continuo o WHITE-OXY® sobre piletas y corrientes concentradas.
- Separación del floc y filtración.
- Pulido con Catalytic Carbon® antes del vuelco o del reúso.
Qué NO hacen estos productos
- No reemplazan la separación física. Aplicar oxidante sobre un efluente con aceite libre es desperdiciar reactivo: primero se retira todo lo que se puede retirar por vía mecánica.
- No hay una dosis universal. WHITE-OXY® declara 50 g/m³ como dosis de referencia; para el tren RED-OXY® la dosis se establece por ensayo, porque la adsorción no es selectiva y la demanda la fija la matriz completa.
- OXY-X® y ADSORB-X® están clasificados como corrosivos y peligrosos para organismos acuáticos en sus hojas de datos de seguridad. Requieren EPP, contención y disposición reglamentaria.
- El carbón catalítico es un pulidor, no un tratamiento primario: alimentado con carga oleosa se satura y se ensucia rápidamente.
¿Esta solución aplica a su agua? Envíenos el análisis fisicoquímico y el caudal de diseño y le indicamos qué tren corresponde. Escríbanos y solicite el análisis de factibilidad.
Parámetros de diseño y dosificación
Análisis de agua requerido antes de dimensionar
Se necesita un protocolo por corriente: hidrocarburos totales, aceites y grasas, DQO, DBO₅, sólidos suspendidos, tensioactivos aniónicos, pH, conductividad, metales disueltos y temperatura. Además: volumen de taladrina descartado por mes, caudal del efluente de lavado y ficha técnica de los fluidos de corte y desengrasantes en uso, que informa qué emulsionantes hay que vencer.
Dosificación y dimensionamiento documentados
| Parámetro | Valor documentado |
|---|---|
| WHITE-OXY® — dosis | 50 g/m³ de agua contaminada |
| WHITE-OXY® — forma de aplicación | Granulado, con dispensadores; no requiere activador |
| WHITE-OXY® — aporte de oxígeno | Continuo, durante meses |
| RED-X® / OXY-X® — solución de trabajo | Típicamente al 5%; solubilidad > 200 g/L a 20 °C |
| ADSORB-X® — función | Elevación de pH (solución 1%: pH 10,5) y mayor capacidad de adsorción |
| Catalytic Carbon® — tiempo de contacto (TCCV) | 1,5 – 6 min |
| Catalytic Carbon® — velocidad de servicio | < 30 m/h (12 gpm/pie²) |
| Catalytic Carbon® — profundidad de lecho | 80 – 100 cm |
| Catalytic Carbon® — velocidad de retrolavado | 10 – 20 m/h (4 – 8 gpm/pie²) |
| Catalytic Carbon® — vida útil | 2 – 5 años con regeneración in situ |
Puesta en marcha, control analítico y mantenimiento
La puesta en marcha se hace por lotes: se toma un volumen conocido, se aplica una dosis, se mide DQO e hidrocarburos a distintos tiempos de contacto y se construye la curva. Una vez fijada la dosis, el control de rutina es DQO y aceites y grasas a la entrada y a la salida del tren, con frecuencia semanal, y un control ampliado mensual con metales. El mantenimiento incluye la limpieza del separador, el retrolavado del lecho de carbón y su regeneración periódica con OXYDES®-P.
Ejemplo típico de aplicación
Oxidación de la fracción disuelta y pulido adsorbente antes de la descarga
Considérese un taller metalmecánico del parque industrial de Córdoba, con mecanizado, lavado de piezas y descarte periódico de taladrina. El separador y el flotador existentes cumplen con el aceite libre y el emulsionado, pero la DQO de la descarga se mantiene alta. El planteo es segregar la taladrina agotada para tratamiento por lote con oxidación avanzada, y agregar una columna de carbón catalítico como pulido del efluente de lavado ya separado.
Qué se mide antes y después
Antes: hidrocarburos totales, aceites y grasas, DQO, DBO₅ y metales disueltos en cada corriente, más el volumen mensual de taladrina descartada. Después: los mismos parámetros a la salida del tren, la relación DBO₅/DQO —que debe mejorar si la oxidación fragmentó las moléculas recalcitrantes— y, como indicador económico, los metros cúbicos de residuo que dejan de retirarse por transporte a tercero.
Qué se puede y qué no se puede extrapolar
Se puede extrapolar el orden del tren: separar, oxidar, filtrar, pulir. No se pueden extrapolar dosis ni rendimientos entre talleres, porque dos fluidos de corte de marcas distintas tienen paquetes de aditivos diferentes y demandas de oxidante muy dispares. La dosis se establece por ensayo sobre el efluente real.
Próximo paso: análisis de agua y cotización
Qué datos enviar a GWC
- Protocolo de cada corriente: efluente de lavado y taladrina agotada.
- Volumen mensual de fluido de corte descartado y caudal del efluente general.
- Fichas técnicas de fluidos de corte y desengrasantes en uso.
- Esquema del tratamiento existente: separador, flotación, neutralización.
- Límite de vuelco aplicable y organismo de control.
Ensayo de laboratorio y prueba piloto en sitio
Con esa información se plantea el ensayo por lote que define dosis y tiempo de contacto, y se dimensiona la columna de pulido. Si el mismo efluente arrastra metales de proceso, corresponde revisar los artículos sobre efluentes de galvanoplastia y sobre cadmio y mercurio en efluentes industriales, que desarrollan la etapa de adsorción de metales traza.
General Water Company representa a Watch Water® en la Argentina y acompaña el ensayo, el dimensionamiento, la provisión y la puesta en marcha. Envíenos los protocolos de sus dos corrientes y le devolvemos una propuesta con dosis y tren definidos. El panorama completo, con las rutas de tratamiento comparadas, está en DQO recalcitrante.
Preguntas frecuentes
¿Qué pasa con la fracción disuelta?
Es la que no retiene ninguna separación física. El aceite disuelto y los aditivos solubles quedan en solución verdadera y solo se tratan por oxidación química o por adsorción. Por eso, cuando el efluente sale transparente del flotador pero la DQO sigue alta, el paso que falta no es más separación sino una etapa oxidativa.
¿Se puede tratar taladrina agotada?
Sí, pero siempre como corriente segregada y por lote, nunca mezclada con el caudal general. Su DQO es de otro orden de magnitud y desestabiliza cualquier tren dimensionado para el efluente de lavado. El objetivo del tratamiento en sitio es reducir el volumen que se retira por transporte a tercero, que suele ser la partida más cara.
¿Qué dosis se usa?
WHITE-OXY declara una dosis de 50 gramos por metro cúbico de agua contaminada de cualquier tipo. Para el tren RED-OXY no hay dosis de catálogo: se determina por ensayo, porque la demanda de oxidante la fija la carga orgánica total del efluente y la adsorción sobre el floc férrico no es un proceso selectivo.
¿Reduce también la DQO?
Sí. Tanto WHITE-OXY como el sistema RED-OXY actúan sobre la materia orgánica medida como DBO, DQO y COT, no solo sobre los hidrocarburos. El grado de reducción depende de la dosis, del tiempo de contacto y de la matriz, de modo que la cifra realista para cada efluente se establece con un ensayo previo.
¿Necesitás asesoramiento?
Cuéntenos su caso: un especialista en tratamiento de agua analiza el análisis y el caudal, y le recomienda la solución.
Pedir asesoramiento Escribir por WhatsApp (se abre en una pestaña nueva) o llamanos al +54 9 11 6184-7548

