
Agua para cervecería: dureza, sarro y perfil mineral

El tratamiento de agua para cervecería tiene una restricción que no aparece en el resto de la industria de bebidas: el agua no es solo un servicio auxiliar, es un ingrediente de la receta. Cualquier tecnología que proteja los equipos del sarro y al mismo tiempo le saque calcio y magnesio al agua de elaboración está resolviendo un problema y creando otro.
Este artículo recorre qué significa el perfil mineral del agua cervecera, por qué la dureza temporal genera incrustación en los puntos calientes de la planta y qué alternativas existen para separar ambas decisiones: proteger el equipamiento por un lado y ajustar el perfil de la receta por el otro.
Qué es el perfil mineral del agua y por qué aparece en cervecerías
Definición y química del problema
El perfil mineral es el conjunto de iones disueltos que condicionan la maceración: calcio (Ca²⁺), magnesio (Mg²⁺), sulfato (SO₄²⁻), cloruro (Cl⁻), sodio (Na⁺) y alcalinidad como bicarbonato (HCO₃⁻). El calcio estabiliza enzimas y favorece la floculación de la levadura; la relación sulfato/cloruro empuja el balance sensorial hacia el amargor o hacia el cuerpo; la alcalinidad determina el pH de maceración.
La dureza temporal es la fracción asociada al bicarbonato de calcio. Al calentar, ese bicarbonato se descompone según Ca(HCO₃)₂ → CaCO₃ + CO₂ + H₂O, y el carbonato de calcio precipita sobre la superficie más caliente disponible. Esa es, en una sola ecuación, toda la historia del sarro en una sala de cocción.
Valores típicos en cervecerías (mg/L)
El agua de red del conurbano bonaerense y el agua de pozo de la pampa húmeda suelen ubicarse en rangos de dureza que van de moderados a altos, con alcalinidad elevada. Un relevamiento de planta debería registrar, como mínimo, estos parámetros antes de decidir cualquier tecnología.
| Parámetro | Por qué importa en cervecería | Dónde se mide |
|---|---|---|
| Dureza total y dureza temporal | Define el riesgo de incrustación en cocedor e intercambiadores | Agua de aporte y agua caliente |
| Alcalinidad (HCO₃⁻) | Condiciona el pH de maceración | Agua de aporte |
| Calcio y magnesio | Actividad enzimática y floculación de levadura | Agua de elaboración |
| Sulfato y cloruro | Balance sensorial de la receta | Agua de elaboración |
| Hierro y manganeso | Color, turbidez y sabor metálico en producto terminado | Pozo y agua de aporte |
| Turbidez y sólidos | Carga sobre filtros y sobre el agua de enjuague | Antes y después de filtración |
Cómo se detecta en planta: análisis e indicadores de campo
Antes de que aparezca en el análisis, el problema se ve en la operación: caída del coeficiente de transferencia en el intercambiador de placas, tiempos de enfriamiento del mosto que se estiran, resistencias del calentador de agua que fallan antes de lo previsto, depósito blanco en la boca de los tanques de agua caliente y consumo creciente de ácido en el CIP.
Causas: de dónde viene el problema
Agua de red o pozo con carbonatos elevados
El origen más frecuente es geológico. Los acuíferos de la región tienen contacto con formaciones carbonatadas y la conductividad del agua ya anticipa una alcalinidad alta. Cuando la planta trabaja con agua de red, el valor cambia además según la fuente que esté abasteciendo en ese momento, lo que agrega variabilidad a la receta.
Temperatura de cocción que precipita el carbonato
La solubilidad del carbonato de calcio disminuye al aumentar la temperatura. Todo punto de la planta por encima de los 60 °C —calentadores, serpentinas, la cara caliente del intercambiador, el cocedor— es un sitio preferencial de nucleación. Por eso la incrustación no se reparte en forma pareja, sino que se concentra exactamente donde más daño hace.
Recirculación en CIP que concentra sales
Las soluciones de limpieza que se recirculan y se reutilizan concentran sales de dureza ciclo a ciclo. Si el agua de preparación y de enjuague final no está tratada, el mismo CIP que limpia deja depósito al secar, y la limpieza ácida periódica pasa de ser preventiva a ser correctiva.
Consecuencias operativas y costos
Impacto sobre equipos, proceso y producto
- Pérdida de transferencia térmica en intercambiadores y cocedores, con mayor consumo de vapor.
- Enfriamiento de mosto más lento, con riesgo sobre la ventana de inoculación.
- Roturas prematuras de resistencias y de sensores de nivel en los tanques de agua caliente.
- Turbidez, color o notas metálicas en producto terminado cuando el agua aporta hierro o manganeso.
- Superficies rugosas por incrustación que actúan como anclaje de biofilm.
Riesgo normativo y de descarga
El agua que entra en contacto con el producto debe cumplir los requisitos de agua potable del artículo 982 del Código Alimentario Argentino; el establecimiento, además, responde ante SENASA y ante la autoridad bromatológica provincial por la trazabilidad de ese control. En paralelo, si la planta ablanda con resinas, la salmuera de regeneración incorpora sodio y cloruros al efluente, que se evalúan contra el límite de vertido aplicable de la jurisdicción —Autoridad del Agua (ADA) en provincia de Buenos Aires, o ACUMAR en la cuenca Matanza-Riachuelo—. Conviene verificar el límite vigente antes de elegir la tecnología.
Costo total: OPEX, paradas no programadas y reposición de activos
El costo real rara vez está en el químico. Está en el combustible que se pierde por una superficie aislada por depósito, en las horas de parada de una limpieza ácida no programada, en la vida útil acortada de un intercambiador de placas y en los lotes que se retrasan porque el enfriamiento no llega a tiempo.
Tratamiento de agua para cervecería: soluciones convencionales y sus límites
Ablandador de resina: aporta sodio y cambia el perfil
El intercambio iónico reemplaza calcio y magnesio por sodio. Protege los equipos, pero entrega un agua sin los cationes que la maceración necesita y con sodio agregado que puede afectar el perfil sensorial. Obliga a resalar el agua de elaboración y suma sal, salmuera y una descarga salina al efluente.
Ósmosis total: desmineraliza y obliga a resalar
La ósmosis inversa entrega un agua de base reproducible, que es su gran ventaja, pero deja un permeado sin capacidad buffer y con tendencia agresiva sobre cañerías y equipos. Exige una etapa de remineralización controlada y una inversión en pretratamiento, membranas y rechazo que no toda planta necesita si su único problema es la incrustación.
Ácidos de corrección: control fino y costo
Dosificar ácido para destruir alcalinidad es una práctica habitual y efectiva sobre el pH de maceración, pero no resuelve la incrustación en el circuito de agua caliente y de servicios, requiere control analítico por partida y agrega manipulación de químicos corrosivos en planta.
Solución Watch Water: Filtersorb® SP3, Crystolite® y Trappsorb®
Filtersorb® SP3: mecanismo de acción y qué resuelve
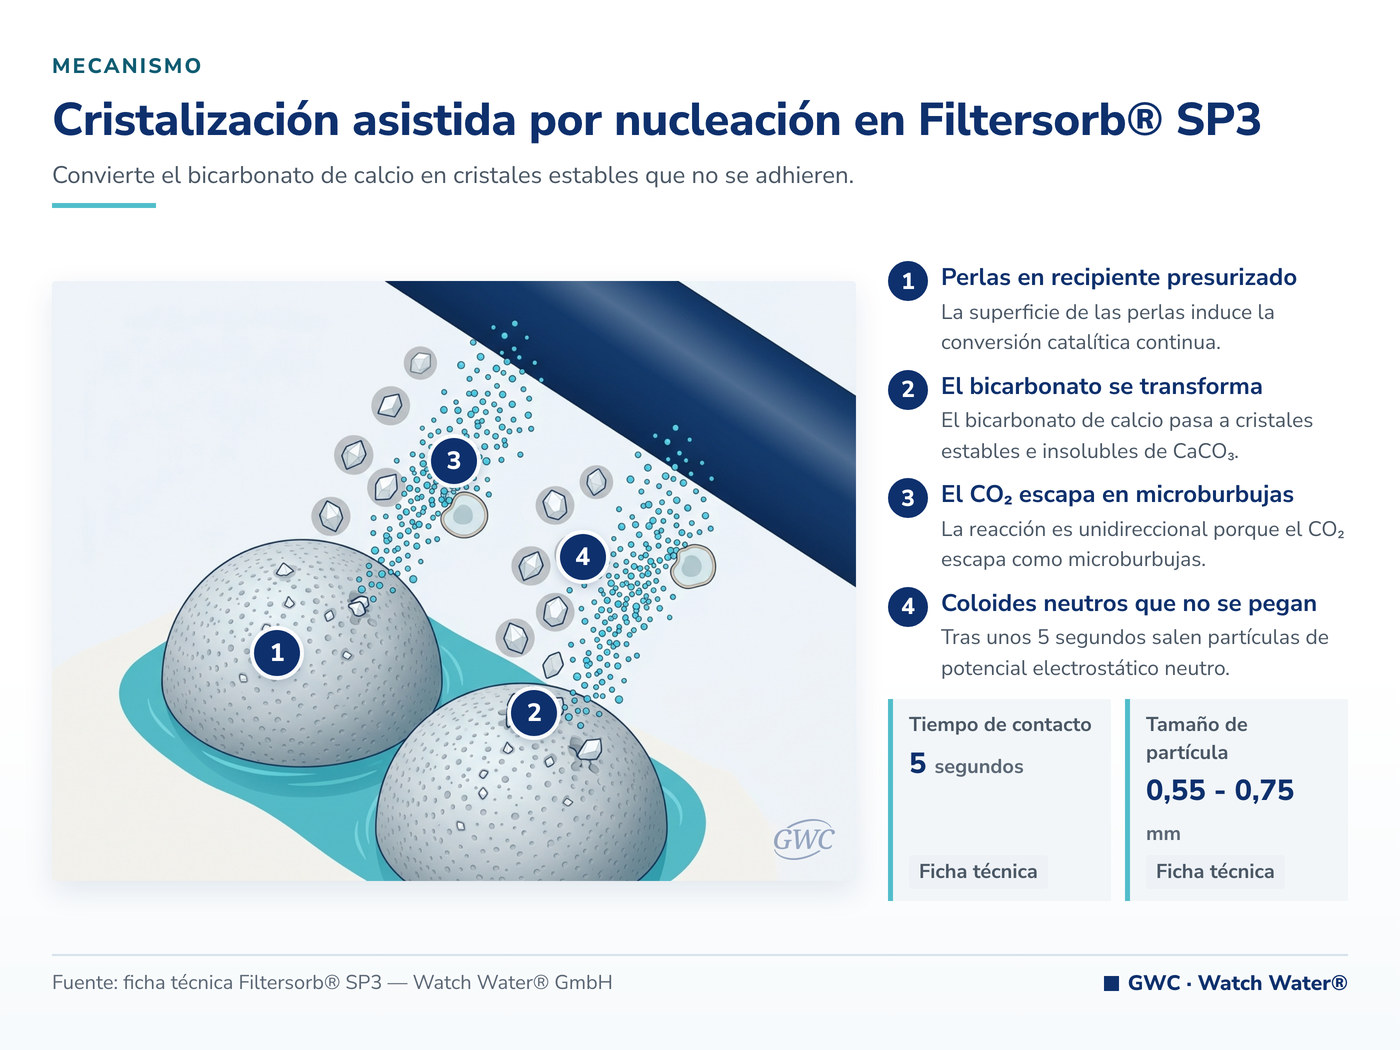
Filtersorb® SP3, la media catalítica que previene el sarro sin sal ni salmuera, trabaja por cristalización asistida por nucleación (NAC). En un recipiente presurizado de flujo ascendente, la superficie de las perlas de cerámica modificada convierte el bicarbonato de calcio en microcristales de CaCO₃ y CO₂ coloidal. Tras unos 5 segundos de contacto, esos microcristales abandonan la superficie con potencial electrostático neutro: no se adhieren a las paredes ni siquiera en agua caliente.
El CO₂ coloidal generado tiene además un efecto biocida colateral documentado por el fabricante, porque las microburbujas dañan las membranas bacterianas. El medio opera entre 5 y 90 °C, en un rango de pH de 6,5 a 9,5, y admite hasta 1.400 ppm de dureza carbonatada.
Crystolite®: mecanismo de acción y qué resuelve
Crystolite®, el medio granular que filtra hasta 0,5 micras, retiene los sólidos en la superficie del lecho —cerca del 90% del material retenido queda allí— y por eso alcanza un corte submicrónico sin colmatarse. En una cervecería cumple dos funciones: clarificar el agua de aporte antes del tren de tratamiento y reemplazar cartuchos descartables cuyo recambio es un costo recurrente. Retrolava en 5 a 10 minutos con hasta un 80% menos de agua que un medio tradicional y tolera un rango de pH de 3 a 12.
Trappsorb®: mecanismo de acción y qué resuelve
Trappsorb®, las perlas de MgO y CaO que remineralizan y neutralizan el pH, se usa cuando la receta pide lo contrario: agua demasiado blanda o permeado de ósmosis que hay que llevar a un perfil de trabajo. Las perlas, activadas térmicamente a 400 °C, aportan magnesio y calcio y elevan el pH sin dosificar químicos. Con tiempos de contacto de 4 a 6 minutos el foco está en la remineralización; con 8 minutos, en la adsorción de sílice, boro o fosfatos.
¿Quiere saber si este esquema aplica al agua de su planta? Envíenos el análisis fisicoquímico completo del agua de aporte y le indicamos qué tren corresponde. Escríbanos y le respondemos con una propuesta técnica.
Tren de tratamiento recomendado y orden de las etapas
- Clarificación con Crystolite® sobre el agua de aporte, para llevar sólidos y turbidez a valores compatibles con las etapas siguientes.
- Remoción de hierro y manganeso cuando el pozo lo exige, antes de cualquier lecho de prevención de incrustaciones. Este punto se desarrolla en el artículo sobre hierro y manganeso en agua para bebidas.
- Prevención de incrustaciones con Filtersorb® SP3 sobre el ramal de agua caliente y de servicios.
- Ajuste de perfil con Trappsorb® sobre el ramal de agua de elaboración, solo si la receta lo requiere.
Qué NO hace el producto (límites declarados por el fabricante)
- Filtersorb® SP3 no es un ablandador: no remueve dureza, no cambia el TDS ni el pH y no reemplaza al intercambio iónico cuando el proceso exige agua con dureza efectivamente reducida.
- No admite agua con presencia de aceite ni de H₂S, ni hierro por encima de 0,5 ppm, manganeso por encima de 0,05 ppm, cobre por encima de 1,3 ppm o cloro libre por encima de 3 ppm.
- No desinfecta: el efecto del CO₂ coloidal es colateral y no sustituye un programa de sanitización validado.
- Crystolite® filtra, no adsorbe iones disueltos: no corrige alcalinidad ni perfil mineral.
- Trappsorb® remineraliza, pero no es un corrector de receta: el aporte depende de la química del agua de entrada y debe verificarse con analítica.
Parámetros de diseño y dosificación
Análisis de agua requerido antes de dimensionar
Para dimensionar cualquiera de estas etapas hacen falta: caudal pico y caudal medio en m³/h, dureza total y temporal, alcalinidad, calcio, magnesio, sulfato, cloruro, sodio, hierro, manganeso, cloro libre, sílice, turbidez, conductividad, pH y temperatura de operación de cada ramal. Sin ese conjunto, cualquier dimensionamiento es una estimación.
Dimensionamiento: caudal, tiempo de contacto, profundidad de lecho y retrolavado
| Parámetro de diseño | Filtersorb® SP3 | Crystolite® | Trappsorb® |
|---|---|---|---|
| Dirección de flujo | Ascendente | Ascendente o descendente | Descendente o ascendente |
| Tiempo de contacto | ~5 segundos | — | 4 – 8 min (TCCV) |
| Velocidad de servicio | Según diseño del fabricante | 10 – 30 m/h (óptimo 10 – 15) | 10 – 15 m/h |
| Velocidad de retrolavado | Según diseño | 20 – 25 m/h | 50 – 55 m/h a <10 °C |
| Profundidad de lecho | Según diseño | 75 cm mín. / 120 cm óptimo | Según TCCV objetivo |
| Temperatura de operación | 5 – 90 °C | Según aplicación | Según aplicación |
| Rango de pH admitido | 6,5 – 9,5 | 3 – 12 | Eleva el pH por alcalinidad |
| Vida útil declarada | Reposición periódica | 10 – 15 años | Reposición por desgaste |
Puesta en marcha, control analítico y mantenimiento
En instalaciones nuevas con cañería de cobre, el fabricante recomienda esperar seis semanas de uso continuo antes de instalar Filtersorb® SP3. El retrolavado de Trappsorb® conviene hacerlo al arranque y luego en forma semanal o según necesidad. El control de rutina incluye dureza y alcalinidad de entrada y salida, temperatura, presión diferencial del lecho y una inspección visual periódica de la cara caliente del intercambiador.
Caso de aplicación
Protección de intercambiadores y línea de agua caliente conservando calcio y magnesio
Tomemos como ejemplo típico una cervecería del Gran Buenos Aires que trabaja con agua de red de dureza alta y alcalinidad elevada, con un tanque de agua caliente y un intercambiador de placas para enfriamiento de mosto. El equipo de mantenimiento programaba una limpieza ácida del intercambiador cada pocas semanas y había reemplazado resistencias del calentador dos veces en un año.
El esquema propuesto en un caso así consiste en un lecho de Filtersorb® SP3 sobre el ramal que alimenta el circuito de agua caliente y el CIP, precedido por un filtro de Crystolite® que clarifica el aporte. El ramal de agua de elaboración se mantiene sin tratamiento de dureza, porque el perfil de la receta ya está calibrado sobre el agua cruda.
Qué se midió antes y después
El seguimiento de una intervención de este tipo se apoya en cuatro indicadores: presión diferencial del intercambiador, tiempo de enfriamiento de mosto, frecuencia de limpieza ácida y verificación de que la dureza, el TDS y el pH del agua tratada no cambiaron —que es precisamente lo que se busca: protección sin alterar el ingrediente—.
Qué se puede y qué no se puede extrapolar
El mecanismo NAC es el mismo en cualquier agua dentro del rango declarado, pero el desempeño depende de la dureza temporal, la temperatura y el tiempo de contacto reales. Los resultados de una planta no se trasladan a otra sin un análisis propio. Para efluentes o aguas fuera de rango, el punto de partida es siempre un análisis de laboratorio sobre el agua del cliente.
Próximo paso: análisis de agua y cotización
Qué datos enviar a GWC
Para preparar una propuesta necesitamos: caudal de diseño en m³/h por ramal, análisis fisicoquímico completo del agua de aporte, temperatura de operación, uso final de cada línea (elaboración, CIP, agua caliente, enjuague) y el límite de vertido aplicable a su establecimiento. Si el caso excede este escenario, la referencia general es incrustación sin sal.
Ensayo de laboratorio y prueba piloto en sitio
Sobre esa información se define si corresponde un ensayo de columna en laboratorio, una prueba piloto en planta o directamente el dimensionamiento del equipo. Si además está revisando el programa de sanitización, puede ser útil leer sobre desinfección en planta de alimentos sin subproductos, sobre dureza y hierro en agua de proceso de otras industrias y sobre la prevención de incrustaciones sin sal como estrategia general. También hay contexto útil en los artículos existentes sobre calidad del agua para industrias cerveceras y remineralización.
Preguntas frecuentes
¿Se pierde calcio y magnesio del agua?
No. Filtersorb® SP3 no intercambia iones: convierte el bicarbonato de calcio en microcristales de carbonato de calcio que quedan en suspensión sin adherirse. El calcio y el magnesio siguen presentes en el agua tratada y el TDS no cambia. Por eso la receta no necesita recalcularse como ocurre con un ablandador de resina o con un permeado de ósmosis.
¿Cambia el pH del agua tratada?
No. El CO₂ que libera el proceso NAC queda en forma coloidal y no forma ácido carbónico, de modo que el pH se mantiene estable. Es una diferencia importante frente a las dosificaciones ácidas de corrección, que sí desplazan el pH del agua de maceración y obligan a un control analítico adicional en cada partida.
¿Se puede ajustar el perfil mineral después?
Sí. Cuando la receta exige elevar calcio y magnesio —por ejemplo sobre agua muy blanda o sobre permeado de ósmosis— se puede usar un lecho de Trappsorb®, cuyas perlas de MgO y CaO aportan magnesio y calcio y elevan el pH sin dosificar químicos. El aporte se regula con el tiempo de contacto del lecho.
¿Qué pasa con el hierro del agua?
Filtersorb® SP3 admite como máximo 0,5 ppm de hierro y 0,05 ppm de manganeso en el agua de entrada. Por encima de esos valores hace falta una etapa previa de oxidación y filtración catalítica, porque el hierro tiñe las perlas y agota el lecho antes de tiempo además de afectar el color y el sabor del producto.
¿Necesitás asesoramiento?
Cuéntenos su caso: un especialista en tratamiento de agua analiza el análisis y el caudal, y le recomienda la solución.
Pedir asesoramiento Escribir por WhatsApp (se abre en una pestaña nueva) o llamanos al +54 9 11 6184-7548

