
Limpieza química de intercambiadores: cómo hacerla bien

La limpieza química de intercambiadores de calor es una de esas tareas que se hacen mal por falta de control más que por falta de producto: sin saber cuándo la solución se agotó, la operación termina con depósito remanente o con metal base atacado. Este artículo parte de los criterios generales de incrustación en calderas de vapor, costos y prevención.
Un desincrustante que incorpora un indicador visual de fuerza resuelve exactamente ese problema, y convierte una limpieza de resultado incierto en un procedimiento verificable.
Qué es la limpieza de intercambiadores y cuándo corresponde
Definición y química del problema
Los depósitos que degradan un intercambiador tienen tres orígenes habituales: incrustación de carbonatos y sulfatos por concentración del agua, óxidos por corrosión del propio circuito y biopelícula que retiene sólidos. La composición del depósito define el método: un depósito carbonático responde al ataque ácido, uno silíceo casi no, y uno biológico requiere además un componente que desprenda la matriz.
Qué medir antes de limpiar
Composición del depósito si hay muestra disponible; análisis del agua del circuito con dureza, alcalinidad, sílice, sulfato, hierro y cobre; materiales del equipo; volumen a recircular; y el indicador que motivó la decisión: caída de transferencia térmica o aumento de pérdida de carga.
Cómo se detecta en planta: análisis e indicadores de campo
- Caída del coeficiente de transferencia a caudales y temperaturas comparables.
- Aumento de pérdida de carga del lado sucio.
- Temperatura de salida que ya no alcanza el valor de diseño.
- Inspección boroscópica o apertura con depósito visible en tubos.
- Historial de limpiezas cada vez más frecuentes: señal de un problema preventivo no resuelto.
Causas: de dónde viene el depósito
Depósitos de carbonato, sulfato y óxido
Son consecuencia directa de la química del agua del circuito y de los ciclos de concentración. Si no se corrige el tratamiento preventivo, la limpieza se repite, tema desarrollado en el artículo sobre Legionella en torres industriales, donde el mismo depósito sostiene el problema microbiológico.
Biopelícula que retiene sólidos
El biofilm no solo consume energía por su baja conductividad térmica: actúa como aglutinante que fija partículas y precipitados sobre la superficie, acelerando el ensuciamiento global.
Agua de aporte sin tratamiento preventivo
Un circuito que opera sin antiincrustante ni dispersante adecuados acumula depósito de forma continua. La limpieza química es entonces un paliativo recurrente, no una solución.
Consecuencias operativas y costos
Impacto sobre equipos, proceso y producto
Pérdida de capacidad de enfriamiento o de calentamiento, restricciones de carga en la unidad de proceso, mayor consumo energético y corrosión bajo depósito. En equipos con agua caliente o vapor, además, riesgo de sobrecalentamiento local de la pared del tubo.
Riesgo normativo y de descarga
El efluente de una limpieza ácida contiene metales disueltos y debe neutralizarse y caracterizarse antes de su destino final, dentro del marco de la Ley 24.051 y su Decreto 831/93 cuando corresponde. En instalaciones de petróleo y gas rige además la Resolución 105/92 de la Secretaría de Energía, y los límites de vertido se verifican según la normativa provincial vigente.
Costo total: OPEX, paradas no programadas y reposición de activos
El costo principal de una limpieza no es el químico: es la parada. Por eso interesa que sea efectiva a la primera y que no haya que repetirla, y que no dañe el equipo obligando a una reparación adicional.
¿Tiene una parada programada y equipos con depósito? Envíenos la composición del depósito y los materiales del equipo y definimos el procedimiento. Contáctenos.
Limpieza química de intercambiadores de calor: soluciones convencionales y sus límites
Ácidos minerales líquidos: riesgo, logística y ataque al metal
Son efectivos y económicos por kilo, pero implican transportar y manipular ácido concentrado, con riesgo para el personal, y sin un inhibidor adecuado atacan el metal base. En locaciones remotas, la logística del líquido es un problema en sí mismo.
Limpieza mecánica: parada larga y riesgo de daño de tubos
El hidrolavado o el escobillado funcionan sobre depósitos blandos y accesibles, pero exigen apertura del equipo, tiempo y personal, y pueden dañar tubos delgados o recubrimientos. La alternativa Watch Water® correspondiente es INSTANT I-SOFT.
Sobredosificar sin control: corrosión del equipo
Es el error más frecuente. Ante la duda sobre si la solución sigue activa, se agrega más producto y se prolonga la recirculación, con el metal base expuesto más tiempo del necesario.
Solución Watch Water: INSTANT I-SOFT DESCALER®
Mecanismo de acción: ácido, quelante, inhibidor e indicador
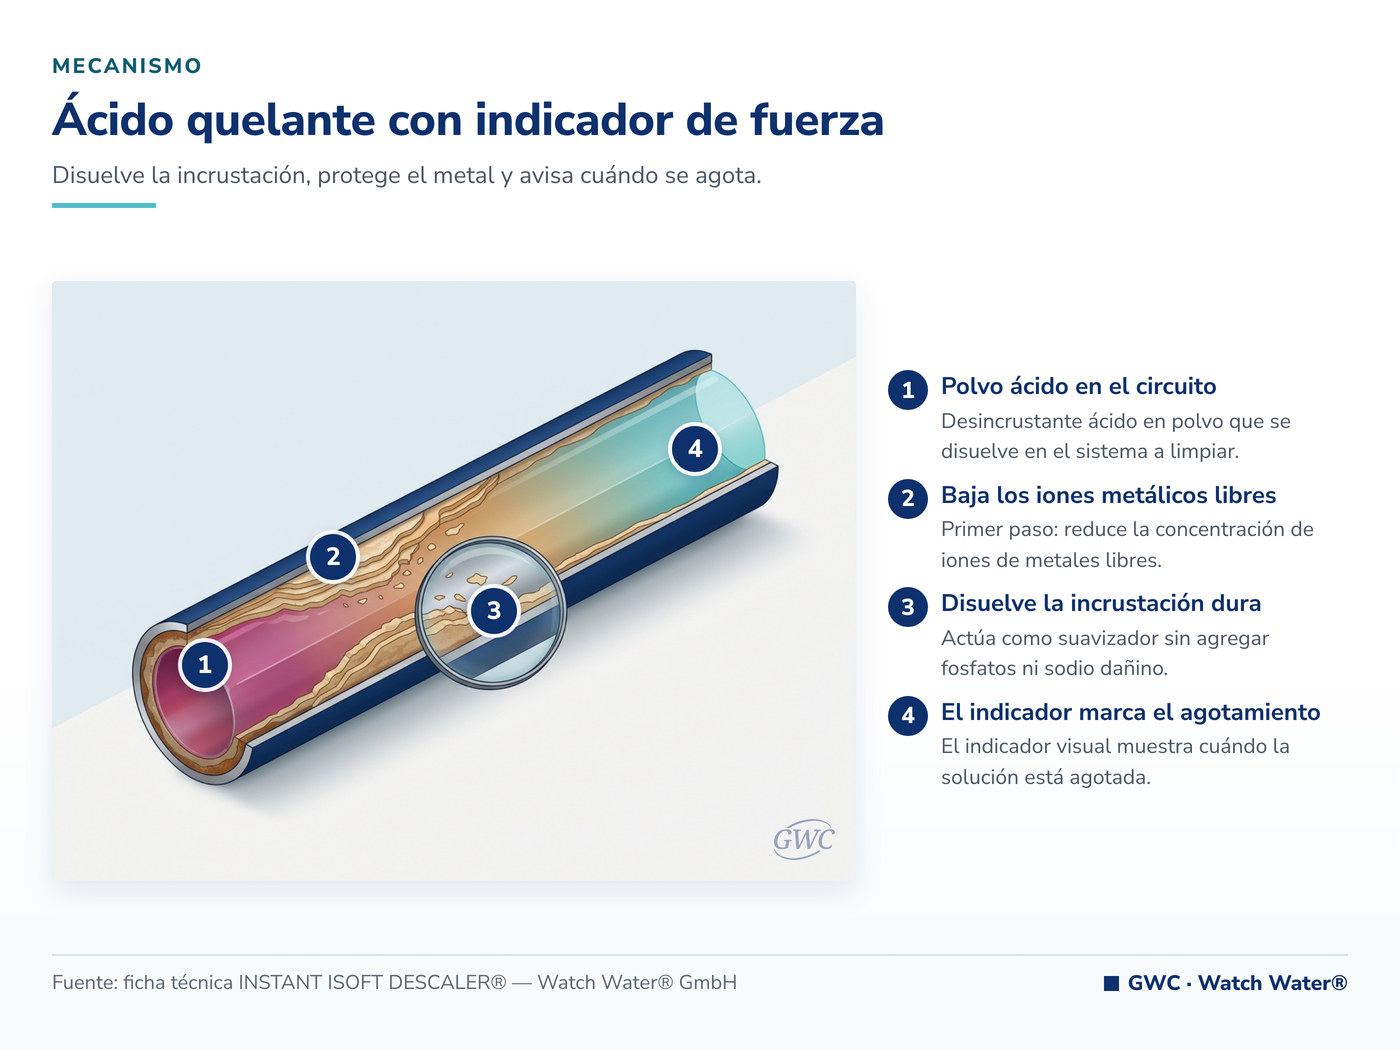
INSTANT I-SOFT DESCALER®, el desincrustante ácido en polvo con indicador visual de fuerza, combina cuatro componentes en un solo producto: ácido, agente quelante, inhibidor de corrosión e indicador visual de la fuerza de la solución. Su documentación describe un proceso en tres pasos: reduce la concentración de iones metálicos libres en el circuito; disuelve las incrustaciones más resistentes sin agregar fosfatos ni sodio dañino; y modifica la reactividad de los iones metálicos para dar protección frente a nuevas incrustaciones después de la limpieza.
El indicador visual es la diferencia operativa: muestra cuándo la solución está agotada, lo que evita tanto terminar la limpieza antes de tiempo como seguir recirculando un ácido gastado. El inhibidor de corrosión protege el metal base durante el ataque. Además del sarro, actúa sobre óxido y desinfecta el sistema durante el proceso, atacando la biopelícula.
Es un producto ácido y debe tratarse como tal: exige equipo de protección personal, ventilación adecuada, neutralización del efluente y disposición controlada. No corresponde presentarlo como inocuo.
Aplicaciones documentadas
- Torres de enfriamiento e intercambiadores de calor, dentro de la gama de químicos instantáneos en polvo de Watch Water®.
- Condensadores.
- Calderas de agua caliente y calderas de vapor.
- Tuberías y circuitos de proceso.
Qué NO hace el producto
- Tiene baja eficacia sobre depósitos silíceos consolidados y sobre sulfato de bario.
- No sustituye el tratamiento preventivo: si el agua sigue igual, el depósito vuelve.
- No elimina la necesidad de proteger el metal base ni de controlar el tiempo de contacto.
- No es un producto inocuo: su efluente requiere neutralización y caracterización.
- La documentación disponible no publica dosis ni concentraciones por tipo de equipo: consultar ficha técnica y servicio técnico.
Parámetros del procedimiento
Información requerida antes de la limpieza
Materiales del equipo, volumen a recircular, composición estimada del depósito, temperatura de trabajo posible, medios de recirculación y neutralización disponibles, y destino previsto del efluente.
| Etapa | Qué se hace | Qué se controla |
|---|---|---|
| 1. Preparación | Aislar el equipo, drenar y montar el circuito de recirculación | Compatibilidad de materiales y de juntas |
| 2. Preparación de la solución | Disolver el producto en polvo en el volumen previsto | Equipo de protección personal y ventilación |
| 3. Recirculación | Circular la solución por el lado sucio | Indicador visual de fuerza, temperatura y caudal |
| 4. Reposición o corte | Reponer producto si el indicador muestra agotamiento, o terminar | Evolución del indicador entre controles |
| 5. Enjuague y neutralización | Enjuagar y neutralizar el efluente | pH final y caracterización del efluente |
| 6. Verificación | Inspeccionar y medir desempeño | Pérdida de carga y transferencia térmica |
Puesta en marcha, control analítico y mantenimiento
El control durante la limpieza se apoya en el indicador visual y en la evolución de la pérdida de carga. Terminada la operación, conviene registrar el desempeño recuperado y revisar el programa preventivo para espaciar la próxima intervención, tema que se conecta con el acondicionamiento del agua de aporte descripto en el artículo sobre agua potable en campamentos y locaciones remotas.
Ejemplo típico de aplicación
Un escenario representativo es la limpieza de un condensador de una planta de proceso con caída de transferencia térmica y depósito carbonático. El planteo típico es aislar el equipo, recircular la solución desincrustante y controlar el avance con el indicador visual, reponiendo producto cuando el indicador señala agotamiento, hasta que la pérdida de carga y el desempeño vuelven a valores aceptables.
Qué se mide antes y después
- Pérdida de carga del lado sucio.
- Coeficiente de transferencia o temperatura de salida a caudal comparable.
- Estado visual de los tubos por inspección.
- pH y composición del efluente antes de su disposición.
- Tiempo total de la operación y producto consumido.
Qué se puede y qué no se puede extrapolar
Se extrapola el procedimiento y el criterio de control por indicador. No se extrapolan tiempos ni consumos, que dependen del espesor y de la composición del depósito, del volumen del equipo y de la temperatura de trabajo.
Próximo paso: análisis y cotización
Qué datos enviar a GWC
- Tipo de equipo, materiales y volumen a recircular.
- Composición estimada del depósito o muestra disponible.
- Análisis del agua del circuito.
- Indicadores de desempeño actuales: pérdida de carga y transferencia.
- Medios de recirculación, neutralización y disposición disponibles en planta.
Ensayo de laboratorio y prueba piloto en sitio
Cuando hay muestra del depósito, un ensayo de disolución define la efectividad esperable y el consumo aproximado de producto. Con eso se planifica la parada con un margen realista en lugar de una estimación. En la misma familia temática se encuentra tratamiento de calderas en industria alimenticia.
Si tiene una parada programada, conviene definir el procedimiento antes y no durante la parada. Solicite su asesoramiento y cotización. Para el cuadro general del contaminante puede consultarse incrustación en calderas de vapor.
Preguntas frecuentes
¿Cómo sé cuándo se agotó la solución de limpieza?
El producto incorpora un indicador visual de fuerza que muestra cuándo la solución está agotada, sin necesidad de titular. Cuando el indicador señala agotamiento y todavía queda depósito, se repone producto; cuando deja de consumirse, la limpieza llegó a su límite útil y corresponde enjuagar.
¿Ataca el metal base del equipo?
La formulación incluye un inhibidor de corrosión que protege el metal base durante el ataque ácido, y el indicador de fuerza evita prolongar la exposición con una solución gastada. De todos modos, la compatibilidad con los materiales del equipo —incluidas juntas y recubrimientos— debe verificarse antes.
¿Sirve para biofilm además de sarro?
Según la documentación del fabricante, el producto actúa sobre incrustaciones de sarro resistentes, óxido y biopelícula, y desinfecta el sistema durante el proceso de limpieza. En circuitos con carga biológica alta conviene complementar con un programa de control microbiológico.
¿Qué ventaja tiene el polvo frente al ácido líquido?
Logística y seguridad. El polvo ocupa una fracción del volumen de un ácido líquido equivalente, simplifica transporte y almacenamiento —decisivo en locaciones remotas— y evita manipular un concentrado corrosivo. La formulación ya incluye quelante, inhibidor e indicador.
¿Necesitás asesoramiento?
Cuéntenos su caso: un especialista en tratamiento de agua analiza el análisis y el caudal, y le recomienda la solución.
Pedir asesoramiento Escribir por WhatsApp (se abre en una pestaña nueva) o llamanos al +54 9 11 6184-7548

