
Agua de caldera para inyección de vapor en EOR

El tratamiento de agua para generadores de vapor EOR condiciona la disponibilidad de toda la recuperación térmica: en los equipos de inyección de vapor de campo, la sílice y el oxígeno disuelto son los dos parámetros que más tubos rompen y más paradas generan. Este artículo parte de los criterios generales de incrustación en calderas de vapor.
Un generador de vapor de campo trabaja con agua de aporte de pozo, con retorno de condensado variable y, muchas veces, sin la infraestructura de acondicionamiento de una planta fija. Ese contexto define qué estrategia de tratamiento es realista.
Qué es el agua de caldera y por qué es crítica en recuperación térmica
Definición y química del problema
El agua de alimentación de un generador de vapor concentra en el interior del equipo todo lo que trae disuelto. La dureza precipita como carbonato y sulfato; la sílice forma silicatos y, por encima de cierta presión, es arrastrada con el vapor y se deposita en superficies aguas abajo; el oxígeno disuelto genera corrosión por picadura; y el CO₂ liberado acidifica el condensado y ataca la línea de retorno.
Qué medir antes de diseñar
Dureza total, calcio y magnesio, sílice reactiva y coloidal, alcalinidad y CO₂, cloruros y conductividad, hierro, oxígeno disuelto, pH y temperatura del agua de aporte, además del porcentaje de retorno de condensado y de la presión de trabajo del equipo. Los valores límite internos dependen del diseño del generador y del fabricante.
Cómo se detecta en planta: análisis e indicadores de campo
- Depósitos duros y vítreos en tubos: firma típica de silicatos.
- Picaduras en la zona de alimentación y en el economizador.
- Purga creciente para mantener la conductividad dentro de límites.
- Caída de eficiencia térmica y mayor consumo de combustible a igual producción de vapor.
- Corrosión del condensado con hierro en el retorno.
Causas: de dónde viene el problema
Agua de aporte con sílice y dureza elevadas
Los acuíferos profundos de las cuencas productivas suelen tener sílice disuelta elevada. Por encima de cierto nivel, ninguna estrategia de inhibición interna alcanza y hay que bajar la sílice antes del equipo, como se desarrolla en el artículo sobre sílice en agua de pozo de campo petrolero.
Retorno de condensado contaminado
Un retorno con hierro, con dureza por ingreso de agua cruda o con orgánicos por fugas de proceso empeora la química interna en lugar de mejorarla. El condensado se monitorea, no se asume limpio. La elección del tratamiento interno que protege esa línea se compara en el artículo sobre secuestrante de oxígeno para calderas.
Oxígeno disuelto por ingreso de aire
Tanques de alimentación abiertos, desaireadores mal regulados y equipos con arranques y paradas frecuentes introducen oxígeno. En campo, donde la operación es intermitente, este es un problema estructural.
Consecuencias operativas y costos
Impacto sobre equipos, proceso y producto
Los depósitos silíceos reducen la transferencia térmica, elevan la temperatura de pared y llevan a la rotura de tubos; la corrosión por oxígeno perfora desde adentro. En ambos casos la consecuencia es la misma: el generador sale de servicio y la inyección de vapor se interrumpe, con impacto directo sobre la producción del patrón.
Riesgo normativo y de descarga
La purga de caldera es un efluente con conductividad y química propias y debe gestionarse según su caracterización, dentro del marco de la Ley 24.051 y su Decreto 831/93 cuando corresponda, y de la Resolución 105/92 de la Secretaría de Energía en lo operativo. El destino admisible se define según la normativa provincial vigente.
Costo total: OPEX, paradas no programadas y reposición de activos
El costo del combustible perdido por depósitos, la purga excesiva, el retubado y el diferido de producción por parada del generador superan ampliamente el de un programa de acondicionamiento externo e interno bien planteado.
¿Su generador de vapor tiene depósitos o purga alta? Envíenos el análisis del agua de aporte y la presión de trabajo y evaluamos el esquema. Contáctenos.
Tratamiento de agua para generadores de vapor EOR: soluciones convencionales y sus límites
Desmineralización total: CAPEX y regenerantes
Resuelve la química, pero exige inversión, consumo de ácido y soda, manejo de regenerantes y un efluente salino. En una locación remota, la logística de los regenerantes es el verdadero problema.
Hidrazina: carcinógeno reconocido
Es un secuestrante de oxígeno eficaz y de uso histórico, pero está clasificado como carcinógeno y su manipulación en campo implica riesgos y restricciones crecientes. Las especificaciones y la documentación técnica están en la ficha de I-SOFT® OV, secuestrador de oxígeno volátil CHZ.
Purga alta: pérdida de energía y agua
Aumentar la purga mantiene la conductividad bajo control a costa de tirar agua caliente y tratada. Es la estrategia más cara por unidad de resultado.
Solución Watch Water: INSTANT I-SOFT® OV y el proceso SilicaTrapp®
INSTANT I-SOFT® OV: tratamiento interno con secuestrante volátil
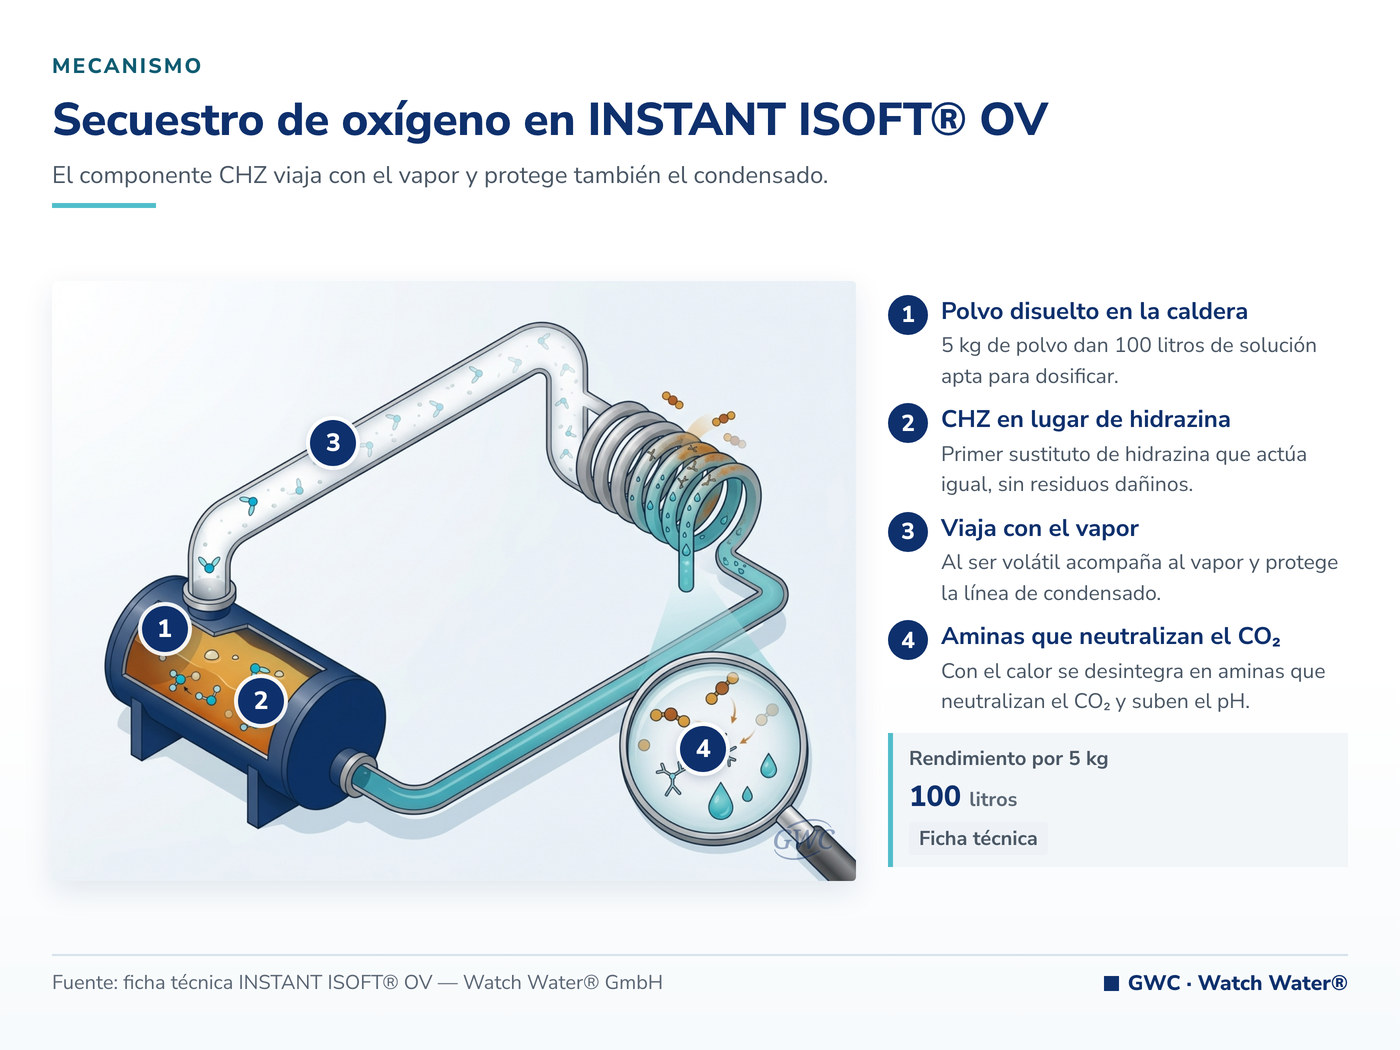
INSTANT I-SOFT® OV, el tratamiento multifuncional para calderas de vapor y condensadores, combina antiincrustante, dispersante, inhibidor de corrosión con toliltriazol biodegradable y un secuestrador de oxígeno volátil basado en tecnología CHZ, el primer sustituto de hidrazina diseñado para actuar como tal sin residuos dañinos, protegido por la patente #429717. Su carácter volátil es la clave funcional: viaja con el vapor y protege también la línea de condensado y el condensador, no solo el cuerpo del generador. En presencia de calor la fórmula se desintegra formando aminas que neutralizan el CO₂ y elevan el pH del condensado. Se presenta en polvo instantáneo —5 kg rinden 100 litros de solución— y cuenta con certificación NSF/ANSI 60.
SilicaTrapp®: remover la sílice en lugar de solo inhibirla
SilicaTrapp®, el proceso de dos etapas para remoción de sílice, no es un producto único sino un tren: Trappsorb®, perlas activadas de óxido de magnesio y óxido de calcio que reaccionan con la sílice reactiva y coloidal y la adsorben, seguido de Crystolite®, que retiene los productos de la reacción y las partículas hasta 0,5 micras. Según la documentación del fabricante, el proceso puede remover hasta el 70% del contenido total de sílice, dependiendo de la química del agua. Es el enfoque indicado cuando el agua de pozo supera los 50 mg/L de sílice, situación frecuente en zonas volcánicas y en acuíferos profundos.
Tren de tratamiento recomendado y orden de las etapas
- Análisis completo del agua de aporte y del condensado de retorno.
- Remoción externa de sílice cuando el valor supera lo que el equipo tolera.
- Acondicionamiento de dureza del agua de aporte según el diseño del generador.
- Desaireación mecánica y cierre de los ingresos de aire.
- Tratamiento interno con secuestrante volátil, antiincrustante y dispersante.
Qué NO hace el tratamiento
- El tratamiento interno no reemplaza la desaireación mecánica: la complementa.
- El proceso de remoción de sílice declara hasta 70% según la química del agua, no la remueve en su totalidad.
- El secuestrante volátil no compensa un ingreso permanente de aire al sistema.
- Ningún programa químico sustituye el control de la calidad del condensado de retorno.
- Los valores límite internos los fija el fabricante del generador, no el proveedor del químico.
Parámetros de diseño y dosificación
Análisis de agua requerido antes de dimensionar
Dureza, sílice reactiva y coloidal, alcalinidad, CO₂, cloruros, conductividad, hierro, oxígeno disuelto, pH y temperatura del aporte; análisis del condensado; presión de trabajo, producción de vapor y porcentaje de retorno.
| Etapa | Medio o producto | Parámetros documentados |
|---|---|---|
| Remoción de sílice, paso 1 | Trappsorb® | Perlas 2 – 5 mm; densidad 1.300 kg/m³; tiempo de contacto 6 min; servicio 4 – 6 gpm/pie²; retrolavado 20 – 22 gpm/pie² |
| Remoción de sílice, paso 2 | Crystolite® | Granulado 0,5 – 1,2 mm; lecho 75 – 120 cm; servicio 8 gpm/pie²; retrolavado 8 – 10 gpm/pie²; corte 0,5 µm |
| Tratamiento interno | INSTANT I-SOFT® OV | Polvo instantáneo; 5 kg = 100 L de solución; secuestrante volátil CHZ; toliltriazol; NSF/ANSI 60 |
Puesta en marcha, control analítico y mantenimiento
Se fija la línea de base con el análisis del agua de aporte, del agua de caldera y del condensado. El seguimiento habitual incluye conductividad y alcalinidad del agua de caldera, sílice, hierro en el condensado, pH del condensado y tasa de purga. El objetivo operativo es sostener la química dentro de los límites del fabricante del equipo con la menor purga posible.
Ejemplo típico de aplicación
Un escenario representativo es el de un generador de vapor de campo de un yacimiento maduro del Golfo San Jorge alimentado con agua de pozo de sílice elevada, con depósitos vítreos en tubos y purga alta para sostener la conductividad. El planteo típico combina una etapa externa de remoción de sílice antes del equipo con un tratamiento interno que incluya secuestrante volátil para proteger el circuito de condensado.
Qué se mide antes y después
- Sílice en el agua de aporte y en el agua de caldera.
- Conductividad y tasa de purga.
- Oxígeno disuelto en la alimentación.
- Hierro y pH en el condensado de retorno.
- Consumo de combustible por tonelada de vapor.
Qué se puede y qué no se puede extrapolar
Se extrapola la estrategia: bajar la sílice afuera y proteger adentro. No se extrapolan el porcentaje de remoción ni la dosis de tratamiento interno, que dependen de la química del agua y de las condiciones del equipo y se definen con ensayo.
Próximo paso: análisis de agua y cotización
Qué datos enviar a GWC
- Análisis fisicoquímico del agua de aporte, con sílice reactiva y coloidal.
- Análisis del condensado de retorno y porcentaje de retorno.
- Presión de trabajo y producción de vapor del generador.
- Límites de química interna indicados por el fabricante del equipo.
- Histórico de paradas, limpiezas y roturas de tubo.
Ensayo de laboratorio y prueba piloto en sitio
El ensayo de remoción de sílice sobre el agua real define el porcentaje alcanzable y el dimensionamiento de los lechos; el programa interno se ajusta con el control analítico durante las primeras semanas de operación. El mismo criterio aplicado a otro contexto se ve en limpieza de intercambiadores.
Si su generador acumula depósitos o purga de más, la química del aporte es el punto de partida. Solicite su evaluación y cotización. Para el cuadro general del contaminante puede consultarse incrustación en calderas de vapor, costos y prevención.
Preguntas frecuentes
¿Por qué remover sílice antes y no solo inhibir?
Porque la inhibición trabaja dentro del rango de saturación manejable. Cuando el agua de aporte lo supera, la sílice precipita igual y forma depósitos vítreos difíciles de remover, que suelen exigir limpiezas con químicos peligrosos. Removerla antes baja el problema a un nivel que el tratamiento interno puede sostener.
¿Qué protege el secuestrante volátil?
Al ser volátil, viaja con el vapor y llega a la línea de condensado y al condensador, además del cuerpo del generador. En presencia de calor forma aminas que neutralizan el CO₂ y elevan el pH del condensado, que es donde ocurre buena parte de la corrosión de un sistema de vapor.
¿Qué valores de control se monitorean?
Conductividad, alcalinidad y sílice del agua de caldera; oxígeno disuelto en la alimentación; hierro y pH en el condensado; y tasa de purga. Los valores objetivo los fija el fabricante del generador según su presión de trabajo y su diseño.
¿Se puede evitar la hidrazina?
Sí. La tecnología CHZ está documentada como el primer sustituto de hidrazina diseñado para actuar como tal sin residuos dañinos, con patente #429717, y se incorpora directamente en la formulación multifuncional del tratamiento interno, eliminando la necesidad de manipular hidrazina en locación.
¿Necesitás asesoramiento?
Cuéntenos su caso: un especialista en tratamiento de agua analiza el análisis y el caudal, y le recomienda la solución.
Pedir asesoramiento Escribir por WhatsApp (se abre en una pestaña nueva) o llamanos al +54 9 11 6184-7548

